
ייצור רזה במפעל: מדריך יישום צעד אחר צעד

שיפור של לפחות 30% בפריון העבודה במפעל הוא השאיפה שהוגדרה בתוכנית הלאומית לייצור מתקדם, לפי התוכנית האסטרטגית הממשלתית. זה יעד לפריון, לא הוראה להקטין את המחסן באותו שיעור. ההבדל חשוב: אפשר לפנות מדפים ובאותו זמן להשאיר צוות הרכבה בלי החלק שדרוש להשלמת הזמנה.
ייצור רזה אינו תחרות על הרצפה הריקה ביותר. במפעל שמייצר חומרה מותאמת, מכשור רפואי או סדרות קצרות, לפעמים דווקא ארגז נוסף וספק חלופי מאפשרים לעבוד בלי הפרעות. השאלה היא מה משפר את הזרימה ללקוח, ולא מה נראה רזה במצגת.
למה ייצור רזה מתחיל מהרצפה ולא מהתרשים
בשנת 2022 פריון העבודה בתעשייה בישראל עמד על 73.7 דולר לשעת עבודה, לעומת 85.8 דולר בממוצע המקביל ב־OECD, פער של כ־14.1%, לפי מסמך הכנסת על פריון העבודה. מאחורי המדד הלאומי נמצאת שאלה מעשית למנהל הייצור: כמה מהזמן שהמפעל משלם עליו הופך למוצר תקין שאפשר לשלוח?
לא כל הפער הוא בעיית Lean. תמהיל הענפים, גודל המפעלים, הטכנולוגיה ושרשרת האספקה משפיעים על הפריון. אבל מנהל קו יכול לטפל כבר ברבעון הקרוב בהמתנות, בעבודה חוזרת, בחלקים פתוחים ובמכונות שעומדות בגלל חוסר בערכה.
המכונה מהירה, ההזמנה עדיין מאחרת
נניח שמפעל קונה מכונת עיבוד מהירה יותר. החלקים יוצאים ממנה מהר, אבל ממתינים לבדיקה, אחר כך לרכיב קנוי ולבסוף לאישור גרסה. המכונה עמדה ביעד שלה. הלקוח לא קיבל מוקדם יותר.
זו בדיוק הנקודה שבה הנדסת ייצור צריכה לחבר בין התכן, סדר הפעולות, אמצעי הבדיקה ותכנון החומר. שיפור של פעולה בודדת אינו מספיק כשההזמנה נעצרת בהמשך.
כלל פתיחה: בוחרים משפחת מוצרים וקו שאפשר למדוד. לא מכריזים על שינוי בכל המפעל לפני שיודעים להסביר מה מעכב מוצר בדרך לשילוח.
רצוי לבחור משפחה שחוזרת לייצור ושיש לה מסלול ברור. ערבוב בין אב־טיפוס שמשתנה תוך כדי עבודה לבין מוצר סדרתי יציב ייצור ממוצע שלא עוזר לקבל החלטות.
לפני שמשנים מיקום, אצווה או סדר עבודה, רושמים שלושה מדדים: זמן מההזמנה לשילוח, שיעור המעבר התקין בבדיקה הראשונה ומלאי בתהליך. הם יראו אם באמת קיצרנו את הדרך, או רק העברנו את ההמתנה למקום פחות בולט.
המדדים שמראים אם השינוי באמת עבד
מדדי Lean לקו ייצור
מדד | איך מחשבים | לאן השינוי צריך ללכת | כל כמה זמן לבדוק |
|---|---|---|---|
OEE | זמינות × ביצועים × איכות | עלייה בלי ייצור עודף ובלי פגיעה בבטיחות | שבועי |
FPY | יחידות שעברו בדיקה ראשונה חלקי כלל היחידות שהתחילו | עלייה עד יעד מוגדר לכל מוצר | יומי או משמרתי |
Lead time | זמן מהזמנת הלקוח ועד שילוח | ירידה והתמדה ברמה נמוכה | שבועי |
WIP | כמות יחידות פתוחות בתהליך | ירידה בלי שתפוקה יורדת | יומי בתחנת צוואר הבקבוק |
Takt time | זמן עבודה זמין חלקי כמות היחידות שהלקוחות דורשים באותו פרק זמן | זמן המחזור של הקו קרוב לטקט, ולא מהיר ממנו כשאין ביקוש | כשהביקוש משתנה, ולפחות פעם בשבוע |
לכל מדד דרושים נוסחה מוסכמת, כיוון רצוי ואדם שאוסף אותו במקום קבוע. אם מנהל המשמרת סופר יחידות שהתחילו והאיכות סופרת יחידות שהגיעו לבדיקה, הם עלולים לדווח על שני תהליכים שונים תחת אותו שם.
גם יחידות המדידה צריכות להיות עקביות. בחישוב טקט מחלקים זמן זמין בכמות נדרשת לאותו פרק זמן, ומקבלים זמן ליחידה. בסדרות קצרות עם תמהיל משתנה כדאי לחשב לפי משפחות בעלות תכולת עבודה דומה, ולא להעמיד פנים שכל המוצרים דורשים אותו מאמץ.
למה OEE דורש פירוק
OEE מתאר את יעילות השימוש בציוד דרך זמינות, ביצועים ואיכות. זמינות היא זמן הריצה ביחס לזמן הייצור המתוכנן; ביצועים משווים את קצב העבודה לקצב הייחוס; איכות בודקת איזה חלק מהתוצרת תקין.
המספר המשולב לבדו לא אומר מה לתקן. מכונה שעוצרת בגלל תקלה דורשת טיפול אחר ממכונה שפועלת לאט, ושתיהן שונות ממכונה שמייצרת מהר אבל פוסלת חלקים. לכן מציגים ליד OEE גם את מרכיביו ואת סיבות האובדן המרכזיות.
אני לא הייתי מנהל קו פיילוט לפי סף מצוינות כללי. קו חדש יכול להשתפר באופן משמעותי ועדיין להציג תוצאה נמוכה מקו ותיק, במיוחד כשהצוות לומד את ההרכבה ואת שיטת הבדיקה. החשוב הוא לדעת איזה אובדן הצטמצם, והאם השינוי נשמר באותו תמהיל מוצרים.
כשהמדד מתגמל את הדבר הלא נכון
נניח שתחנת הרכבה מדווחת על תפוקה גבוהה, אבל מוציאה ערכות בלי כבל או בלי בדיקה סופית. היחידות נספרות כהצלחה, ובהמשך מישהו פותח אותן מחדש כדי להשלים עבודה. המדד המקומי השתפר על חשבון ההזמנה.
לכן מחברים את מדדי התחנה להזמנות שלמות שנשלחו בזמן. הנדסת איכות עוזרת לקבוע מה נחשב מעבר תקין, באיזו נקודה מודדים ואיך מתעדים תיקון בלי להעלים אותו מהחישוב.
לדיווח השבועי מספיק להתחיל בזמן אספקה, FPY, מלאי בתהליך בצוואר הבקבוק ומדד בטיחות, כגון חריגות בטיחות פתוחות. בטיחות אינה המחיר שמשלמים כדי להציג שיפור בתפוקה.
איך ממפים זרם ערך של מוצר אחד, צעד אחר צעד
מיפוי של כל המפעל נוטה להפוך לתרשים שאיש לא מעדכן. מיפוי של משפחת מוצרים מאפשר לבדוק את המסלול מול הזמנות אמיתיות, לראות היכן הן נעצרות ולהטיל אחריות על פעולה שאפשר לבצע.
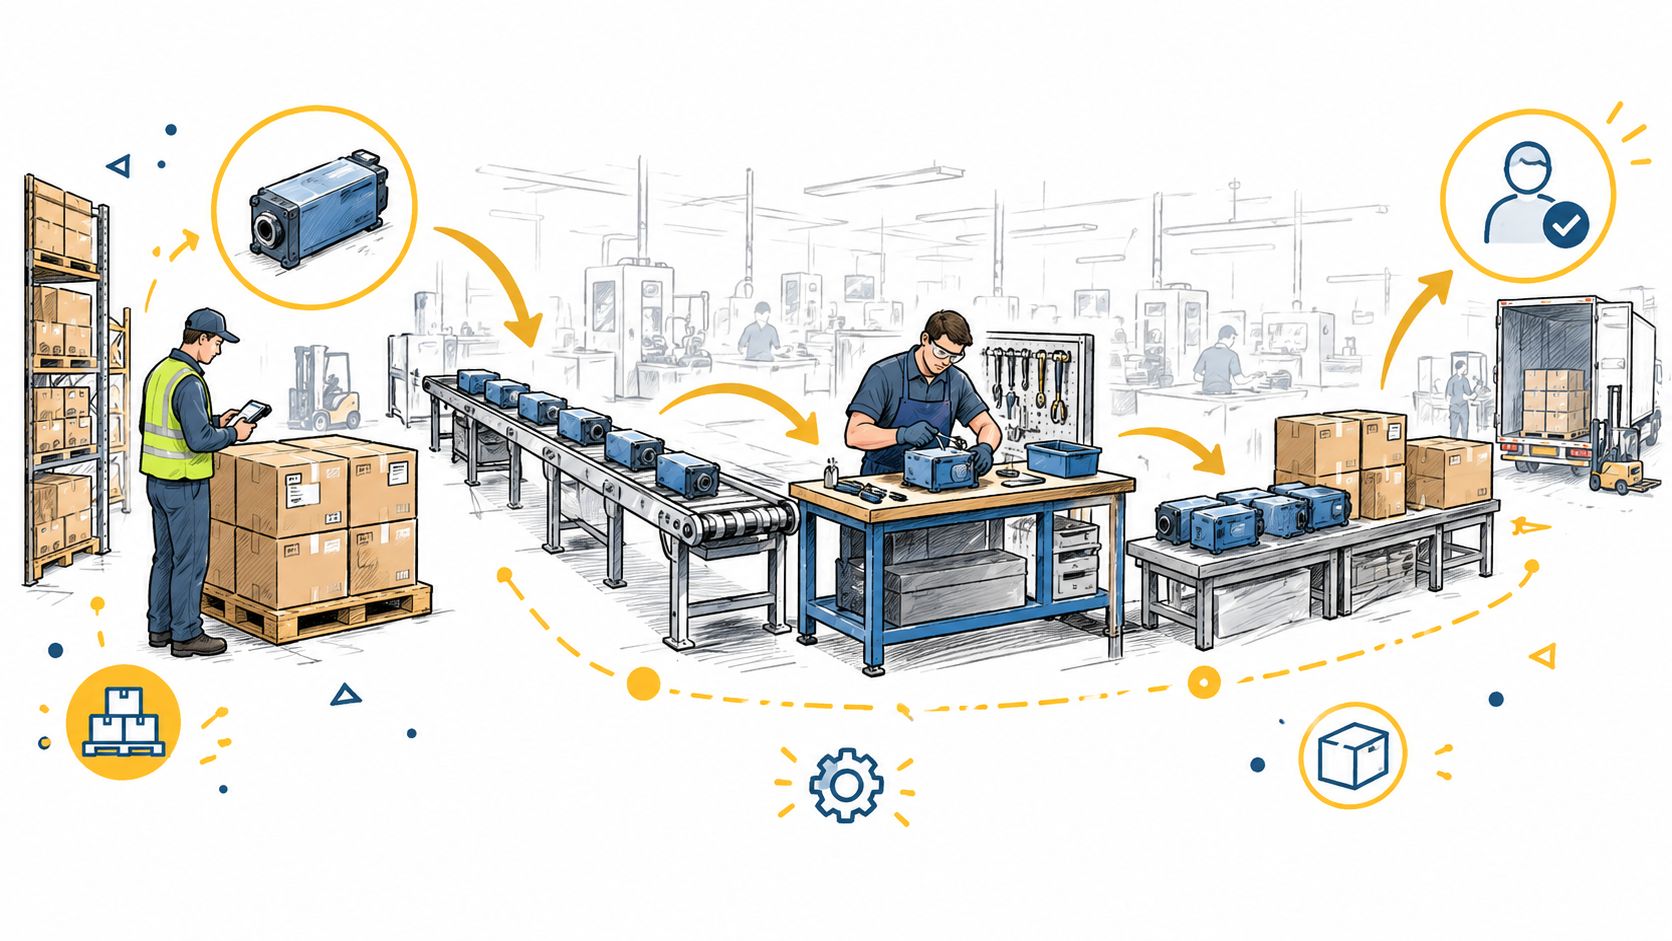
האיור מציג מסלול מסודר. במפעל צריך להוסיף אליו גם את מה שלא נוח לצייר: חזרה מהבדיקה להרכבה, המתנה להחלטת הנדסה וחלקים שמסומנים כזמינים במערכת אבל אינם משוחררים לשימוש.
הולכים עם ההזמנה, לא רק עם החלק
בוחרים משפחה עם ביקוש חוזר ולקוח ברור. רצוי שהמוצרים יעברו בתחנות דומות. אחרת קשה להבחין בין בעיית תהליך לבין הבדל מוצדק בין מוצרים.
עוברים מהזמנת הלקוח ועד השילוח. רושמים כל תחנה וכל תור, כולל אישור שרטוט, שחרור רכש וביקורת קבלה. כך תופסים גם המתנות שמתרחשות לפני תחילת ההרכבה.
מודדים במקום להעריך. כמדגם פתיחה מעשי, בודקים את 20 היחידות האחרונות ומתעדים זמן עיבוד, המתנה, WIP, פסילות ו־FPY. אם הן אינן מייצגות את התמהיל הרגיל, מפרידים ביניהן ולא מסתפקים בממוצע.
מציירים מצב קיים על דף. תיבות לפעולות ומשולשים למלאי שביניהן מספיקים להתחלה. מסמנים בנפרד תנועת חומר והעברת מידע, כדי לזהות מקרה שבו החלק מוכן אבל האישור חסר.
מאתרים מועמד לצוואר הבקבוק. מתחילים בתור הגדול ובהמתנה הארוכה, ובודקים אם התחנה שאחריהם אכן מגבילה תפוקה. ערימה גדולה יכולה להיגרם גם משחרור אצוות מוקדם מדי, ולא ממחסור בקיבולת.
מגדירים יעד קצר וברור. למשל, אפשר לבחור בניסוי של הפחתת WIP בחצי באמצעות מגבלה פיזית או כרטיס קנבן. לפני כן בודקים אם מדובר בחיץ שמגן מפני ספק יחיד, צורך בכיול מחדש או זמני אספקה לא יציבים.
מריצים פיילוט מוגבל. המלצת פתיחה היא ניסוי של שבועיים בקו הנבחר, עם סקירה שבועית מתוך MES או ERP, מערכות ניהול הייצור והמשאבים. כשאין חותמות זמן אמינות, אוספים אותן ברצפה ומתקנים את הדיווח במקום להסתמך על זיכרון.
לא חותכים את החיץ הלא נכון
מתחילים בהקטנת תור שהמפעל עצמו יצר בין תחנות. חיץ שמגן מפני סיכון חיצוני נשאר עד שאפשר להראות שהסיכון פחת או שנמצא לו מענה אחר.
תחנה שמסיימת מהר יותר אינה בהכרח שיפור. אם המפעיל הבא קיבל ערימה גדולה יותר, ייתכן שרק העברתם אליו את הבעיה.
המעבר מפיתוח לייצור דורש עבודה הנדסית בפני עצמה: לפי נוהלי זירת ייצור מתקדם של רשות החדשנות, לפחות שני שלישים מתקציב התוכנית הרלוונטית מוקדשים לפיתוח תהליכי ייצור. מוצר שעובד עדיין אינו תהליך שאפשר לשחזר בביטחון.
איזה כלי פותר איזו בעיה בקו הייצור
כלי Lean הוא תשובה לתסמין מסוים. סימון רצפה לא יתקן מתקן הרכבה שגורם לפסילות, וכרטיס קנבן לא יקצר תהליך אישור הנדסי שאף אחד אינו מנהל.
כלי Lean לפי הבעיה שהוא פותר
כלי | הבעיה שהוא פותר | מדד שמראה התקדמות | צעד ראשון |
|---|---|---|---|
5S | זמן חיפוש של כלים, חומרים ומסמכים | דקות חיפוש לכל משמרת; מספר פריטים מיותרים בתחנה | מיפוי תחנה אחת ומיון הפריטים לפי שימוש |
Kaizen | פגם או תקלה חוזרת שאין לה בעלים | מספר שיפורים שיושמו בשבוע; ירידה בפסילות באותה תחנה | אירוע של שעה עם מי שעובד בתחנה ובעל תהליך אחד |
הערכת זרימה | המתנה בין תחנות, צווארי בקבוק ומלאי בתהליך | WIP בין תחנות; יחס בין זמן השהייה הכולל לזמן העיבוד | מדידה של 20 היחידות האחרונות בכל תחנה |
קנבן | ייצור יתר והצטברות מלאי בין תחנות | מספר כרטיסי קנבן בתנועה; זמן המתנה ממוצע | הגדרת מגבלת WIP רק אחרי שזמני האספקה יציבים |
חיפוש, פסילה והמתנה הם בעיות שונות
נניח שמפעילים מחפשים מפתח וכלי מדידה במשך עשר דקות בכל משמרת. כאן 5S מתאים: קובעים מקום, מוודאים שהכלי המתאים נמצא שם ומרחיקים כפילויות שמבלבלות את העובד. לא צריך להתחיל ממערכת מידע חדשה.
לעומת זאת, פגם שחוזר באותו מתקן דורש בדיקה ממוקדת. אם כולם מכירים אותו אבל איש אינו אחראי לסגירה, Kaizen צריך להתחיל בשם של בעל התהליך ובתיאור מדויק של הפגם. מפגש בלי אחריות ובלי מועד בדיקה הוא שיחה, לא שינוי.
בתרחיש אחר, חלקים ממתינים ימים בין מכונות. כאן בודקים גודל אצווה, סדרי עדיפויות, זמינות מפעיל וזמן מעבר בין מוצרים. הזזת ארון הכלים יכולה להיות נעימה, אבל לא תשנה את משך ההמתנה הזה.
גם לכלי נכון יש תנאי כניסה
קנבן מתאים כשהתחנה הבאה מושכת חומר לפי צריכה, ויש דרך אמינה לחדש אותו. כשהאספקה אינה יציבה, צמצום הכמות המותרת עלול להפוך הפרעה אצל ספק לעצירה אצלכם. לפני המעבר צריך לייצב את ההשלמה או להגדיר חיץ שמכסה במפורש את חוסר הוודאות.
גם מדד פעילות אינו תוצאה. ספירת שיפורי Kaizen מועילה כדי לראות אם הצוות פועל, אבל אפשר לסגור הרבה פעולות קטנות בלי להפחית פסילות. באותה מידה, מספר כרטיסי קנבן אינו הישג בפני עצמו; צריך לבדוק אם ההזמנות ממשיכות להתקדם.
בחירת הכלי צריכה לכלול גם את מחיר השינוי. העברת תחנה יכולה לחסוך הליכה, אבל לדרוש שינוי בתשתיות, אימות תהליך והדרכה. לפעמים מגש מסודר והוראת שחרור ברורה הם התחלה טובה יותר מהזזת ציוד.
לפני שבוחרים כלי, שואלים: איפה העבודה מחכה, ומי ישים לב אם היא תפסיק להתקדם?
אם אין תשובה לשאלה השנייה, חסרה אחריות תפעולית. כדאי לפתור אותה לפני שמוסיפים לוח צבעוני נוסף.
איך מטמיעים 5S ו-Kaizen בלי לעצור את הייצור
5S אינו שבוע ניקיון. המטרה היא שמפעיל יוכל להתחיל עבודה נכונה בלי לחפש כלי, לנחש גרסה או להזיז חפצים שאינם שייכים לתחנה. סדר שמחזיק רק עד הביקור הבא של ההנהלה לא עוזר למשמרת.
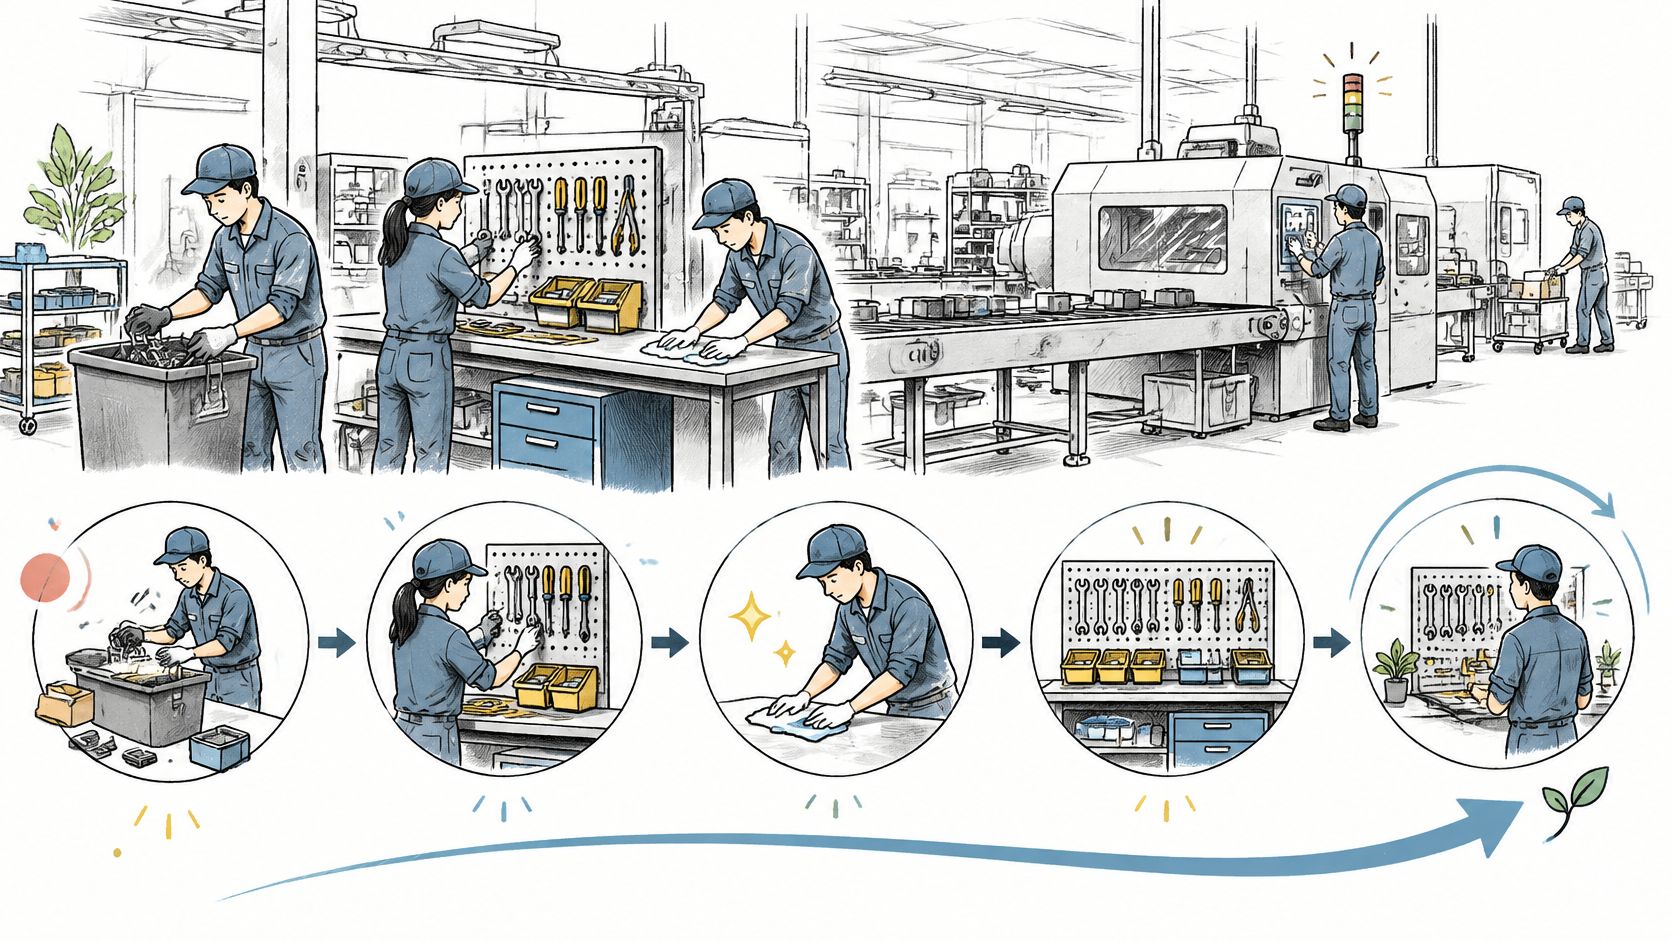
מסדרים סביב העבודה בפועל
ממיינים. ככלל עבודה ראשוני, מוציאים מהתחנה פריטים שלא שימשו בחודש האחרון לאזור מסומן לבדיקה, לא לפח. כלי חירום, אמצעי בטיחות וציוד למוצר נדיר דורשים החלטה נפרדת.
קובעים מקום וכמות. לכל כלי מסמנים מיקום קבוע וכמות מרבית. מציבים את הכלים התכופים בהישג יד, ואת חומר הגלם כך שלא יתערבב עם חלקים בבדיקה או עם חומר פסול.
מנקים כדי לגלות חריגות. אפשר להקצות שגרת ניקוי יומית של חמש דקות, כחלק מזמן העבודה המתוכנן. המפעיל מחפש גם שבבים, שחיקה, חיבור רופף או דליפה, בלי לבצע תחזוקה שאינו מוסמך לה.
כותבים תקן חזותי קצר. דף עבודה עם צילום התחנה, מיקום הפריטים והמצב התקין מועיל יותר מתיק נהלים שאינו נפתח. במוצר מבוקר יש לוודא שהמסמך תואם לגרסה המאושרת.
בודקים שהסדר נשמר. ביקורת שבועית של עשר דקות עם אותה רשימת בדיקה היא נקודת פתיחה סבירה. אם אותה חריגה חוזרת, בודקים למה הסידור אינו מתאים לעבודה במקום להסתפק בהערה למפעיל.
לא מוציאים את כל התחנות לפעילות ארוכה יחד. בוחרים חלון מתאים, מכינים מראש סימונים ואחסון, ומשאירים בתחנה את מה שנדרש להזמנה הפעילה. העובד שמפעיל אותה צריך להשתתף בהחלטה; הוא יודע איזה כלי נגיש בצילום אבל מפריע בזמן הרכבה.
Kaizen הוא ניסוי עם החלטת המשך
מחזור Kaizen מעשי מתחיל בבעיה מוגדרת, השערה לסיבה וניסוי שאפשר לבחון. אפשר להקדיש שבוע לניסוי, ואז להחליט לפי המדידה אם לאמץ, לשנות או לבטל אותו. לא כל רעיון צריך להישאר.
לדוגמה היפותטית, נניח שמתקן הרכבה גורם ל־6% פסילות בגלל מיקום לא עקבי. הצוות בודק במשך שבוע פין מיקום חדש, ובמדגם הניסוי שיעור הפסילות יורד ל־2%. זו סיבה להמשיך באימות, לא הוכחה שהבעיה נפתרה בכל התצורות.
בודקים גם אם הפין החדש שורט חלקים, מאריך טעינה או מקשה על פירוק. במכשור רפואי ובתהליך מבוקר, שינוי במתקן עובר דרך ניהול השינויים והאישורים הנדרשים לפני שחרור לשימוש שוטף.
הכשל הנפוץ הוא לסיים עם תחנה יפה בלי שינוי בעבודה. לכן משווים זמן חיפוש, תפוקה תקינה ועבודה חוזרת, ולא רק ציון סדר. אם דבר לא השתנה מלבד התמונה, צריך לתקן את הניסוי, לא לצלם שוב.
מתי מלאי ביטחון הוא כלי ומתי הוא מסתיר בעיה
אפס מלאי אינו יעד מתאים לכל מפעל. בחומרה מותאמת ובמוצרים רפואיים, רכיב חסר עלול להשבית הרכבה בזמן שהחלפת מקור מחייבת בדיקות, התאמה או הסמכה מחדש. מלאי ביטחון מוצדק כשהוא מפחית את עלות הסיכון הכוללת.
אבל גם חיץ מוצדק צריך גבול ובעלים. ניהול מלאי טוב מבדיל בין רכיב קריטי בעל זמן חידוש ארוך לבין ערימה שנוצרה כי התחנה הקודמת ממשיכה לייצר בלי צורך.
משווים עלויות באותו פרק זמן
עלות העצירה. מחשבים שכר של צוות שלא ניתן להעביר לעבודה מועילה, עבודה חוזרת והתנעה מחדש, וכן קנס איחור אם הוא אכן חל בהסכם. לא מוסיפים אותו הפסד פעמיים תחת שמות שונים.
עלות החיץ. ערך החלקים הוא מחיר ליחידה כפול כמות. את עלות ההחזקה החודשית מחשבים לפי עלות ההון, האחסון והטיפול, ומוסיפים סיכון להתיישנות, שינוי תכן או פקיעת תוקף.
אמינות החידוש. כבדיקה מעשית ראשונית, משווים את עשר האספקות האחרונות למועדים שהובטחו. בודקים גם פיזור ואיחורים חריגים, לא רק ממוצע נוח.
ההשוואה היא בין עלות ההחזקה בתקופה שנבחרה לבין עלות ההשבתה הצפויה באותה תקופה. מחשבים שעות עצירה צפויות כפול עלות לשעה, ומוסיפים עלויות אירוע שאינן תלויות במשך העצירה. חיץ כדאי כאשר העלות שהוא חוסך גבוהה מעלות החזקתו, לא רק מפני ששעת עצירה נראית יקרה.
מחליטים מה להשאיר ומה לתקן
ספק יחיד, מקור חלופי שדורש כיול מחדש וזמני אספקה שקופצים הם סיבות לבחון חיץ. הם גם סיבות לעבוד על חלופה: ספק נוסף מאושר, תכן שמאפשר רכיב חלופי או קיבולת הרכבה גמישה. כפילות יכולה להיות בחירה רזה כשהיא מונעת עצירה יקרה.
לעומת זאת, חלקים שממתינים כי אין אחראי לשחרור בדיקה אינם ביטוח. הם מסתירים תקלה בתהליך. אפשר להקטין אותם בהדרגה תוך טיפול בסיבה, בלי לגעת אוטומטית במלאי שמגן על רכיב קריטי.
בסוף שבוע העבודה הראשון בודקים איזה מלאי הגן על שילוח, איזה מלאי כיסה תקלה שלא תוקנה, והאם זמן האספקה ושיעור המעבר הראשון השתפרו לצד השינוי בכמות. אלה שאלות טובות יותר משאלה על מספר המדפים שפונו.
איזה ארגז אצלכם שומר על הייצור, ואיזה ארגז שומר על בעיה?
אנחנו ברותל משלבים תכן מכאני ואלקטרוני, בניית דגמים, סדרות קצרות, ייצור סדרתי והרכבות, כדי לחבר בין החלטות התכן לעבודה שאפשר לבצע שוב באופן מבוקר. אם אתם נערכים למעבר מפיתוח לייצור או רוצים לבחון תהליך קיים, מוזמנים לבקר ברותל הנדסת מוצר בע"מ ולהתחיל משיחה על המוצר, נקודות ההמתנה וסיכוני האספקה שלו. אנחנו ברחוב היצירה 10, א.ת. רעננה, ישראל; אפשר ליצור קשר בטלפון 972-9-7441110 או בדוא"ל rotel@rotel.co.il.