
ייצור פלסטיק בישראל: המדריך המעשי

יש לכם קובץ CAD, אולי אפילו אב־טיפוס מודפס, ומשקיע שכבר מבקש לראות מוצר שאפשר להחזיק ביד. על המסך הכול נראה פשוט. במציאות, צריך לבחור חומר, תהליך, ספק, תבנית, בדיקות ולוח זמנים, וכל החלטה מוקדמת עלולה לעלות ביוקר בהמשך.
ייצור פלסטיק בישראל מתאים במיוחד למי שצריך ללמוד מהר, לתקן בלי להיתקע, ולהגיע מסקיצה לסדרה ראשונה בלי להפוך כל שינוי קטן לפרויקט בינלאומי. ישראל אינה מרכז לייצור המוני זול, וזה דווקא היתרון שלה במוצרים מורכבים, בסדרות קצרות ובפרויקטים שבהם הפיתוח והייצור חייבים לדבר זה עם זה.
למה ייצור פלסטיק בישראל מרגיש אחרת
היזם מגיע לפגישה עם מחשב נייד, קובץ CAD פתוח ורשימת דרישות מהמשקיע. הוא יודע מה המוצר צריך לעשות, אבל עדיין לא יודע אם נכון להזריק את החלק, לעבד אותו ב־CNC, להדפיס אותו או להשקיע בתבנית. לכן השאלה הראשונה אינה “מי יכול לייצר את זה?”, אלא “איזה מסלול ייצור מתאים לשלב הנוכחי?”
בענף הישראלי פועלים כ־500 יצרנים, מועסקים בו כ־23,700 עובדים, והיקף הייצוא השנתי נאמד בכ־2.6 מיליארד דולר. הענף אחראי לכ־6% מכלל הייצוא התעשייתי של ישראל, וכ־60% מהייצוא מופנה לאירופה, לפי הנתונים המופיעים בסקירה על תעשיית הפלסטיק בישראל. מדובר בתעשייה שמחוברת לשרשרת אספקה בינלאומית, אך פועלת בתוך שוק מקומי קטן שמתגמל תגובה מהירה והתאמה מדויקת.
בישראל פועלים גם כ־12 יצואנים גדולים וענקים בתחום, לצד רשת רחבה של עסקים קטנים ובינוניים, כפי שמצוין באותו מקור ענפי. חברה קטנה לא תתחרה במפעל ענק על מחיר של כל יחידה. היא יכולה לנצח בזמני תגובה, בשיתוף פעולה הנדסי ובקשר ישיר עם מקבל ההחלטות. זה היתרון שעליו כדאי לבנות.
היתרון הוא לולאת הלמידה
המוצר הישראלי הטיפוסי עשוי להיות רכיב רפואי, מארז אלקטרוני, חלק למערכת תעשייתית או מוצר צריכה עם דרישה ייחודית. תעשיית הפלסטיק המקומית כוללת יריעות, לוחות, צנרת, רכיבים רפואיים, אריזות גמישות וחלקי רכב ותעופה, ולא רק מוצרים מסורתיים.
לכן, אל תבחרו ספק לפי מחיר יחידה בלבד. דרשו תהליך שמאפשר לענות במהירות על שאלות הנדסיות: האם החומר מתאים לשימוש? האם הגיאומטריה ניתנת לייצור? האם ההרכבה דורשת פעולה יקרה? האם אפשר לתקן את התכנון בלי להחליף ספק?
כלל מעשי: בשוק קטן, היתרון שלכם אינו לייצר יותר מכולם. הוא ללמוד מהר יותר מכל סבב.
זה המסלול שבו ייצור מקומי קצר־טווח נותן ערך אמיתי. סדרות גדולות ומוגדרות עשויות לעבור בהמשך לייצור בחו״ל, לאחר שהעיצוב, התבנית והדרישות התייצבו. בישראל כדאי לקצר את הדרך בין החלטה, ניסוי ותיקון.
טכנולוגיות הייצור שבאמת משנות לכם
אין “שיטת ייצור נכונה” באופן כללי. יש שיטה שמתאימה לגיאומטריה, לחומר, לכמות ולשלב שבו המוצר נמצא. הבחירה הנכונה מתחילה במספר היחידות שאתם צריכים עכשיו, לא במספר היחידות שאתם מקווים למכור בעתיד.
הזרקה, יציקה ותבניות
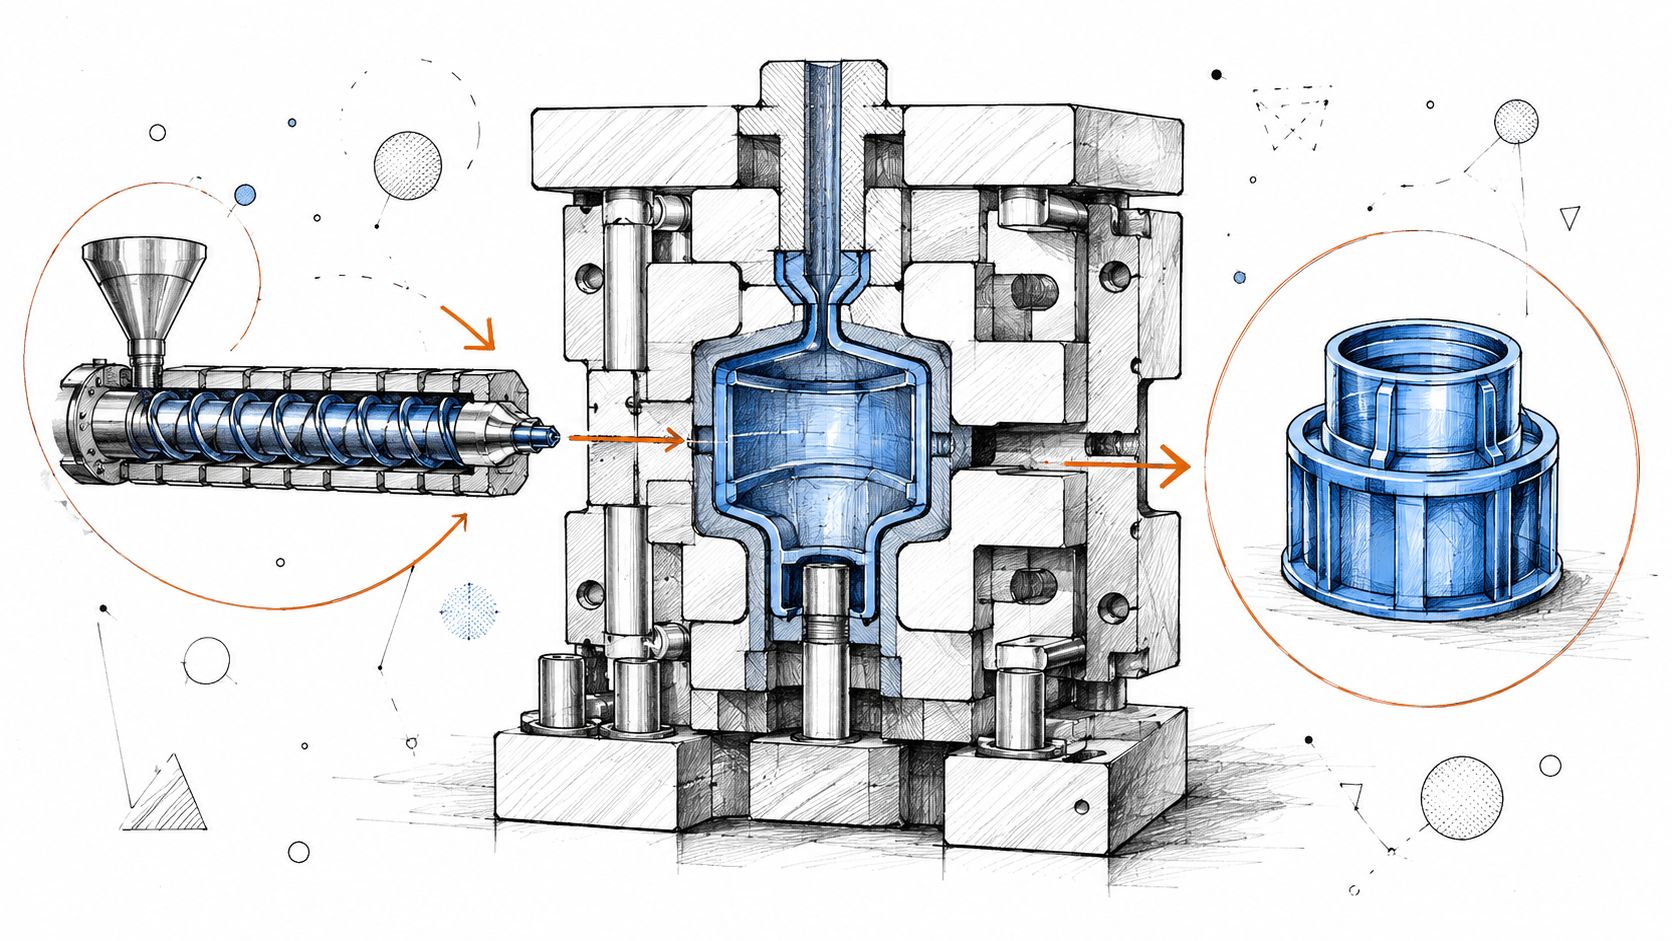
הזרקת פלסטיק היא הבחירה הטבעית כשצריך חלקים חוזרים, מדויקים ואחידים. מכונת ההזרקה מזינה חומר מותך לתבנית, מקררת אותו ומוציאה חלק זהה בכל מחזור. עלות התבנית גבוהה יחסית, אבל לאחר שהכלי מוכן, עלות החלק יכולה לרדת משמעותית בסדרות בינוניות וגדולות.
הזרקה מתאימה למארזים, מכסים, תושבות, גלגלי שיניים ורכיבים רפואיים. היא דורשת תכנון מוקדם של עובי דופן, זוויות חליצה, נקודות הזרקה, קווי הפרדה ושקיעות. חלק שנראה פשוט ב־CAD עלול להפוך לתבנית מסובכת אם לא מתכננים את הפרטים האלה לפני הקפאת העיצוב.
יציקה מתאימה כאשר רוצים לייצר מספר קטן של חלקים מתבנית גמישה יותר, או כאשר החומר והגיאומטריה אינם מתאימים להזרקה רגילה. היא יכולה לשמש לאבות־טיפוס ולסדרות קצרות, אבל צריך לבדוק מראש את עמידות התבנית ואת עקביות החלקים.
פרופילים, מכלים וחלקים שנבנים שכבה אחר שכבה
אקסטרוזיה דוחפת חומר דרך פתח בעל חתך קבוע. לכן היא מתאימה לצינורות, אטמים, מסילות ופרופילים ארוכים. אם הצורה משתנה לאורך החלק, אקסטרוזיה אינה הכלי הנכון.
ניפוח מתאים למכלים חלולים, בקבוקים ומוצרים דומים. כאן חשוב לתכנן את עובי הדופן ואת התנהגות החומר בזמן הניפוח, ולא להסתפק בבדיקה של הצורה החיצונית.
ואקום פורמינג מחמם יריעת פלסטיק ומצמיד אותה לתבנית באמצעות ואקום. זו בחירה טובה למארזים גדולים, מגשים, כיסויים וסדרות קצרות שבהן תבנית הזרקה תהיה השקעה מיותרת. תהליך כזה דורש שליטה בעובי, בקמטים ובאזורים שבהם היריעה נמתחת. אפשר לקרוא על עקרונות התהליך במדריך לואקום פורמינג.
אבות־טיפוס אינם סדרת ייצור
הדפסה בתלת־ממד היא כלי מצוין לבדיקת התאמה, תחושה, גישה לברגים ומיקום רכיבים. SLA נותנת פני שטח חלקים ופרטים קטנים, SLS מתאימה לחלקים פונקציונליים ללא תמיכות מסוימות, ו־FDM נוחה לבדיקה מהירה וזולה. אפשר להחזיק חלק מודפס ביד בתוך זמן קצר, ולעיתים בתוך 48 שעות, אך אין להסיק מכך שהחלק מוכן להזרקה.
CNC מתאים כאשר צריך חלק מדויק מחומר מלא, אב־טיפוס חזק, או סדרה קצרה מאוד. הוא חוסך תבנית, אבל הגיאומטריה והעלות ליחידה מוגבלות על ידי זמן העיבוד ובזבוז החומר.
בחרו את התהליך שמייצר את הלמידה החשובה ביותר עכשיו. אל תשלמו על תבנית לפני שאתם יודעים מה אתם עדיין לא יודעים.
מאב־טיפוס לסדרת ייצור
מוצר פלסטיק לא מתקדם בקו ישר. הוא עובר שערים. בכל שער צריך להחליט אם ממשיכים, מתקנים, או עוצרים לפני שהטעות נעשית יקרה.
השער הראשון הוא אב־הטיפוס
אב־טיפוס טוב בודק יותר ממראה. הוא בודק פונקציה, התאמה, ארגונומיה, הרכבה, תחושת שימוש וגישה לתחזוקה. אם המוצר כולל אלקטרוניקה, מרכיבים את האלקטרוניקה האמיתית או תחליף בעל ממדים זהים. אם הוא נסגר בקליפסים, בודקים את הקליפסים. תמונה יפה אינה בדיקת הנדסה.
אחרי כמה סבבים מגיע Design Freeze, כלומר נקודה שבה מפסיקים לשנות את המוצר באופן חופשי. לא מקפיאים כי הכול מושלם. מקפיאים כדי שאפשר יהיה לתכנן תבנית, להזמין חומר, להגדיר בדיקות ולתאם לוחות זמנים.
DFM הוא המקום שבו התקציב נקבע
בשלב DFM, תכנון לייצור, מהנדס בוחן אם אפשר לייצר את החלק באופן יציב. הוא מחפש קירות עבים מדי, שקיעות, תת־חיתוכים, פינות חדות, הצטברות חומר, נקודות הזרקה בעייתיות וגישה לא נוחה לכלי התבנית. תיקון CAD עכשיו יכול למנוע שינוי מכני בתבנית אחר כך.
תכנון תבניות מקצועי מתחיל בקבצי SolidWorks או בקבצי STEP ו־STL, ומחבר בין המודל לבין השלבים שאחרי ההזרקה, כמו הרכבה ודקורציה, כפי שמתואר בהסבר על תכנון תבניות הזרקה. אל תתייחסו ל־DFM כאל אישור פורמלי. זהו סבב תכנון מוצר לכל דבר.
T0 עד T3
לאחר ייצור התבנית מגיעים סבבי הניסוי. T0 הוא הניסיון הראשון, שמטרתו למצוא בעיות בסיסיות בתבנית ובתהליך. T1 ו־T2 מיועדים לתיקונים ולשיפור. T3 משמש לאימות סופי לפני מעבר לייצור סדרתי, כאשר התהליך והחלק צריכים לעמוד בדרישות שהוגדרו.
אפשר לבצע במקביל רכש של רכיבים שאינם תלויים בגיאומטריה הסופית, הכנת מסמכי בדיקה, תכנון אריזה והכנת קו הרכבה. אי אפשר לאשר את המוצר הסופי לפני שהחלק והחומרים שאושרו אכן קיימים. גם בדיקות רגולטוריות מסוימות תלויות בחומר הסופי ובתהליך הייצור.
בנו זמן לתיקונים. הזמן שבין סבבי הניסוי יקר יותר מעוד פגישה, כי הוא קובע כמה מהר תלמדו ומה תצטרכו לדחות.
מה באמת מנפח את העלות
השאלה “כמה זה יעלה?” חסרה בלי שלוש תשובות: כמה חלקים, באיזה חומר, ובאיזה מצב נמצא התכנון. חלק קטן עם תבנית מסובכת יכול לעלות יותר מחלק גדול עם גיאומטריה פשוטה. מחיר הפלסטיק הוא רק שורה אחת בהצעה.
הגיאומטריה מכתיבה את התבנית
קירות דקים עשויים לדרוש לחץ, חומר ותהליך מדויקים יותר. קירות עבים עלולים ליצור שקיעות ועיוותים. תת־חיתוכים מחייבים ליבות נשלפות או מנגנונים נוספים. רדיוסים נכונים מפחיתים ריכוזי מאמץ ומקלים על העיבוד, בעוד שפינות חדות בדרך כלל מוסיפות סיכון.
מספר החללים בתבנית משנה את כלכלת הסדרה. תבנית Single Cavity מייצרת חלק אחד בכל מחזור ומתאימה לשלב השקה או לכמות מוגבלת. תבנית Multi-Cavity מייצרת כמה חלקים בכל מחזור, אך עולה יותר ודורשת איזון מדויק של מילוי, קירור והוצאה.
גורם עלות | השפעה על מחיר | הערות |
|---|---|---|
גיאומטריית החלק | יכולה להעלות את עלות התבנית והחלק | קירות דקים, תת־חיתוכים ורדיוסים משפיעים על מורכבות הכלי |
מספר חללים | השקעה גבוהה יותר בתבנית, עלות נמוכה יותר ליחידה בסדרה | Single Cavity מתאים להשקה, Multi-Cavity מתאים לנפח חוזר |
חומר הגלם | משפיע על מחיר החומר, העיבוד והבדיקות | חומר מתוקן, חומר הנדסי וחומר ביוקומפטבילי דורשים החלטות שונות |
גימור פני שטח | מוסיף עבודת עיבוד ובקרת איכות | טקסטורה, ליטוש והברקה צריכים להופיע בשרטוט |
תקנים ובדיקות | מוסיפים תיעוד, דגימות וזמן | דרישות רפואיות, מזון וייצוא משפיעות על בחירת הספק |
חומר, גימור ואימות
חומר ממוחזר אינו “חומר זול” באופן אוטומטי. הוא עשוי לשנות צבע, חוזק, זרימה, ריח, עקביות והתאמה למוצר. חומר הנדסי או ביוקומפטבילי עשוי להקל על עמידה בדרישות, אך דורש תהליך ותיעוד מתאימים.
גם גימור פני השטח חייב להיכנס לתכנון. טקסטורה יכולה להסתיר סימני זרימה, אך היא אינה מחליפה תכן נכון. ליטוש גבוה עשוי להאריך את עבודת התבנית, ובחלקים גלויים הוא עשוי להיות מוצדק. בחלק פנימי, הוא לרוב בזבוז.
הזמנה קטנה יקרה ליחידה מפני שהתבנית, ההכנה, הכיוון והבדיקות מתחלקים על מעט חלקים. לפעמים תבנית יקרה יותר מחזירה את עצמה אחרי כמה סדרות, במיוחד אם היא מפחיתה תיקונים, זמני מחזור או פעולות ידניות. בקשו מהספק להציג את ההנחות, לא רק את הסכום הסופי.
תבנית מקומית או ייצור בחו"ל
הבחירה בין ייצור מקומי לייצור בחו"ל אינה ויכוח אידאולוגי. היא החלטה על סיכון, מהירות ושליטה. תבנית זולה יותר אינה בהכרח פרויקט זול יותר אם כל שינוי מחייב משלוח, תיאום והמתנה.
תבנית שתוכננה בישראל ומיוצרת בחו"ל יכולה לתת לכם שילוב יעיל. המהנדס המקומי מחזיק את ההקשר של המוצר, עובר איתכם על ה־DFM ומנהל את התיקונים. יצרן בחו"ל עשוי להציע יכולת עיבוד ועלות כלי שמתאימות יותר לסדרה גדולה. זה עובד רק כאשר קבצי התבנית, מפרט החומר, דרישות האיכות ותהליך האישור מוגדרים היטב.
תבנית מקומית, או תבנית קצרה שמיוצרת קרוב לצוות הפיתוח, מתאימה כאשר יש אי־ודאות. היא מאפשרת לקבל חלקים, לבדוק אותם, לשנות פרטים ולהחזיר את הכלי לעבודה בלי להפוך כל תיקון למבצע. היא גם מצמצמת חשיפה של מידע רגיש, אף שאבטחת קניין רוחני תלויה בתהליך החוזי והארגוני, לא רק במדינה שבה הכלי נמצא.
הבחירה תלויה בשלב, לא רק בכמות
אם אתם עדיין משנים את המארז, אל תזמינו תבנית פלדה מלאה. אם המוצר עבר אימות, הדרישה יציבה, ויש סדרה חוזרת, כדאי לבדוק תבנית עמידה יותר וריבוי חללים. אם אתם מפתחים מוצר רפואי, זמינות לתיקון ותיעוד עשויות להיות חשובות יותר מהמחיר הראשוני של הכלי.
מצב הפרויקט | בחירה סבירה | הסיבה |
|---|---|---|
גיאומטריה משתנה | תבנית אב־טיפוס קצרה או תהליך ללא תבנית | מאפשרת ללמוד לפני השקעה כבדה |
סדרת השקה | כלי קצר או תבנית אלומיניום | מקצרת את הדרך לחלקים ראשונים |
מוצר מאומת וסדרה יציבה | תבנית ייצור מלאה | מפזרת את ההשקעה על סדרה חוזרת |
IP רגיש או שינוי תכוף | תכנון וניהול מקומי | משפרים שליטה וקשר ישיר עם ההנדסה |
הרחבה שימושית על ההבדלים בין סוגי כלים נמצאת במדריך לתבניות הזרקה מפלסטיק. במקרים רבים, התשובה הטובה אינה “מקומי או חו"ל”, אלא תכנון מקומי, סדרת השקה קרובה, וייצור סדרתי בחו"ל לאחר שהמוצר הפסיק להשתנות.
תקינה ואיכות שאי אפשר לוותר עליהן
אם המוצר נוגע בגוף, במזון, בילדים או בשוק אירופי, איכות אינה שלב שמוסיפים בסוף. היא תנאי תכן. חומר שנבחר בלי להבין את דרישות השימוש עלול להכריח אתכם לתכנן מחדש את החלק, התבנית והתיעוד.
צ'קליסט לפני הזרקה
הגדירו את שוק היעד. דרישות למכשור רפואי, מזון או מוצר חשמלי אינן זהות. סימון CE רלוונטי למוצרים הכפופים לדרישות האירופיות המתאימות, ו־FDA רלוונטי למסלול האמריקאי שבו הוא נדרש.
קבעו מערכת איכות. בפרויקטים של מכשור רפואי, ISO 13485 צריך להשפיע על ניהול התכן, עקיבות, שינויים, ספקים ורשומות. אל תסתפקו בתעודה על הקיר. בדקו איך הספק מנהל שינוי חומר, פסילת אצווה וחריגה.
בדקו ביוקומפטביליות. אם החלק בא במגע עם גוף או עם חומר ביולוגי, בדיקות ממשפחת ISO 10993 עשויות להיות חלק מהמסלול. בחירת הפולימר אינה נפרדת מהשימוש, מזמן המגע, מתהליך הניקוי ומהאריזה.
מפו דרישות חומרים לשוק האירופי. REACH ו־RoHS עשויות להשפיע על החומרים, התוספים והרכיבים. דרשו מסמכי חומר עדכניים ואל תניחו ששם מסחרי של פולימר מספק הוכחה.
תעדו את תהליך הייצור. הגדירו חומר מאושר, פרמטרי תהליך, דגימות ראשונות, מידות קריטיות, בדיקות תפקוד וקריטריוני פסילה. בקרת איכות טובה אינה בדיקה אקראית בסוף, אלא סדרת נקודות בקרה לאורך הדרך. כך נראית בקרת איכות בתהליך ייצור.
מיחזור הוא החלטת תכן
ישראל מייצרת מדי שנה כ־1 מיליון טון פסולת פלסטיק, אך רק כ־6% ממנה ממוחזרים, ופחות מ־50 אלף טון של שרפי פלסטיק ממוחזרים מיוצרים בשנה, לפי נתוני UNIDO על מגזר הפלסטיק בישראל. באותו מקור מצוין כי בשנת 2023 רק כ־25% מאריזות הפלסטיק הגמישות שנאספו בישראל מוינו ביעילות להמשך מיחזור. לכן, תכננו מוצר שקל להפריד, עם פחות שילובי חומרים, פחות הדבקות קבועות ופחות רכיבים שקשה לזהות.
קיימים בישראל תקנים ייעודיים לשימוש בפלסטיק ממוחזר, ובהם ת"י 2300, ת"י 4163, ת"י 1983 ו־ת"י 5113, כפי שמתואר בסקירה על תקנים וחומרי פלסטיק ממוחזרים. ה־OECD מציין שכ־7% מפסולת הפלסטיק בישראל ממוחזרים וכ־11% נוספים מועברים להפקת אנרגיה, בעוד שאסטרטגיית הכלכלה המעגלית לשנים 2021 עד 2030 קובעת יעד משקלי של 55% מיחזור לפסולת אריזות פלסטיק, לפי סקירת הביצועים הסביבתיים של ה־OECD.
חוק האריזות כולל יעד ייעודי של 22.5% לפלסטיק, ובמקורות רגולטוריים מצוינת כוונה לעדכן את החוק כך שייקבע יעד איסוף של לפחות 50% מפסולת האריזות ממשקי בית, לפי דף העובדות על ישראל וכלכלת האריזות. המשמעות ליזם פשוטה: חומר, תכן, סימון ותיעוד צריכים להיבדק יחד.
איך באמת בוחרים ספק מקומי
ספק טוב אינו מי שמחזיר את הצעת המחיר הראשונה. הוא מי שמזהה את השאלה שלא שאלתם עדיין. אם שלחתם קובץ וקיבלתם מחיר בלי הערות על עובי דופן, חומר, קו הפרדה או בדיקות, לא קיבלתם תהליך הנדסי. קיבלתם מספר.
שאלות לפגישה הראשונה
בקשו לראות איך הספק חושב. שאלו מי אחראי על ה־DFM, מי מאשר את שינויי התכן, מה קורה אם T0 נכשל, ואילו מידות ייבדקו בכל אצווה. בקשו לוח זמנים עם נקודות החלטה, לא הבטחה כללית שהכול יהיה “מהיר”.
חפשו צוות שיכול לחבר בין מכניקה, אלקטרוניקה, רכש ולוגיסטיקה. במוצר אמיתי, חלק הפלסטיק צריך להתאים ללוח, לאטם, לברגים, לאריזה ולפעולת ההרכבה. כאשר כל תחום יושב אצל ספק אחר, אתם הופכים למנהל האינטגרציה, גם אם לא תכננתם את התפקיד הזה.
דגלים אדומים שכדאי לקחת ברצינות:
מחיר נמוך בלי פירוט: הצעה שאינה מפרידה בין תבנית, חלק, חומר, בדיקות ואריזה אינה מאפשרת השוואה.
אין מהנדס בשיחה: אם כל תשובה עוברת דרך איש מכירות, יהיה קשה לפתור בעיה בזמן.
אין תהליך אימות: ספק צריך להסביר כיצד הוא מאשר חומר, חלק, תהליך ותוצאה.
אין גבולות ל־MOQ: כמות מינימום צריכה להיות קשורה לכלכלה של הכלי וההרצה, לא להופיע כמספר שרירותי.
אין תיעוד שינויים: כל שינוי בתבנית או בחומר צריך להישמר, לקבל אישור ולהיות ניתן למעקב.
העדיפו ספק שמוכן לומר “לא עכשיו” על פני ספק שמבטיח הכול. רותל הנדסת מוצר בע"מ היא דוגמה לספק ישראלי שמרכז עיצוב, תכן מכאני ואלקטרוני, בניית דגמים, סדרות קצרות, תכנון כלים, ייצור סדרתי והרכבות תחת קורת גג אחת. זה לא מחליף בדיקת התאמה, אבל הוא מציג את סוג המבנה שכדאי לחפש בפרויקט עם הרבה ממשקים.
סיפור קצר לסיום
סטארטאפ בתחום המכשור הרפואי הגיע עם רעיון, מודל תלת־ממדי ואב־טיפוס שנראה טוב על השולחן. הוא לא עבד טוב ביד, הקליפסים נשברו, והחומר שנבחר בתחילת הדרך לא התאים למסלול הבדיקות. הם רצו להתחיל בתבנית ייצור מלאה כדי “לחסוך זמן”.
הצעד שחסך להם זמן היה דווקא לעצור. הם חזרו לאב־טיפוס, בדקו את ההרכבה, שיפרו את המארז, קיבלו החלטה על החומר, ורק אז עברו ל־DFM. בזמן תכנון הכלי הם הכינו במקביל מסמכי בדיקה, רכשו רכיבים שאינם תלויים בתבנית, וסגרו את שיטת ההרכבה.
היו גם עיכובים. סבב ניסוי חשף אזור שבו החומר התעוות, וסבב נוסף נדרש כדי לאמת את השינוי. המוצר הגיע למוצר מאושר ולסדרה מיוצרת בתוך שנה וחצי, אבל לא מפני שמישהו דילג על שלבים. הוא הגיע לשם מפני שהצוות ידע מתי להתקדם מהר ומתי להאט.
ייצור פלסטיק בישראל הוא לא רק בחירה של ספק. זו החלטה על קצב הלמידה שלכם, על כמות השליטה שתשמרו ביד, ועל המחיר שתשלמו כאשר המציאות אינה תואמת את קובץ ה־CAD. מחר בבוקר, פתחו את המודל ושאלו שאלה אחת: איזה חלק בו עדיין לא הוכח?
רותל הנדסת מוצר בע"מ מלווה פרויקטים של ייצור פלסטיק בישראל, מעיצוב ותכן מכאני ואלקטרוני ועד אבות־טיפוס, סדרות קצרות, תבניות, ייצור סדרתי והרכבות. בקרו באתר רותל הנדסת מוצר בע"מ, שלחו את קובץ ה־CAD ואת דרישות המוצר, וקבעו שיחת DFM לפני שאתם משקיעים בכלי.