
מכונת כיפוף פחים

אתם מחזיקים סקיצה של מעטפת למכשיר, ארון חשמל או חלק מבני, ומנסים להבין למה כל ספק נותן מחיר אחר. על הנייר זה נראה כמו עוד חלק מפח. בפועל, הצעת המחיר תלויה בעובי החומר, באורך החלק, ברדיוס הכיפוף, בסדר הפעולות, ובעיקר ביכולות של מכונת כיפוף פחים שעומדת אצל הספק.
הבלבול הזה טבעי. מכונת כיפוף פחים היא לא רק מכבש שמקפל חומר בזווית. היא קובעת אילו גיאומטריות אפשר לייצר, כמה ניסיונות יידרשו עד לקבלת חלק תקין, כמה קל לעבור בין חלקים שונים, והאם סדרה קצרה תישאר כלכלית. מי שמבין את ההיגיון ההנדסי מאחורי המכונה, יכול לדבר עם ספקים בצורה מדויקת יותר ולתכנן מוצר שלא תלוי במזל.
למה מכונת כיפוף פחים מכריעה את המוצר שלכם
יזם מגיע בדרך כלל עם שרטוט, לא עם מפרט של מכונה. הוא יודע שהחלק צריך להיות באורך מסוים, שהפח צריך לקבל כמה כיפופים, ושבסוף הכול צריך להתחבר. הספק, לעומת זאת, רואה מיד שאלות אחרות. האם אורך המיטה מספיק? האם כוח הלחיצה מתאים? האם הכלי יכול להגיע לאזור הכיפוף? האם הפלאנג'ים יתנגשו זה בזה במהלך הרצף?
זו הסיבה ששני ספקים יכולים להציע מחיר שונה לאותו חלק, גם כשהם מסתכלים על אותו קובץ. ספק עם מכונת CNC רב-צירית עשוי לתכנת את הכיפופים ברצף ולשמור על חזרתיות גבוהה. ספק עם מכונה הידראולית פשוטה יותר עשוי להזדקק ליותר עבודה ידנית, אך עדיין להיות הבחירה הנכונה אם מדובר בכמות קטנה ובגיאומטריה פשוטה.
כלל מעשי: אל תשאלו רק אם לספק יש מכונת כיפוף. שאלו אם המכונה שלו מתאימה לחלק שלכם, לחומר שלכם ולכמות שאתם באמת מתכננים לייצר.
הטווחים בשוק המקומי ממחישים עד כמה המונח “מכונת כיפוף פחים” רחב. דוגמאות שפורסמו בישראל כוללות מכונות עם אורך כיפוף של 3,000 מ״מ, כוח של 160 טון למטר ועבודה עד עובי של 6 מ״מ, לצד מכונות באורך 4,000 מ״מ עם כוח של 220 טון, ומערכות תעשייתיות באורך 4 מטר עם כוח של 320 טון. אפשר לראות את הטווחים האלה בסקירת ציוד כיפוף וחיתוך פחים בישראל.
הנתונים האלה לא אומרים שמכונה גדולה היא תמיד טובה יותר. הם אומרים שצריך להתחיל מהחלק. מכונה כבדה מדי עלולה להוסיף עלויות, כלי עבודה וזמן תפעול שלא תשתמשו בהם. מכונה קטנה מדי תיצור מגבלות, ניסויים חוזרים ולעיתים צורך להעביר את העבודה לספק אחר.
מה המכונה קובעת בפועל
המכונה משפיעה ישירות על:
עובי החומר: היכולת משתנה לפי המכונה, החומר, אורך הכיפוף והכלי.
אורך החלק: אורך המיטה ומבנה המכונה מגבילים את אזור העבודה.
רדיוס הכיפוף: כלי לא מתאים עלול ליצור סדקים, סימנים או רדיוס גדול מדי.
גיאומטריה: כיפופים עמוקים, פלאנג'ים קצרים וסדרות של כיפופים דורשים גישה ותכנון.
חזרתיות: מכונה עם בקרת CNC ויותר צירים יכולה לצמצם תלות במיקום ידני.
עלות לסדרה קצרה: זמן התכנות והסט-אפ עשויים להיות משמעותיים יותר מזמן הלחיצה עצמו.
בסדרות קצרות, ההבדל בין ספקים נחשף מהר. אם נדרשים תיקונים בכל חלק, החיסכון במחיר היחידה נעלם. אם הספק יכול להפעיל את המכונה במהירות, לשנות כלי ולשמור על נקודת ייחוס ברורה, התהליך נהיה פשוט יותר. לפני שמתחייבים, כדאי לשלוח לספק לא רק שרטוט, אלא גם חומר, עובי, רדיוסים, סבילות, גימור וכמות צפויה.
איך מכונת כיפוף פחים באמת עובדת
כיפוף פח נראה פשוט רק אם מסתכלים על התנועה הסופית. בפועל, המכונה מנהלת קשר בין כוח, מיקום, כלי וחומר. כדי להבין אם ספק באמת יודע לייצר את החלק שלכם, צריך להכיר את ארבעת המרכיבים האלה.
מה קורה בכל כיפוף
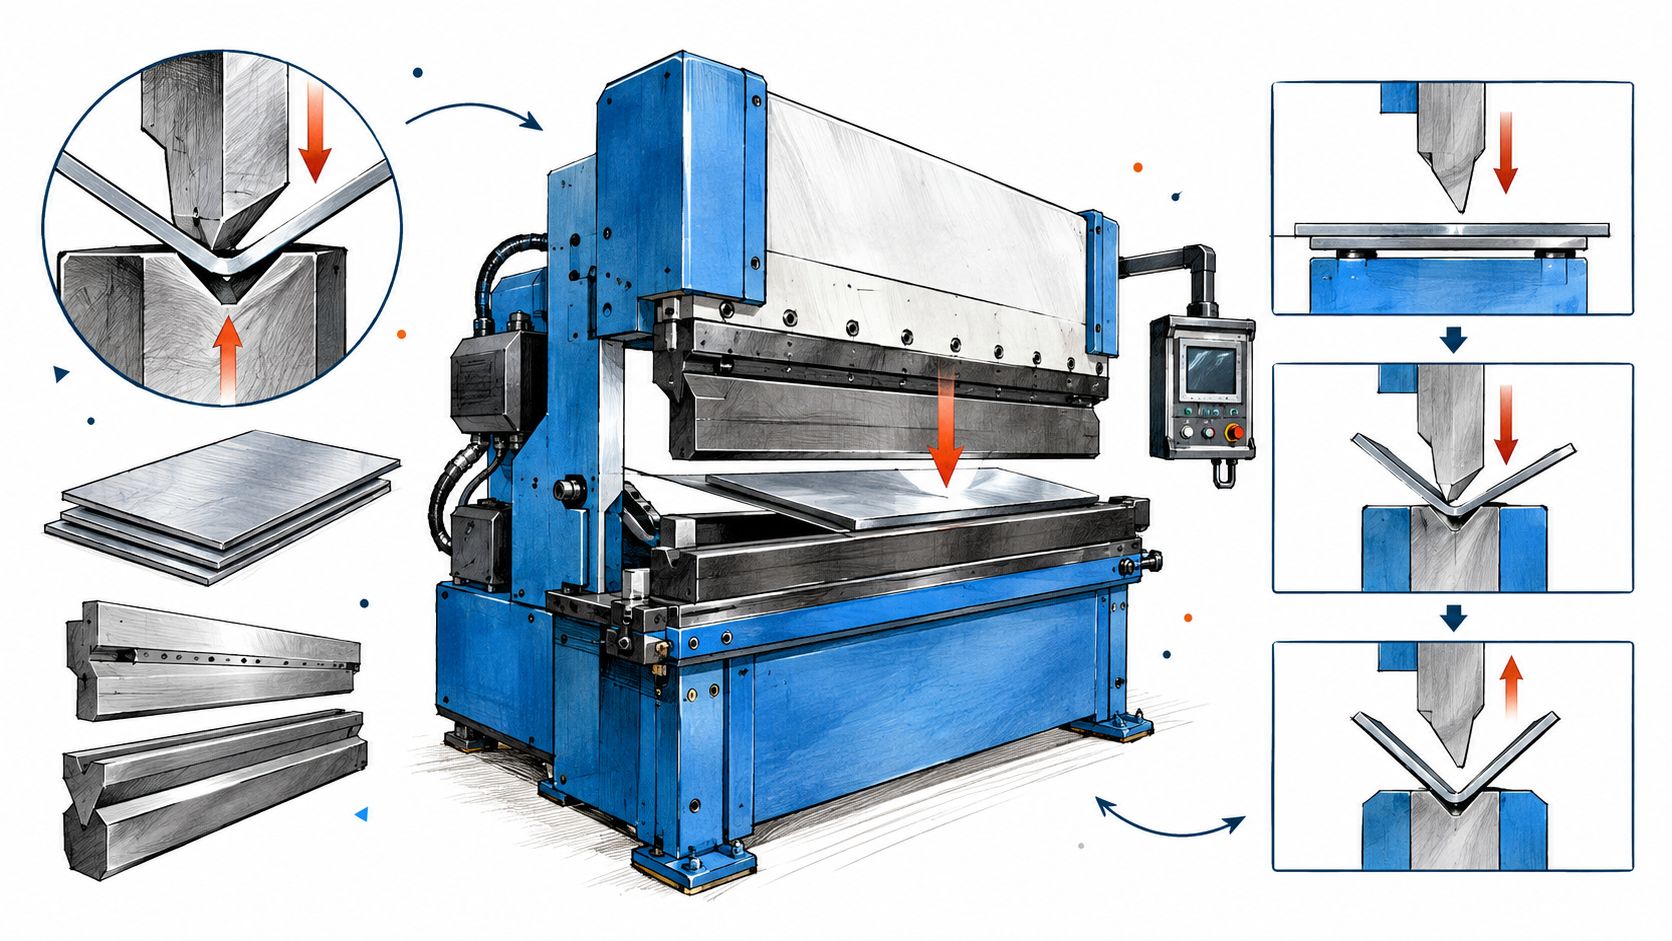
ראשית, מניחים את הפח על משטח העבודה וממקמים אותו מול ה־back gauge, כלומר מערכת המעצורים שמגדירה את נקודת הייחוס. אחר כך כלי עליון, שנקרא Punch, וכלי תחתון, שנקרא Die, מחזיקים את הפח משני צדדים.
כאשר ה־Punch יורד, הוא דוחף את הפח לתוך פתח ה־Die. עומק החדירה משפיע על הזווית. חדירה עמוקה יותר יוצרת כיפוף חד יותר, אך היא גם משנה את הכוח הנדרש ואת העומסים על החומר והכלי. לכן אי אפשר לבחור זווית בלי להתייחס לעובי, לסוג החומר ולרוחב הפתח.
Bend Allowance הוא הדרך לחשב כמה חומר “נצרך” באזור הכיפוף. הקו הפנימי מתקצר, הקו החיצוני מתארך, ובין שניהם נמצא אזור ניטרלי. המיקום המדויק של האזור הזה משתנה לפי החומר, העובי ושיטת הכיפוף. כאן נכנס גם K-factor, מקדם שמייצג את מיקום הציר הנייטרלי בתוך עובי הפח. לא צריך לחשב אותו ביד בכל פעם, אבל צריך לוודא שהערך בתוכנת הבקר מתאים לניסיון הייצור ולנתוני החומר.
למה הזווית משתנה אחרי הלחיצה
המתכת אינה נשארת בדיוק במקום שאליו דחף אותה הכלי. כאשר הכוח יורד, חלק מהעיוות האלסטי משתחרר והזווית נפתחת מעט. התופעה נקראת Springback, והיא אחת הסיבות שחלק יכול לצאת שונה מהשרטוט גם כשהמפעיל עבד נכון.
בכיפוף אוויר, או Air Bending, הפח נוגע בעיקר בקצוות ה־Die ובקצה ה־Punch. זו שיטה גמישה, משום שאפשר לקבל זוויות שונות באמצעות שינוי עומק החדירה. היא מתאימה במיוחד לעבודה מגוונת, אך רגישה יותר לשינויים בעובי ובחוזק החומר.
ב־Coining, הכלי חודר עמוק יותר ומעצב את החומר בכוח משמעותי בתוך הכלי. השיטה יכולה להקטין את השפעת ה־Springback וליצור כיפוף חד ועקבי, אך היא דורשת עומסים גבוהים יותר ומצמצמת את הגמישות של אותו סט כלים.
הבקר מתרגם את כל הנתונים לתנועה ממשית. במכונות מודרניות הוא מחשב אוטומטית את כוח הלחיצה, עומק החדירה וקיזוז ה־Springback, כפי שמתואר במדריך לחישוב פרמטרים בכיפוף פחים. זה לא מחליף מפעיל מנוסה. זה נותן לו נקודת פתיחה עקבית, ומאפשר לתקן את התהליך במקום לנחש.
סוגי מכונות כיפוף פחים ומה מבדיל ביניהן
אין מכונה אחת שמתאימה לכל עבודה. מכונה ידנית יכולה להיות מצוינת לאב-טיפוס פשוט, מכונה הידראולית יכולה להתמודד היטב עם עבודות מגוונות, ו־CNC רב-צירית יכולה להצדיק את עצמה כשיש דרישה לחזרתיות או לגיאומטריה מורכבת.
שלוש משפחות, שלושה סוגי החלטות
מכונה ידנית מתאימה לסדנה קטנה, לתיקונים, להתאמות ולאב-טיפוס שבו המפעיל עובד ישירות מול החלק. העלות והפשטות הן היתרון. החיסרון הוא שהתוצאה תלויה יותר בניסיון, במדידה ובמיקום הידני של כל חלק.
מכונה הידראולית נותנת כוח רב וגמישות טובה בעבודות שונות. היא מתאימה למפעל שמייצר חלקים בעוביים ובגדלים משתנים, במיוחד כאשר אין צורך להחליף תכנית ללא הפסקה. המחיר הוא זמן הגדרה, צריכת משאבים ותלות במפעיל שיודע לבחור כלי וסדר פעולות.
מכונת CNC חשמלית או היברידית משתמשת בבקר ובמערכת צירים כדי לנהל את התנועה ואת מיקום החלק. בישראל נפוצות מכופפות CNC בטווח של 4–8 צירים, עם בקרי DELEM, הגנת לייזר וכוח כיפוף עד 800 טון, לפי מפרטי מכונות כיפוף CNC. יותר צירים מאפשרים שליטה טובה יותר ב־back gauge, בזווית ובפיצוי על Springback, במיוחד בחלקים עם כמה כיפופים.
מאפיין | ידנית | הידראולית | CNC |
|---|---|---|---|
סוג עבודה מתאים | אב-טיפוס וחלקים פשוטים | עבודות מגוונות וחומרים עבים | חלקים חוזרים וגיאומטריות מורכבות |
תלות במפעיל | גבוהה | בינונית עד גבוהה | נמוכה יותר לאחר תכנות |
גמישות בין חלקים | גבוהה בחלקים בודדים | טובה | טובה, אם התכנית והכלים מוכנים |
חזרתיות | תלויה במפעיל | טובה עם תהליך מסודר | גבוהה יותר בתהליך מבוקר |
זמן סט-אפ | קצר בחלקים פשוטים | משתנה | עשוי להיות משתלם כאשר התכנית נשמרת |
נקודת תורפה | סטיות בין חלקים | כיוון ותלות בניסיון | עלות, תכנות והתאמת כלים |
מה משתנה בסדרה קצרה
בסדרה קצרה, זמן ההתקנה חשוב לא פחות מזמן הכיפוף. מכונת CNC לא תמיד תנצח, כי תכנות, הכנת כלים ובדיקת תכנית יכולים להיות יקרים יחסית לכמות קטנה של חלקים. מצד שני, אם כל חלק דורש כמה כיפופים או אם יש סבילות צרה, התכנות עשוי לחסוך פסילות ועבודה ידנית.
מכונה הידראולית פשוטה יכולה להיות הבחירה הנכונה עבור חלק שטוח יחסית עם מעט כיפופים. היא מאפשרת לספק לעבוד במהירות בלי לבנות תהליך אוטומטי מלא. הבעיה מתחילה כאשר המפעיל צריך לזכור בכל פעם רצף שונה, למדוד מחדש או להחזיק חלק שכבר קיבל פלאנג' עמוק.
בטיחות היא חלק מההשוואה, לא סעיף נפרד. ספק מקומי מציין שמכונות כיפוף תעשייתיות מגיעות עם תקן CE והגנת לייזר, שנועדו לצמצם סיכון באזור הלחיצה, כפי שמתואר במפרט מכונת CNC לפרס ברייק. אל תבחרו מכונה רק לפי כוח. בדקו גם איך מפעילים אותה, איך מגינים על העובד ואיך מטפלים בתקלה.
איך בוחרים מכונת כיפוף פחים שמתאימה לפרויקט
הבחירה מתחילה בנתוני החלק, לא בשם המכונה. לפני שפותחים קטלוג, רושמים את החומר, העובי, אורך קו הכיפוף, הרדיוס הפנימי, מספר הכיפופים, הסבילות והכמות הצפויה. בלי הרשימה הזאת, כל דיון על טונאז' הופך לניחוש.
אורך, עובי וכוח
אורך העבודה הוא המגבלה הראשונה. בשוק הישראלי קיימות מכונות עם אורך כיפוף של 1,250–6,000 מ״מ, עבודה עם פחים עד 20 מ״מ, וכוח כיפוף של 35–1,500 טון, לפי קטלוג ציוד כיפוף מקומי. אלה טווחים רחבים מאוד. הם לא מגדירים את המכונה הנכונה, אלא מראים מדוע צריך להתאים את הציוד לחלק ולא להפך.
גם העובי לבדו לא מספיק. אותו פח יכול לדרוש כוח שונה לפי אורך הכיפוף, סוג החומר, רוחב פתח ה־Die והרדיוס המבוקש. בחירה חסרה עלולה להוביל ל־Springback גבוה, לעיוות בקצה או לכיפוף שלא מגיע לרדיוס המתוכנן.
רוחב פתח ה־V הוא חלק מהמשוואה. ככלל תכנוני, מהנדס בוחן את היחס בין רוחב הפתח לעובי החומר, אבל היחס המדויק צריך להגיע מהנחיות הכלי, מהחומר ומהחלק. במקום לבקש “מכונה חזקה”, בקשו מהספק להציג חישוב כוח עבור החלק המסוים שלכם.
צירים, כלים וממשק
מספר הצירים משפיע על כמה נקודות המכונה יכולה לשלוט באופן עצמאי. עבודה בסיסית עשויה להסתפק בתצורה פשוטה. פרופיל עם פלאנג'ים עמוקים, כיפופים חוזרים או שינויי מיקום רבים יפיק יותר ערך ממערכת רב-צירית.
בדקו גם את מערכת אחיזת הכלים. כלי סטנדרטי עשוי להספיק לסדרה קטנה, בעוד שתאימות למערכות כמו Amada או Promecam יכולה להיות חשובה אם אתם עוברים בין ספקים או מתכננים לעבוד עם כלים קיימים. ממשק הבקרה צריך להתאים לאנשים שיפעילו את המכונה בפועל, לא רק למהנדס שתכנת אותה ביום הראשון.
פרמטר | אב-טיפוס | סדרה קצרה | סדרה ארוכה |
|---|---|---|---|
עדיפות מרכזית | גמישות ושינוי מהיר | איזון בין סט-אפ לחזרתיות | חזרתיות וזמן מחזור |
בחירת מכונה | ידנית או הידראולית פשוטה | הידראולית או CNC לפי מורכבות | לרוב CNC או תהליך אוטומטי |
כלי עבודה | כלים זמינים ורב-שימושיים | כלי מתאים למשפחת החלקים | סט כלי קבוע ומאומת |
תכנות | מינימלי | שמירת תכניות לפי חלק | תכניות, בקרה ותיעוד קבועים |
סיכון עיקרי | שינוי בין ניסיונות | זמן הכנה ביחס לכמות | נעילה לתהליך שאינו גמיש |
כלל החלטה | ללמוד את החלק | לשמור על גמישות | לשלם עבור חזרתיות |
בפועל, בישראל קיימות גם מכופפות חצי-אוטומטיות שמיועדות לפחים בעובי עד 3 מ״מ ובאורך עד 12.2 מטר, לצד תצורות לכיפוף עד 6 מטרים או עד 20 מ״מ, בהתאם למכונה, לפי הגדרות סוגי מכופפות פחים. האורך המרשים לא יעזור אם החלק שלכם קצר אך מורכב, והכוח הגבוה לא יפתור בעיית גישה לכלי.
הדיוק שמכונת כיפוף פחים יכולה לתת לכם
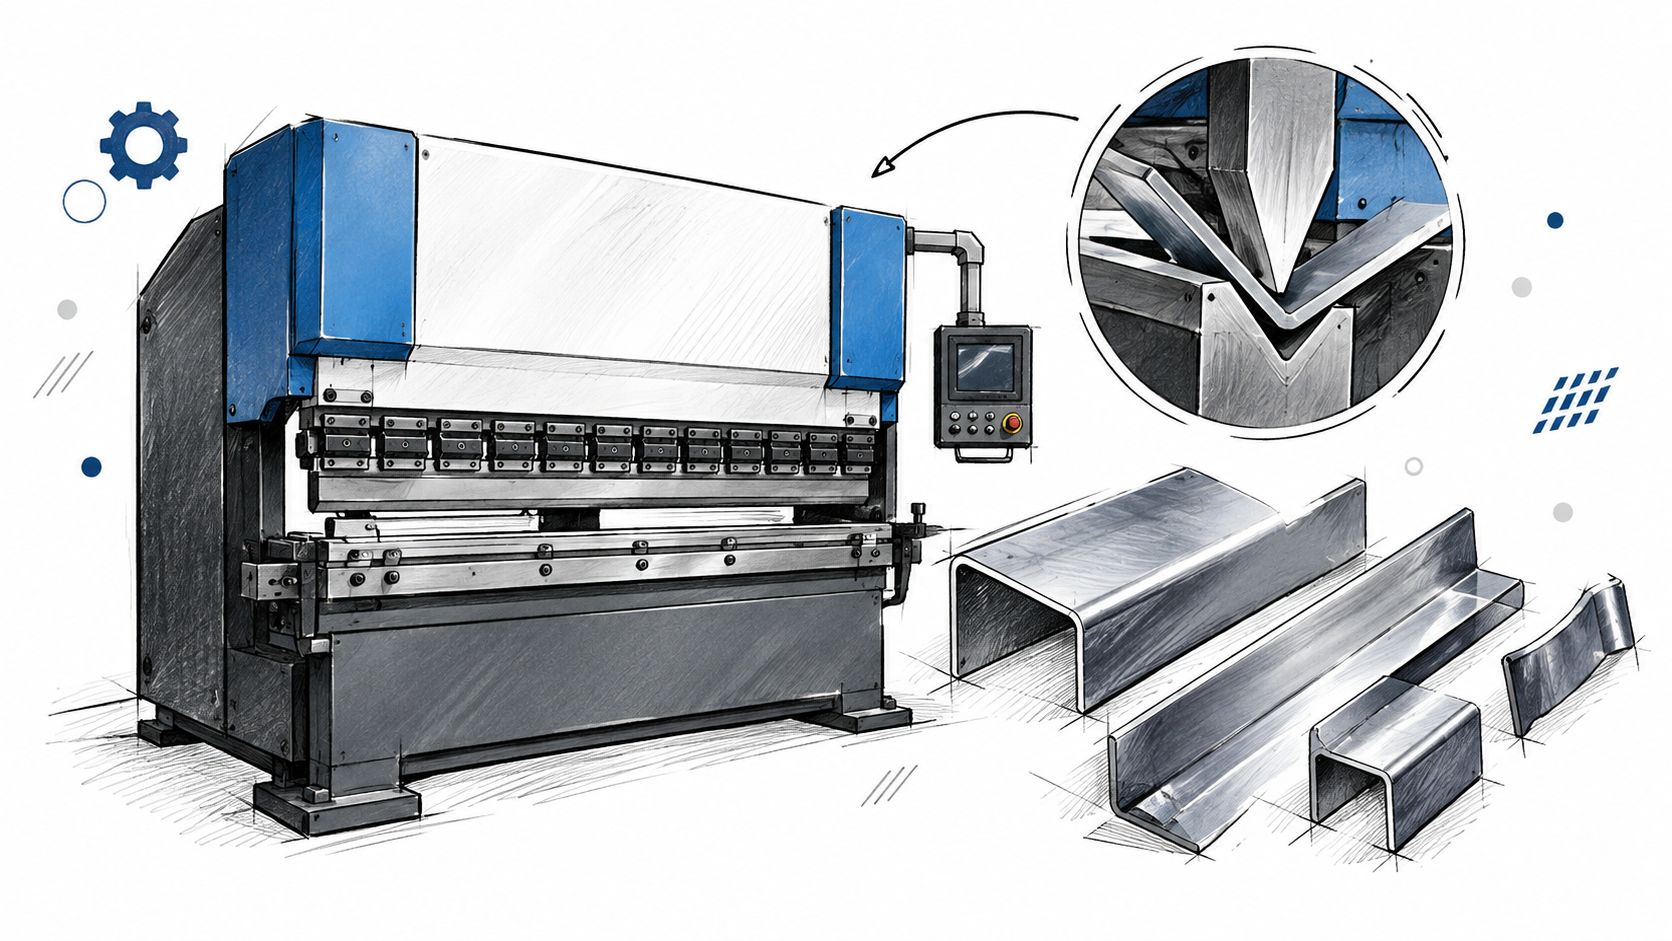
דיוק בכיפוף הוא לא תכונה אחת של מסגרת המכונה. הוא תוצאה של שרשרת החלטות. מישהו צריך להגדיר את החומר הנכון, לבחור כלי, לחשב את כוח הלחיצה, למקם את הפח ולפצות על ההתנהגות האלסטית שלו.
בקרת CNC עוזרת להפוך את השרשרת הזאת לתהליך שניתן לחזור עליו. הבקר מחשב את כוח הלחיצה, עומק החדירה וקיזוז ה־Springback, ולאחר מכן מניע את הצירים ואת כלי הכיפוף לפי התכנית. אם נתוני החומר אינם נכונים, גם בקר טוב יפיק תוצאה לא נכונה. אוטומציה לא מתקנת קלט שגוי.
איפה נולדות הסטיות
ה־Springback משתנה לפי חומר, עובי, רדיוס, כיוון הגלגול ושיטת הכיפוף. לאחר שה־Punch עולה, המתכת משחררת חלק מהמתח והזווית הסופית יכולה להיפתח. לכן מפעיל שמכוון את המכונה לפי זווית התכנית בלבד עלול לקבל חלק שונה מהשרטוט.
הסטייה יכולה להתחיל גם לפני הלחיצה. פח שנחתך במידה לא נכונה, חור שנמצא קרוב מדי לקו הכיפוף או קצה שאינו ישר יגרמו למפעיל למקם את החלק אחרת. כאן נכנסת חשיבותו של תכן מכני שמביא בחשבון את תהליך הייצור, כפי שמוסבר במדריך לתכן מכני של רותל.
איך בודקים תוצאה ולא רק הצהרה
ספק רציני צריך להסביר איך הוא מאמת את החלק. לא מספיק לשמוע “המכונה מדויקת”. בקשו לראות:
תכנית כיפוף: האם הרצף מתאים לגיאומטריה, או דורש היפוכים ומדידות ידניות?
שיטת מדידה: האם בודקים זווית, אורך פלאנג', מיקום חורים ורדיוס?
דוגמת חומר: האם הבדיקה נעשית באותו חומר ובאותו עובי?
התייחסות לגימור: האם הכלי משאיר סימנים על משטח גלוי?
תגובה לשינוי חומר: מה קורה כאשר עובי הפח בפועל משתנה בתוך טווח האספקה?
הבקר יכול לקצר ניסוי וטעייה, אבל הוא לא מבטל את הצורך בחלק ראשון מאומת. בסדרה קצרה, החלק הראשון הוא המקום שבו כדאי לפתור את הבעיה. אחרת, אותה טעות תופיע שוב ושוב בזמן הייצור.
חומרי גלם ומה שמכונת כיפוף פחים יודעת לעשות איתם
פח הוא לא חומר אחיד. שני גיליונות שנראים זהים יכולים להתנהג אחרת בגלל חוזק, ציפוי, כיוון גלגול או שינוי בעובי. לכן ספק שמבקש רק “פח מתכת בעובי מסוים” עדיין חסר מידע חשוב.
פלדה רכה היא בדרך כלל חומר נוח יחסית לעבודה. היא מגיבה באופן צפוי יותר, מאפשרת רדיוסים פנימיים קטנים יחסית, ואינה דורשת בדרך כלל את אותו כוח כמו חומר קשיח יותר. ועדיין, צריך לבדוק את גיליון הנתונים ואת טווח החוזק שסופק בפועל.
אלומיניום דורש גישה זהירה יותר. הוא עלול לסמן את עצמו באזור הכלי, ובחלק מהסגסוגות יש צורך ברדיוס פנימי גדול יותר כדי להימנע מסדקים. אם פני השטח חשובים, אפשר לשקול סרט מגן או כלי עם משטח מגע מתאים. מכונת כיפוף טובה לא יכולה להעלים סימן שנוצר בגלל כלי לא מתאים.
נירוסטה מתנהגת בצורה תובענית יותר. היא יכולה להציג Springback משמעותי ולהתקשות במהלך העיבוד, במיוחד כאשר מנסים לתקן את אותו אזור שוב ושוב. אם החלק יוצא מהכיפוף עם מאמץ פנימי או עיוות, לפעמים צריך לשנות את סדר הכיפופים ולא רק להוסיף כוח.
חומר | רדיוס V מומלץ | Springback טיפוסי | הערה |
|---|---|---|---|
פלדה רכה | רדיוס שנבחר לפי עובי, כלי ואורך כיפוף | נמוך יחסית | חומר נוח לתהליך יציב |
אלומיניום | לרוב רדיוס פנימי נדיב יותר | משתנה לפי סגסוגת וטמפר | כדאי להגן על פני השטח |
נירוסטה | כלי ורדיוס שמותאמים לחומר הקשיח | גבוה יחסית | יש להביא בחשבון התקשות בכיפוף חוזר |
פח מצופה | כלי שמפחית לחץ וסימנים | תלוי בחומר הבסיס | אפשר לשקול פוליאוריתן או הגנה על הכלי |
החומר מתחיל עוד לפני הכיפוף
חיתוך משפיע על הכיפוף. קצה עם חריץ, חום מקומי או מידה לא נכונה עלול להגדיל את הסיכון לעיוות. לכן כדאי לתאם את פריסת החלק ואת רצף העיבוד עם מי שמבצע את חיתוך הלייזר לפחים, ולא להעביר לספק הכיפוף קובץ מנותק מהתהליך שקדם לו.
בקשו מספק החומר את דרגת החומר, העובי הנמדד, הציפוי, כיוון הגלגול ותנאי האספקה. אין צורך להפוך כל סדרה למחקר מטלורגי, אבל כן צריך לדעת אם אתם מייצרים לפי חומר מוגדר או לפי תיאור כללי. בסדרת אב-טיפוס, הפער הזה עשוי להישאר נסתר. בסדרה חוזרת, הוא יופיע כחוסר עקביות.
שילוב מכונת כיפוף פחים בתהליך ייצור אמיתי
מכונת כיפוף פחים לא פועלת לבדה. לפניה יש חיתוך, ניקוב או עיבוד אחר. אחריה יכולים להגיע ריתוך, ציפוי, הדבקה, הרכבה ובדיקה. אם מתכננים רק את הכיפוף, מקבלים לפעמים חלק שמכופף יפה אך אי אפשר להרכיב.
רצף הפעולות צריך להיסגר מוקדם. חורים שנדרשים להרכבה צריכים להיות במיקום שנגיש לפני הכיפוף, אלא אם קיימת סיבה הנדסית ברורה לבצע אותם אחריו. כלי ה־Punch וה־Die צריכים להתאים גם לכיפוף הראשון וגם לכיפופים המאוחרים, כאשר החלק כבר קיבל צורה שמגבילה את הגישה.
שלושה מצבי ייצור
באב-טיפוס יחיד, גמישות חשובה יותר מאופטימיזציה. אפשר להשתמש במכונה ידנית או הידראולית, למדוד את החלק, לתקן את השרטוט ולנסות שוב. זה לא כישלון. אב-טיפוס נועד לחשוף את מה שהשרטוט לא הראה.
בסדרת פיילוט של 50–200 יחידות, לפי ההגדרה המקובלת בפרויקט מסוים, כבר צריך לתעד את התהליך, את הכלים ואת סדר הכיפופים. המספר עצמו אינו כלל אוניברסלי, אבל הוא מסמן שינוי בגישה. בשלב הזה, כל תיקון ידני שחוזר על עצמו הופך מהר מאוד לעלות ולמקור סטייה.
בייצור סדרתי ארוך, השאלה היא לא רק אם אפשר לכופף את החלק. צריך לדעת אם אפשר להכשיר מפעילים, לשמור תכנית, להזמין חומר עקבי, לבדוק את החלק ולספק חלק חלופי במקרה של תקלה. תכנון ייצור סדרתי מסודר מחבר בין המכונה לבין כל השלבים שמסביבה.
מה לבדוק מול ספק לפני הזמנה
חומר ויכולת: האם הספק מאשר את החומר, העובי, הרדיוס ואורך הכיפוף על בסיס מכונה וכלים מסוימים?
דוגמת חלק: האם אפשר לבצע ניסוי על חלק מייצג, כולל החלקים המורכבים יותר במשפחה?
זמן אספקה: האם הצעת המחיר כוללת תכנות, הכנת כלי עבודה, בדיקה ותיקונים?
אחריות לתוצאה: מי מטפל בסטייה בזווית, בסימני כלי או בבעיה שהתגלתה בהרכבה?
חלק חלופי: מה קורה כאשר נדרש חלק דחוף, או כאשר חומר הגלם הזמין שונה מהחומר המקורי?
תיעוד: האם נשמרים קובץ התכנית, נתוני הכלים, גרסת השרטוט ותוצאות הבדיקה?
רותל הנדסת מוצר בע"מ מציעה כיפוף פחים, תכן מכני, בניית דגמים, סדרות קצרות, ייצור סדרתי והרכבות כחלק מתהליך פיתוח וייצור מקצה-לקצה. עבור יזם או צוות R&D, הערך המעשי הוא האפשרות לבחון את החלק המכופף בתוך המוצר, ולא רק לקבל קופסה מתכתית שנראית נכונה על שולחן הבדיקה.
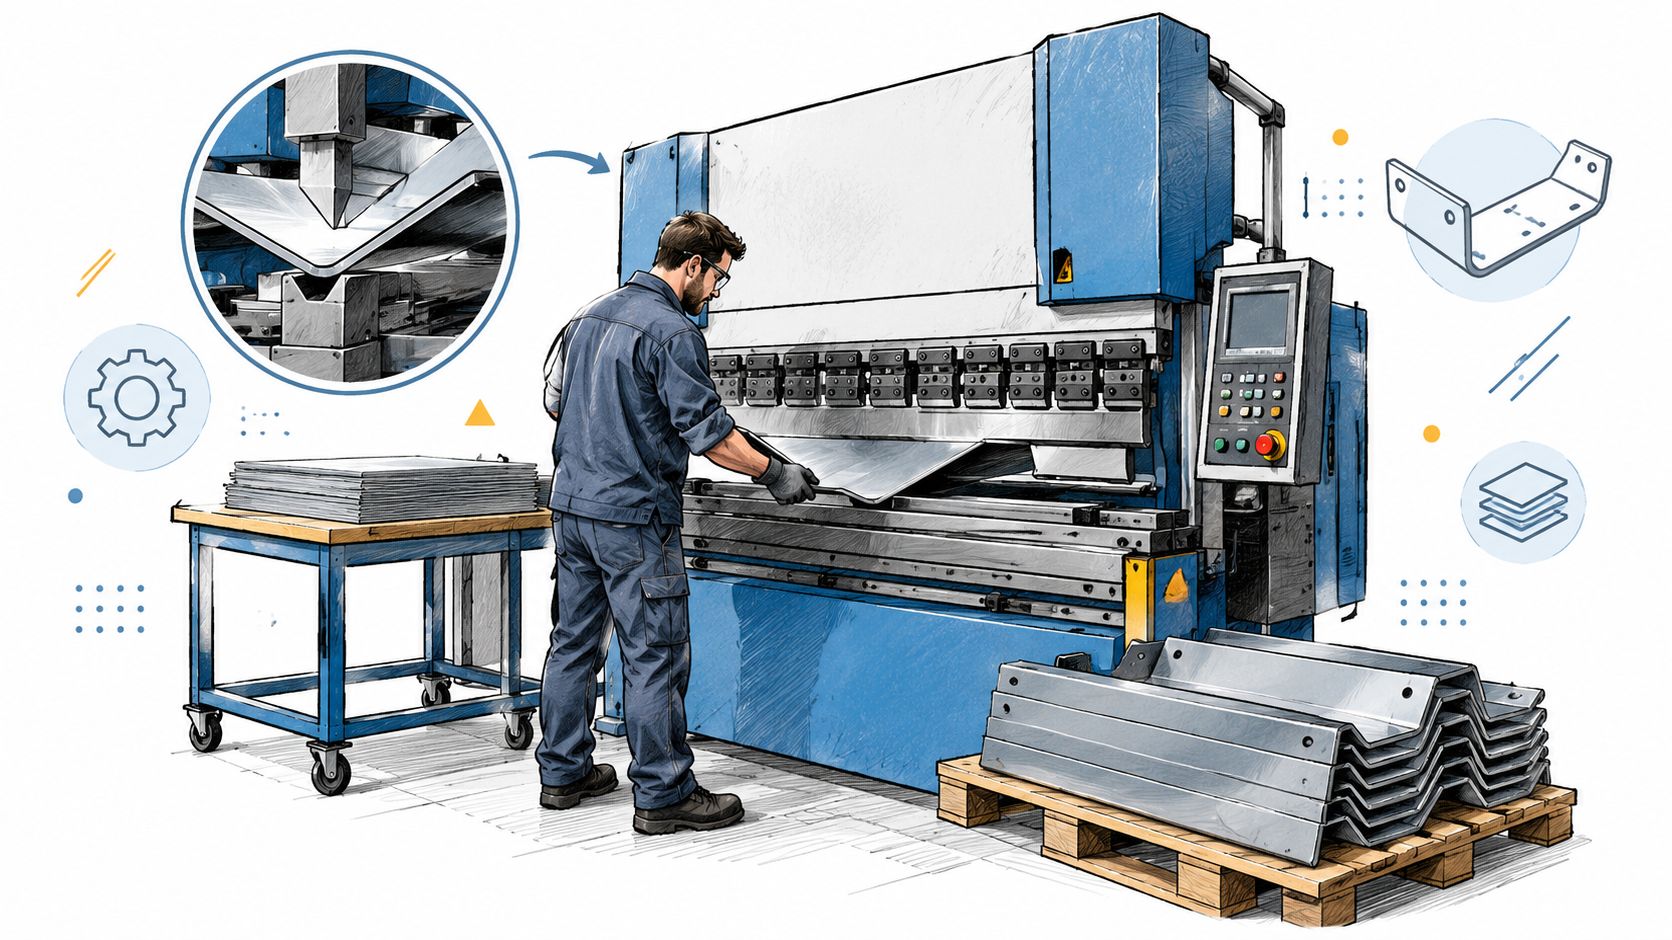
החלטה טובה על מכונת כיפוף פחים אינה החלטה על המכונה המרשימה ביותר. היא החלטה על התאמה. לפעמים זו מכונה הידראולית גמישה, לפעמים CNC רב-צירית, ולפעמים מיקור-חוץ אצל ספק שכבר מחזיק את הכלים, הידע והתהליך. השאלה הנכונה היא איזו תצורה תייצר את החלק התקין, בהרכבה הנכונה, בכמות שאתם צריכים, בלי להכניס מורכבות מיותרת.
אם אתם מפתחים מוצר שכולל חלקי פח, רותל הנדסת מוצר בע"מ יכולה לסייע בתכן, בניית דגמים, כיפוף, סדרות קצרות וייצור סדרתי. שלחו את השרטוט והדרישות לרותל הנדסת מוצר בע"מ, ובדקו יחד איזו דרך ייצור מתאימה למוצר שלכם כבר מהשלב הראשון.