
תבניות הזרקה המדריך המלא מתכנון לייצור סדרתי

אם יצא לך לקבל חלק ראשון מהתבנית ולהרגיש בבת אחת התרגשות ואי נחת, אתה לא לבד. הרבה יזמים חושבים שהרגע המכריע הוא כשיש מודל תלת־ממדי יפה או הצעת מחיר מסודרת. בפועל, הרגע האמיתי מגיע כשהחלק הראשון יוצא מהתבנית, ואז רואים אם התכנון דיבר עם המציאות, או רק עם המסך.
תבניות הזרקה הן בדיוק המקום שבו רעיון הופך למוצר שאפשר לייצר שוב ושוב, בלי דרמה מיותרת. הן לא רק כלי ייצור, הן החלטה עסקית. תבנית נכונה משפיעה על עלות יחידה, על איכות, על זמן לשוק, ועל השאלה אם תצליחו לעבור מאב־טיפוס לסדרה קצרה, ואז לייצור יציב.
בישראל, זה מקבל שכבת עומק נוספת. יש כאן היסטוריה תעשייתית ארוכה של הזרקה, תשתית תקינה ובדיקה, וגם אקו־סיסטם שמחבר בין פיתוח, ייצור והרכבה. לכן השאלה היא לא רק איך עושים תבנית, אלא מתי תבנית פלדה יקרה באמת משתלמת, ומתי עדיף לעצור קודם, לעבוד חכם, ולבחור אב־טיפוס או פתרון זמני.
למה תבנית טובה קובעת אם המוצר יצליח
יזם מקבל את הדגימה הראשונה, מחזיק אותה מול האור, ומבין מיד איפה המוצר עומד. הצורה כמעט נכונה, אבל לא מספיק. קליפס אחד קשה מדי, קו פרידה מורגש, וההרכבה דורשת כוח שלא תוכנן מראש. ברגע הזה מתברר שהתבנית היא לא עוד תחנה בדרך, היא ההחלטה שמכתיבה איך המוצר יתנהג בפועל.
כשהתבנית קובעת את הכלכלה של המוצר
מוצר מצליח לא נמדד רק במראה של האב־טיפוס. הוא נמדד ביכולת לייצר שוב ושוב באותה רמת איכות, בלי עצירות מיותרות ובלי עלויות שמזנקות בכל סבב. תבנית שמקצרת מחזור, מפחיתה פסילות ומייצבת את הייצור עושה הרבה מעבר לייצור חלקים, היא קובעת אם העסק יוכל לעמוד במחיר היעד שלו.
ההחלטה הזאת מקבלת משקל מיוחד בישראל, כי תעשיית ההזרקה המקומית התפתחה לאורך עשרות שנים לצד תשתית של תקינה, בדיקה וייצור. מכון התקנים הישראלי הוא חלק מהמערך הזה, ולכן תכנון תבנית כאן לא נבחן רק לפי הצורה, אלא גם לפי התאמה לייצור סדרתי, לבקרה ולאחזקה. זה מסביר למה יש הבדל גדול בין תבנית שנראית טוב על המסך לבין תבנית שמחזיקה קו ייצור אמיתי.
כלל אצבע: תבנית שלא מתוכננת לייצור חוזר, תעלה אחר כך יותר, גם אם ההתחלה נראית זולה.
למה שווה לקרוא עד הסוף
השאלה הנכונה היא לא רק איזו תבנית לבחור. צריך להבין מה התבנית עושה למבנה העלות, מתי פלדה יקרה באמת מצדיקה את עצמה, איפה DFM חוסך תיקונים, ואיך תכנון נכון מונע בעיות של רגולציה ואחזקה בהמשך.
זה לא דיון תיאורטי. החלטה טובה בשלב התכנון יכולה לחסוך ניסוי וטעייה, להפחית תיקונים יקרים ולייצב את המעבר מאב־טיפוס לסדרה קצרה ולייצור סדרתי. החלטה חפוזה עושה בדיוק את ההפך.
מהי תבנית הזרקה ואיך היא עובדת באמת
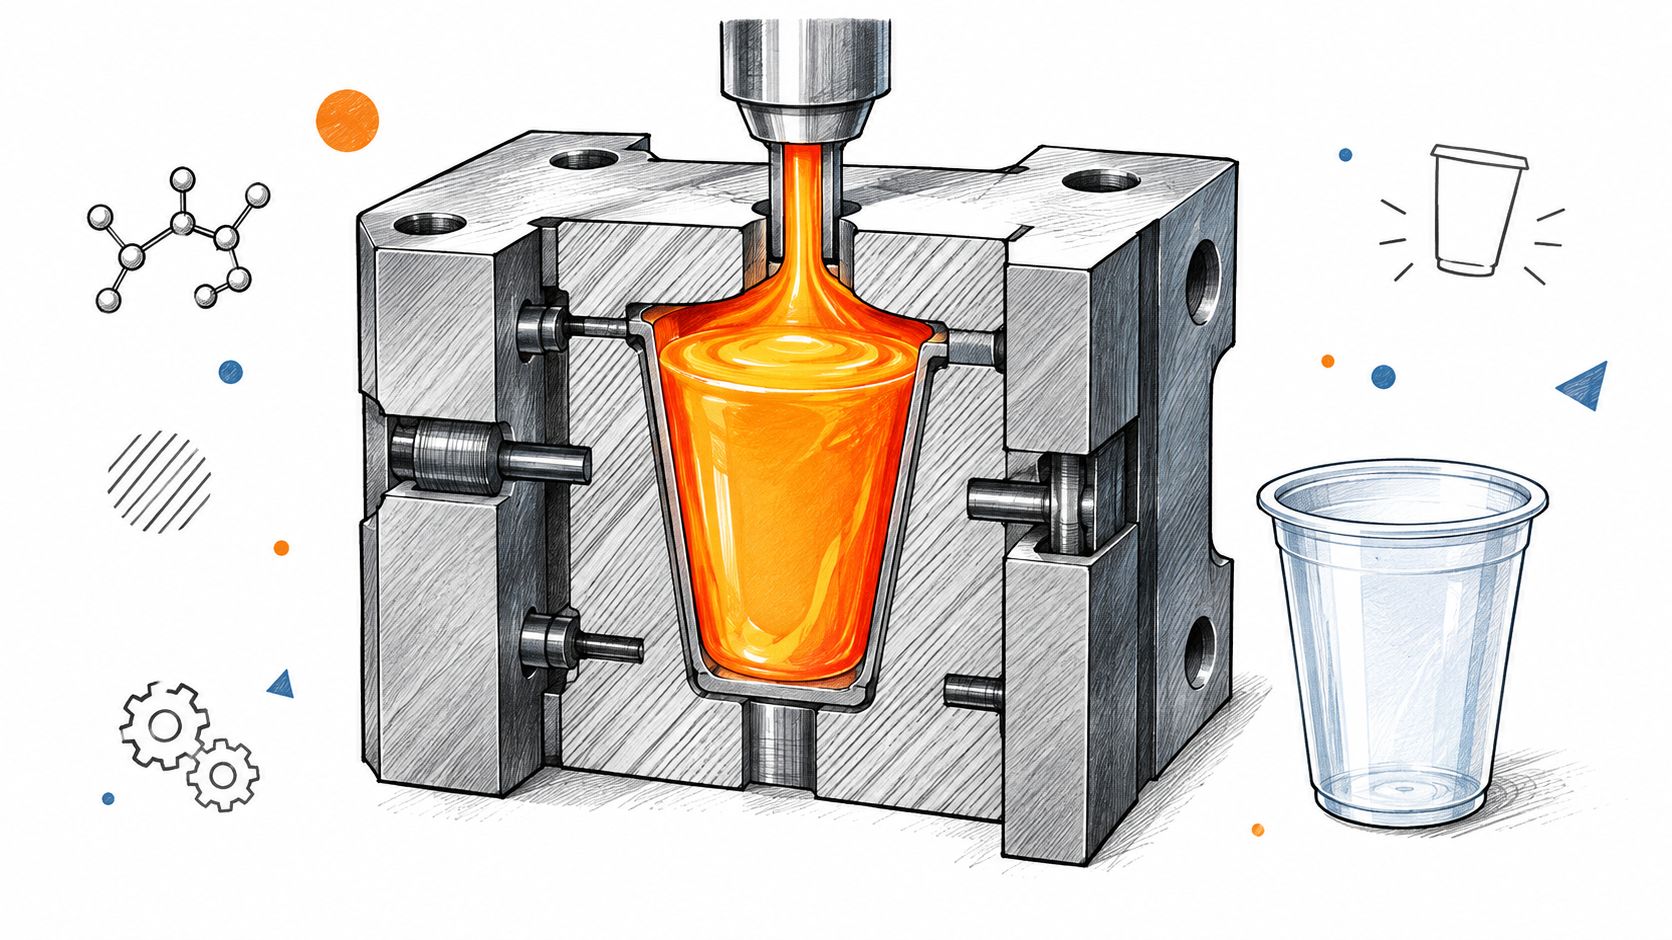
תבנית הזרקה היא בעצם נגטיב מדויק של החלק. אם המוצר הסופי הוא הצורה שרוצים להחזיק ביד, התבנית היא החלל שמאפשר לפלסטיק המותך לקבל בדיוק את הצורה הזו, להתקרר, ואז להשתחרר החוצה. אפשר לחשוב עליה כמו תבנית אפייה מדויקת במיוחד, רק כזו שעובדת בלחץ, בחום, ובסבלנות של מפעל.
מה קורה בתוך התבנית
הפלסטיק נכנס כשהוא מותך, זורם לתוך חלל סגור, ממלא את כל הפינות, ואז מתקרר עד שהוא מספיק קשיח כדי לצאת בלי להיפגע. אם הזרימה לא מאוזנת, אם יש כיסי אוויר, או אם הקירור לא אחיד, התוצאה תספר את זה מיד. לפעמים זה ייראה כמו עיוות קטן. לפעמים זה יהפוך לפסילה שלמה.
בתוך התבנית יש כמה חלקי יסוד שחייבים לעבוד יחד. יש פלטות שמחזיקות את המבנה, ליבה וחלל שמגדירים את הצורה, תעלות שמובילות את החומר, מערכת קירור שמייצבת את הטמפרטורה, ומערכת פליטה שמוציאה את החלק בלי לשבור אותו. זה לא קסם, זה תיאום עדין בין מתכת, חום ולחץ.
למה דיוק המתכת משנה כל כך
כשאנשים מדברים על תבנית, הם נוטים לחשוב על הצורה בלבד. בפועל, איכות החלק נקבעת גם על ידי איכות המתכת, העיבוד, והטיפול בה. אם המשטחים לא מדויקים, אם החלקים לא יושבים נכון, או אם יש שחיקה מהירה, כל מחזור ייראה קצת אחרת.
בישראל יש גם תשתית בדיקה ותקינה שתומכת בזה. מכון התקנים הישראלי מפעיל מנגנון תקינה ותו תקן שפועל בשירות הצרכן מאז 1954, ויש גם מעבדה מוסמכת לבדיקות פיזיקליות של פלסטיק וחומרים לא־מתכתיים שקיבלה הסמכה ראשונה ב־18/10/2017, עם תוקף עד 17/10/2027 כאן פורסם הדיווח. המשמעות פשוטה, תבנית טובה בישראל לא עומדת לבדה, היא חלק ממערכת של בדיקה, אימות ואיכות.
סוגי תבניות הזרקה ואיך לבחור ביניהן
אין תבנית אחת נכונה. יש תבנית נכונה למוצר, לכמות, לחומר ולשלב העסקי. יזם שמזמין תבנית חד־קנית כי “ככה עושים”, או רב־קנית כי “רוצים לחסוך”, עלול לגלות אחר כך שהמחיר האמיתי נמצא במקום אחר לגמרי, למשל בתחזוקה, בזמן מחזור, או בגמישות הייצור.
סוג תבנית | כמות ייצור מומלצת | עלות תבנית יחסית | יתרון מרכזי |
|---|---|---|---|
חד־קן | סדרות קטנות, בדיקות, פיילוט | נמוכה יותר | גמישות גבוהה ושינויי תכן קלים |
רב־קן | סדרות גדולות יותר | גבוהה יותר | יותר חלקים בכל מחזור |
Cold Runner | סדרות רגילות, כשפשטות חשובה | בינונית | מבנה פשוט ותחזוקה נוחה |
Hot Runner | ייצור מתמשך, כשמקטינים פסולת חשוב | גבוהה יותר | פחות חומר מבוזבז וחלקים יציבים יותר |
משפחתית | כשכמה חלקים שייכים לאותו מוצר | משתנה | ייצור כמה רכיבים יחד |
מנגנוני חילוץ מורכבים | גאומטריה מאתגרת, הברגות, תפסנים | גבוהה יותר | מאפשרת צורות שקשה לשחרר אחרת |
איך קוראים הצעת מחיר בצורה חכמה
אם יש לך רק אב־טיפוס או סדרה קצרה, תבנית כבדה ומורכבת לא תמיד תשתלם. לפעמים עדיף להתחיל עם פתרון פשוט, לראות איך המוצר מתנהג, ורק אחר כך להשקיע בכלים יקרים יותר. זה בדיוק המקום שבו הרבה חיפושים מתבלבלים בין “איך מייצרים חלק” לבין “איך מקבלים החלטה עסקית טובה”.
גם החלופה לטכנולוגיה הזו חשובה להבנה. יש מוצרים שיתאימו יותר לואקום פורמינג, ויש מקרים שבהם הדיון הזה על ואקום פורמינג יעזור להבין למה לא כל צורה צריכה מיד תבנית הזרקה. ההשוואה הזו חוסכת אכזבות מוקדמות.
פרקטיקה פשוטה: אם המוצר שלך עדיין משתנה בכל שבוע, תבנית יקרה מדי תכבול אותך. אם המוצר כבר בשל, והכמות בדרך למעלה, התבנית הנכונה יכולה להיות המנוע של כל העסק.
איך מתכננים ומייצרים תבנית הזרקה שלב אחר שלב
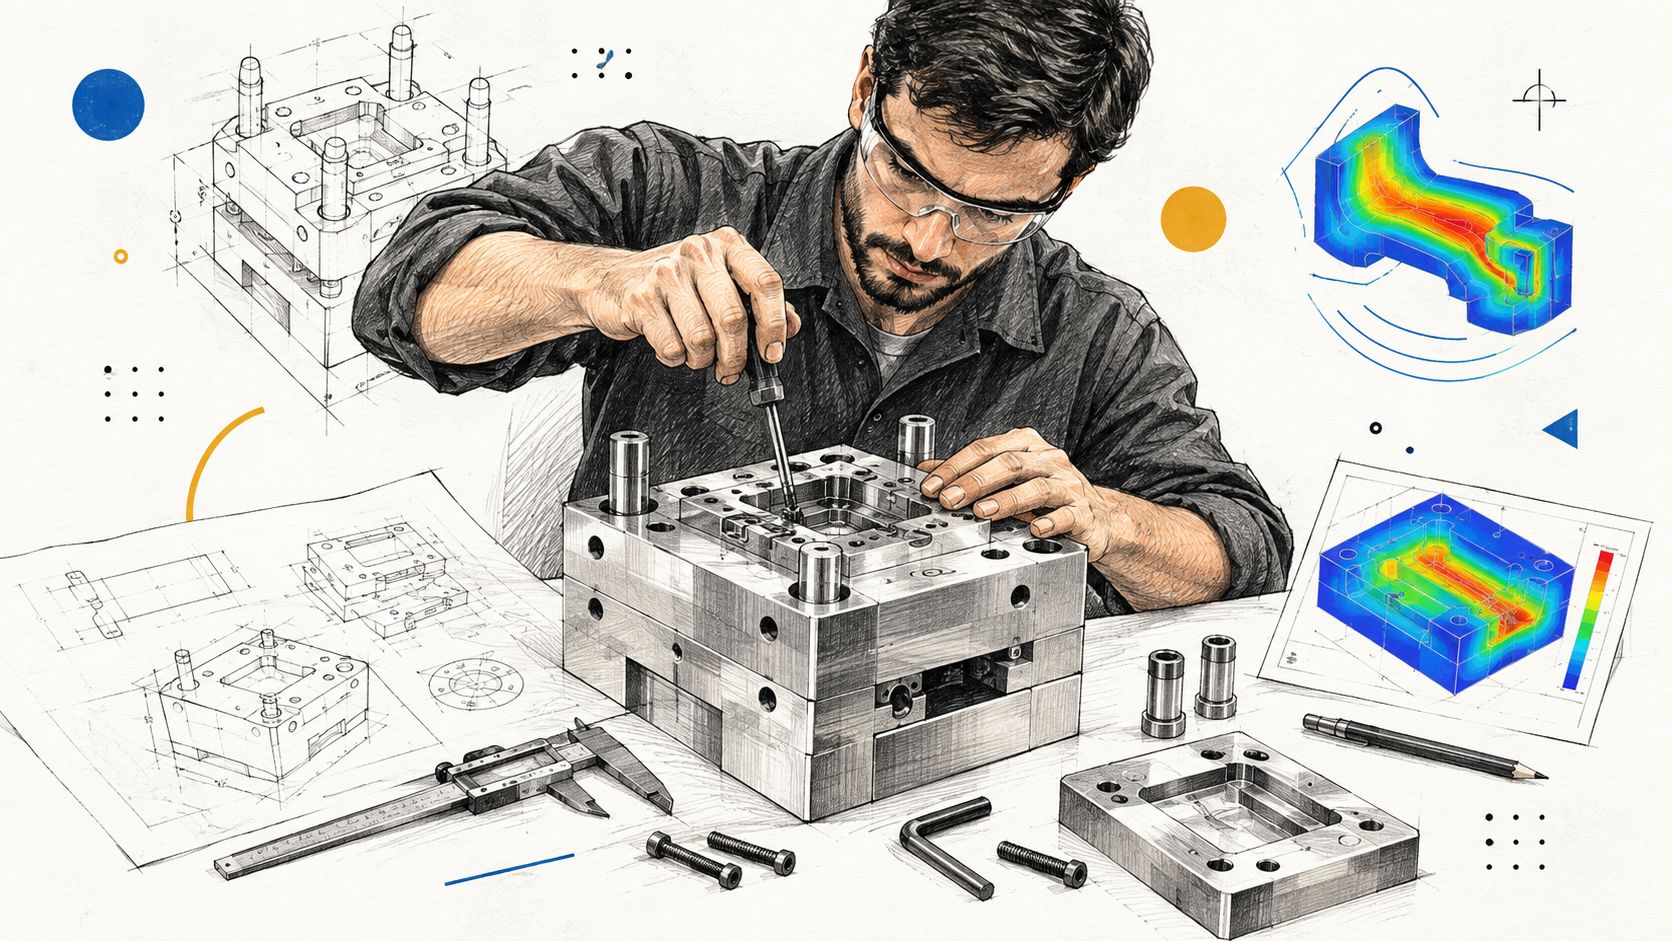
לקוח שרוצה לעבור מרעיון לחלק פלסטיק סדרתי צריך להתחיל בשאלה פשוטה, מה באמת נדרש מהמוצר, ואיך מייצרים אותו בלי לייצר בעיות יקרות אחר כך. כאן DFM נכנס לתמונה. תכנון לייצוריות הוא לא שכבה עיצובית, אלא דרך לחשוב מראש על זרימה, חילוץ, קירור, תחזוקה ועל מה שישפיע על המחיר כשהמוצר יגיע לייצור רציף.
מה קורה לפני שחיתוך הפלדה מתחיל
השלב הראשון הוא אפיון מדויק. אם המטרה, סביבת העבודה והחומר לא ברורים, גם עיבוד שבבי מדויק לא יפתור את הבעיה. אחר כך בונים תכן מכני, בודקים זרימה, לחץ וטמפרטורה, ומוודאים שהקירור והחילוץ עובדים יחד. רק אז הגיוני לעבור לייצור, כי תיקון על מסך זול בהרבה מתיקון בפלדה גמורה.
זה גם השלב שבו מתקבלת החלטה עסקית אמיתית. אם מדובר באב טיפוס או בסדרה קצרה, לפעמים תבנית מורכבת מדי תכבול את הפרויקט במקום לקדם אותו. אם המוצר כבר יציב, והיעד הוא סדרה מסודרת, תבנית מתוכננת היטב יכולה לחסוך זמן מחזור, להפחית פסילות ולתמוך באיכות עקבית לאורך זמן.
בישראל, ההתפתחות של התחום לא קרתה במקרה. מכונות הזרקה מוקדמות פותחו כבר בתחילת המאה ה־20, ולאחר 1946 בורג ההזרקה המודרני הפך לבסיס המקובל. המקור הזה חשוב כי הוא מזכיר שתבנית טובה היא תוצאה של שכבות ידע מצטברות, לא של פתרון מהיר אחד.
איפה נופלות רוב הטעויות
רוב הבעיות מופיעות הרבה לפני שמתחילים לחתוך. נקודת הזרקה לא נכונה, קירור לא מאוזן או גיאומטריה שמקשה על שחרור החלק, כל אלה חוזרים אחר כך כתיקונים, עיכובים ופסילות. לכן כדאי לשאול ספק תבניות איך הוא בודק זרימה, איך הוא בונה ניסיון ראשון, ואיך הוא מטפל בחלק שיוצא כמעט טוב, אבל לא מספיק.
כאן גם נכנס הערך של שותף שמחבר בין תכן, בדיקה והעברה לייצור. רותל הנדסת מוצר בע"מ, למשל, עוסקת בתכנון וייצור של תבניות להזרקת פלסטיק כחלק ממכלול רחב יותר של פיתוח מוצר. זה בדיוק המקום שבו החלטה הנדסית טובה הופכת להחלטה עסקית נכונה.
חומרים ותכנון חכם למטרות DFM
דמיינו מוצר שנראה נכון על המסך, אבל בשטח הוא מתעוות, נתקע בחילוץ או מאט את המחזור. ברוב המקרים, הבעיה מתחילה כבר בבחירת החומר ובאופן שבו התבנית מתוכננת אליו. PP, ABS ו־PA מתנהגים אחרת, ולכן גם תבנית הזרקה צריכה להיות מותאמת לכל אחד מהם, לא לעבוד כאילו כולם אותו דבר.
מה DFM באמת דורש מהמוצר
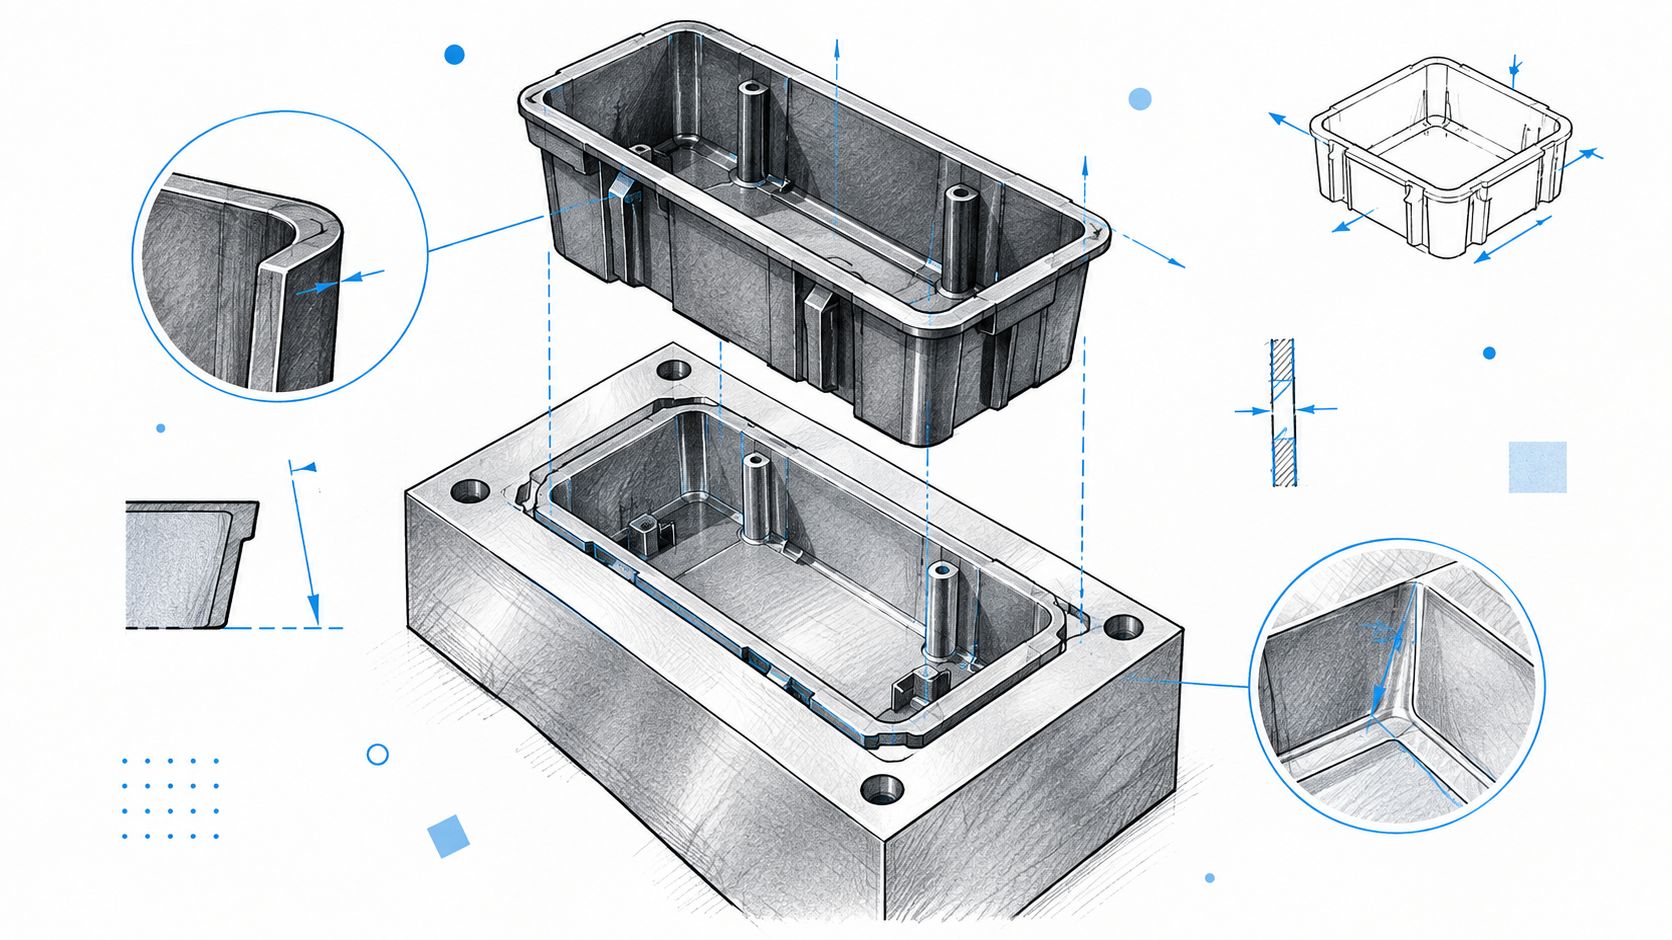
עובי דופן אחיד הוא נקודת פתיחה טובה. כשיש קפיצות חדות בעובי, החומר מתקרר בקצב שונה, ואז מופיעים עיוותים וסימני שקיעה. אותו היגיון חל גם על זוויות חליצה, צלעות חיזוק ומיקום נקודת ההזרקה. כל פרט כזה משנה את זרימת החומר ואת הדרך שבה החלק יוצא מהתבנית.
כלל מעשי: אם אפשר לפתור את הבעיה בתכן, עדיף לעשות זאת לפני שהפלדה נכנסת לעבודה.
איך חומר משפיע על תבנית ועל כסף
חומר הגלם קובע איך החלק יתקרר, כמה כוח יידרש בחילוץ, וכמה ארוך יהיה המחזור. חומרים קשיחים או רגישים יותר דורשים תעלות קירור אחרות, לעיתים גם גימור שונה, ובמקרים מסוימים תשומת לב גבוהה יותר לשחיקה. בייצור סדרתי, תבנית מתוכננת היטב חוסכת פסילות רק אם היא מותאמת לחומר ולאילוצי ההרצה. ראה גם הגישה של DFM בפירוט, שמסבירה איך לתרגם את זה להחלטות תכנון מעשיות.
במילים פשוטות, לא כל שיפור בתבנית הוא שיפור עסקי. לפעמים תבנית יקרה מדי תכביד על פרויקט עדיין לא בשל, ולפעמים אותה השקעה בדיוק תחזיר את עצמה כשהמוצר כבר מוכן לסדרה יציבה. לכן ההחלטה הנכונה היא לא “איזו תבנית הכי טובה”, אלא איזו תבנית מתאימה לשלב שבו המוצר נמצא ולרמת הדיוק שהייצור בישראל באמת צריך.
כמה זה עולה וכמה זמן זה לוקח באמת
מחיר של תבנית מתחיל הרבה לפני הפלדה. הוא נגזר ממספר הקנים, ממורכבות השחרור, מהגימור, ומכמה סבבים הפרויקט צפוי לעבור עד שהחלק יושב כמו שצריך. תבנית פשוטה תיראה אחרת לגמרי מתבנית עם סליידרים, מנגנונים נעים, או דרישות מראה גבוהות. גם זמן ההקמה מושפע מזה. יש ניסיון ראשון, התאמות, ולעיתים גם תיקונים אחרי שהחלקים פוגשים את המציאות.
מה באמת קובע את המספר
פלדה קשיחה, דיוק גבוה, גימור מבריק, ותכנון שמקטין פסילות, כל אלה מעלים את ההשקעה הראשונית. מול זה, הם יכולים להשתלם כשעוברים לנפחים גדולים ולייצור חוזר. השוק המקומי ממשיך לנוע לכיוון של דיוק ויכולת סדרתית, וזה מסביר למה תכנון תבנית כבר בשלב מוקדם משפיע ישירות על הכדאיות העסקית.
מתי תבנית יקרה באמת משתלמת
תבנית יקרה לא משתלמת כי היא “טובה יותר”. היא משתלמת כשהיא מורידה עלות כוללת, מצמצמת פסילות, ומייצבת את ההרצה לאורך זמן. אם המוצר עדיין לא סגור, אב־טיפוס או סדרה קצרה יכולים להיות בחירה נכונה יותר. אם התכנון כבר בשל, תבנית איכותית נהפכת לנכס ייצור.
הדיון על עלות ייצור אב־טיפוס עוזר לראות למה לפעמים שלב ביניים הוא לא בזבוז, אלא דרך זולה יותר לבדוק כיוון לפני שנועלים פלדה. זה ההבדל בין השקעה שמקדימה את השוק לבין השקעה שנועלת כסף במקום הלא נכון.
בדיקות אחזקה ואיכות בדרך לייצור סדרתי יציב
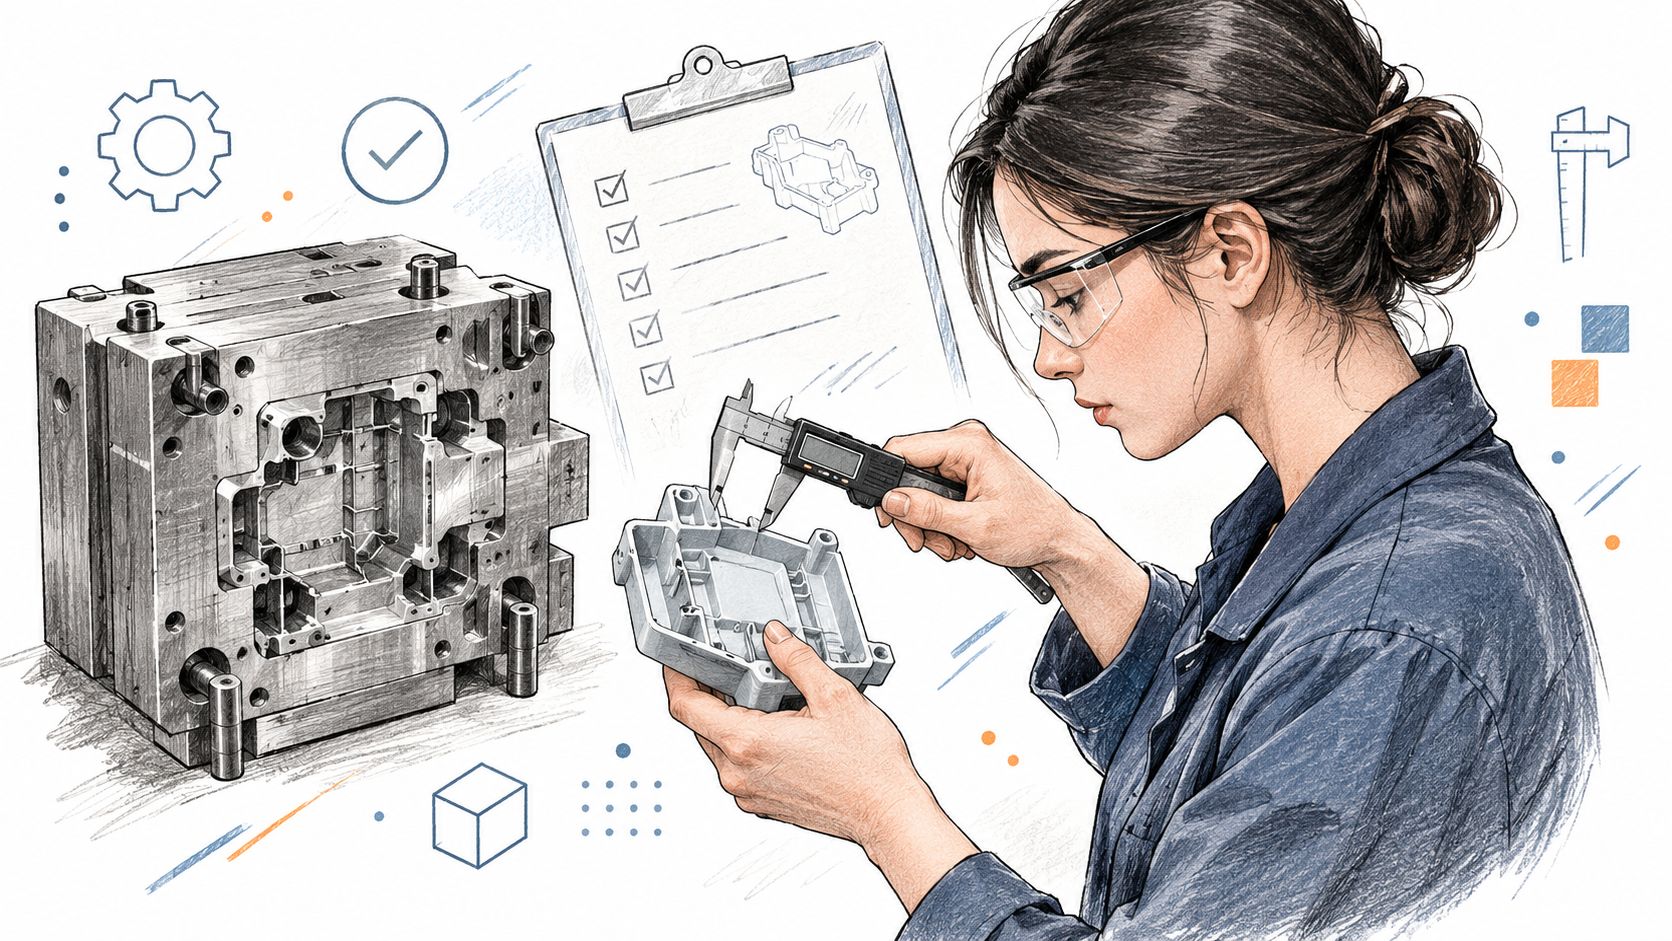
תבנית טובה לא נגמרת ביום שבו היא מגיעה למפעל. היא מתחילה לעבוד, וצריך לעקוב אחריה. בניסיון הראשון בודקים מידות, גימור, פינוי חומר, תפקוד פליטה, וכל מה שיכול להעיד אם החלק יחזיק מעמד גם אחרי עוד מאות או אלפי מחזורים.
למה אחזקה היא חלק מהתכן
תבנית היא לא חפץ סטטי. היא נשחקת, מתחממת, מתקררת, וצריכה להישאר מדויקת. תחזוקה מונעת, ניקוי, בדיקת שחיקה, ושמירה על חלקי תנועה הם מה שמבדיל בין קו שעובד בשקט לבין קו שמתחיל להפתיע.
במוצרים רפואיים זה הופך לרגיש עוד יותר. יצרנים ישראליים מציינים עמידה ב־ISO 9001 וב־ISO 13485, ובחלק מהמקרים גם ב־IS 5113:2019 כפי שמוצג אצל יצרנים מקומיים. לצד זה, יש חברות ישראליות שמציעות ייצור תבניות, הזרקה, הרכבה ואריזה סטרילית למכשור רפואי, מה שמדגיש שתבנית טובה היא רק חלק ממערכת של רגולציה, עקיבות ואיכות לדוגמה בשירותי ייצור רפואי מקומיים.
התובנה שבדרך כלל מפספסים
הטעות הנפוצה היא לחשוב שתבנית היא הוצאה חד־פעמית. בפועל, אם היא מתוכננת טוב, מתחזקת נכון, ומלווה בבדיקות מסודרות, היא ממשיכה לייצר ערך הרבה אחרי הפרויקט הראשוני. זה נכון במיוחד כשעובדים בסביבה שבה יש גם תקינה מקומית, גם יכולות ייצור, וגם צורך אמיתי לעמוד בדרישות שוק קשוחות.
בסוף, תבניות הזרקה הן לא רק כלי לייצר חלקים. הן דרך לחשוב על מוצר כסדרה של החלטות שנשארות איתך שנים, לא רק שבועות.
רותל הנדסת מוצר בע"מ מלווה פרויקטים משלב הרעיון ועד לייצור סדרתי, כולל אפיון, תכן, בניית דגמים, תכנון וייצור כלים כמו תבניות הזרקה, וגם הרכבות ובקרת איכות. אם אתם בודקים אם תבנית פלדה באמת משתלמת למוצר שלכם, או רוצים להבין איך לתכנן נכון כבר מה־DFM, שווה לדבר עם הצוות ולבחון את האפשרויות דרך רותל הנדסת מוצר בע"מ.