
Contract Manufacturing: המדריך המעמיק לייצור לפי חוזה

המוצר עובד. בניתם אב־טיפוס, עשיתם כמה בדיקות, אולי אפילו מסרתם סדרה קטנה ללקוחות ראשונים. ואז מגיע הרגע הפחות רומנטי. מישהו מבקש תחזית ייצור לשנה קדימה, או תכנית מעבר מספסל המעבדה לקו הרכבה, ופתאום כל מה שהיה ברור בפיתוח נהיה מטושטש בייצור.
זה בדרך כלל השלב שבו מגלים שייצור הוא לא רק "להזמין חלקים ולהרכיב". הוא מערכת של החלטות. מי קונה רכיבים, מי אחראי על בדיקות, מי סופג פסילות, מי מחזיק מלאי, מי מתעד שינויים, ומי יענה כשהספק של הרכיב הקריטי פשוט נעלם. זה בדיוק המקום שבו השיחה על contract manufacturing הופכת מרעיון כללי להחלטה עסקית כבדה.
בישראל זו כבר לא שאלה שולית. שוק הייצור בקבלנות הרפואי בישראל הוערך בכ 853 מיליון דולר ב־2023, והוא צפוי להגיע לכ 1.489 מיליארד דולר עד 2030, עם קצב צמיחה שנתי ממוצע של 8.3%. בתוך השוק הזה, מכשור רפואי היה התחום הגדול ביותר עם 51.51% מההכנסות. זה לא פרט מעניין. זה סימן ברור לכך שחברות כאן כבר מבינות שייצור חכם הוא חלק מהמוצר עצמו, לא רק השלב שאחרי הפיתוח (סקירת שוק הייצור הרפואי בישראל).
הרגע שבו מבינים שלייצר לבד זו לא תכנית
זה מתחיל תמים. יש לכם מוצר שעובד על השולחן. בניתם סדרה ראשונה של כ־200 יחידות במעבדה, עם קצת הלחמות ידניות, קצת קומבינות טובות, והרבה לילות בלי שינה. איכשהו זה החזיק. עכשיו צריך להפוך את זה למשהו שאפשר לייצר שוב. ושוב. ושוב, בלי דרמה בכל יחידה.
ואז פותחים אקסל.
בהתחלה זה נראה פשוט. רכיבים, PCB, מארז, הרכבה, אריזה. אבל תוך עשר דקות האקסל מתחיל לשאול שאלות שאתם לא יודעים לענות עליהן. כמה זמן אספקה יש ל־PCBA כשלא מדובר בחמישה כרטיסים אלא בכמה מאות? מי בודק תאימות אלקטרומגנטית? מי מחליט אם צריך לשנות fixture לבדיקה? מה קורה אם חלק מהיחידות נכשלות בבדיקת סוף קו? ומה בכלל נחשב סוף קו אצלכם?
החור שנפער בין פיתוח לייצור
הפער הוא לא רק טכני. הוא מחשבתי. מהנדסים אוהבים לחשוב שמוצר שעובד הוא מוצר מוכן. הוא לא. מוצר מוכן ללקוח צריך להיות גם בר־שכפול, בר־בדיקה, בר־תיקון, ובר־אספקה.
אתה לא נתקע כי חסר לך מפעל. אתה נתקע כי חסרה לך שיטת עבודה לייצור.
אחר כך מגיעות השאלות הפחות נעימות. אם המוצר מיועד לאירופה, מי אחראי על CE? אם זו מערכת רגישה, האם צריך מערכת איכות מסודרת? אם תשנו רכיב בגלל זמינות, מי יעדכן BOM, מי יאשר, ומי יוודא שהבדיקות הישנות עדיין תקפות?
החלום ההנדסי מול המציאות התפעולית
הרבה יזמים בישראל מחזיקים עוד רגע אחד בפנטזיה של "נייצר לבד בהתחלה". לפעמים זה נכון לסדרה קצרה מאוד. לרוב זה פשוט דוחה את הבעיה בכמה חודשים. ייצור עצמי מאולתר הוא לא אסטרטגיה. הוא גשר זמני.
וכשלא קוראים לו גשר, הוא הופך למלכודת. כי אתם ממשיכים לקבל החלטות פיתוח כאילו לייצור אין מחיר. יש לו. והוא בדרך כלל מגיע מאוחר, יקר, ובזמן הכי גרוע.
מה זה בעצם Contract Manufacturing
Contract manufacturing הוא לא מושג מפואר. הוא פשוט אומר שמישהו אחר מייצר את המוצר שלכם לפי חלוקת אחריות מוסכמת. אתם מביאים את המוצר, את הדרישות, את ההחלטות העסקיות. הצד השני מביא רצפת ייצור, ציוד, אנשים, רכש, תהליך, ולפעמים גם שכל שכבר שילמתם עליו דרך השנים שלו בשטח.
תחשבו על זה כמו שף שיודע בדיוק מה הוא רוצה להגיש באירוע של 400 איש. המתכון שלו. הטעם שלו. המוניטין שלו. אבל המטבח, הציוד, הלוגיסטיקה והיכולת להוציא אלף מנות בלי לשרוף את הסרוויס, זה כבר עולם אחר. שם נכנס הקבלן.
שלוש רמות שלא כדאי לבלבל ביניהן
הטעות הנפוצה היא לדבר על contract manufacturing כאילו זו קטגוריה אחת. בפועל יש לפחות שלוש רמות שונות של מעורבות.
Build-to-Print. אתם מוסרים תיק ייצור סגור. הקבלן מייצר לפי מפרט. זה מתאים רק כשבאמת יש לכם שליטה בתכן, בבדיקות ובחומרי הגלם, ולא כשאתם עדיין מגלים את המוצר תוך כדי תנועה.
יש קבלן שמוסיף גם DfM, כלומר מסתכל על התכן ושואל אם בכלל אפשר לייצר אותו בלי כאב. כאן כבר נכנסת תרומה אמיתית. לא רק "לבצע", אלא למנוע טעויות יקרות מוקדם.
הרמה השלישית היא שותף רחב יותר. כזה שמחזיק גם רכש, גם ניהול BOM, גם בקרת איכות, לפעמים גם בניית כלים, אריזה והעברה מסדרה ראשונה לסדרה מסחרית.
למה ההבחנה הזאת קובעת הכל
המחיר ליחידה הוא רק התוצאה. לפניו יש מבנה אחריות. ככל שהקבלן לוקח יותר אחריות, אתם מרוויחים פחות חיכוך פנימי ויותר רציפות. מצד שני, אתם גם מוותרים על יותר שליטה ישירה.
בישראל רואים את זה חזק במיוחד במכשור רפואי. לפי תחזית שוק healthcare contract manufacturing בישראל, השוק הוערך ב־853.0 מיליון דולר ב־2023 וצפוי להגיע ל־1.4887 מיליארד דולר ב־2030, עם 8.3% צמיחה שנתית ממוצעת, כאשר medical devices היה הסגמנט הגדול ביותר עם 51.51% מההכנסות. זה אומר בפשטות שהביקוש כאן לא הולך רק להרכבה כללית. הוא הולך למקומות שבהם צריך תיעוד, איכות, ויכולת לעבור מהר מאב־טיפוס לייצור סדרתי.
כלל אצבע: אם אתם עדיין משנים תכן כל שבוע, אל תתנהגו כאילו אתם כבר בייצור יציב.
יתרונות וחסרונות בלי לצבוע את המציאות
קבלן ייצור טוב יכול לחסוך לכם שנים של טעויות. קבלן ייצור לא מתאים יכול להפוך כל שינוי קטן לסאגה. לכן אני לא אוהב רשימות סימטריות של "יתרונות מול חסרונות". זה לא מאזן. זה ניהול סיכונים.
היתרון הראשון ברור. אתם לא צריכים להקים קו, לקנות ציוד, להחזיק צוות, וללמוד על חשבון המוצר. היתרון השני פחות מדובר. אתם מקבלים גישה לידע תהליכי שלא קיים אצל רוב הסטארטאפים. Fixture לבדיקה, סדר הרכבה נכון, בקרת קבלה, מניעת טעויות אריזה, ניהול פסילות. אלה דברים שלא רואים במודל CAD אבל הם קובעים אם המוצר יחיה או יסבול.
איפה באמת הכאב
החיסרון הגדול הוא לא רק שליטה חלקית על האיכות. החיסרון האמיתי הוא זמן תגובה לשינוי הנדסי. אם אצלכם במשרד מהנדס מחליף נגד, מדפיס BOM חדש ושולח עדכון באותו יום, אצל קבלן מרוחק זה עובר דרך שרשרת של אימות, רכש, רצפת ייצור, מלאי קיים, גרסאות, ולעתים גם ויכוח על מי משלם על מה שכבר נקנה.
זה המקום שבו הרבה חברות מפסידות כסף בלי להבין למה. לא כי המחיר ליחידה היה גבוה, אלא כי המערכת כולה נעשתה איטית.
מרכיב | מה מרוויחים | מה מסתירים |
|---|---|---|
קיבולת ייצור | לא צריך להקים קו בעצמכם | אתם נכנסים לתור של מישהו אחר |
ידע תהליכי | מקבלים ניסיון מצטבר מהשטח | הידע נשאר אצל הקבלן אם לא מתעדים נכון |
רכש ורכיבים | פחות כאב ראש יומיומי | פחות שליטה בזמינות חלפים ובהחלפות |
איכות | אפשר לבנות משטר בדיקות מסודר | בפועל צריך לפקח, לא להאמין |
שינוי הנדסי | אפשר לנהל ECO בצורה מבוקרת | כל שינוי קטן נעשה יקר ואטי |
הסיכון שישראלים נוטים לא למדוד
כשמייצרים רחוק, כל שינוי דורש זמן, תיאום, ולעתים מלאי ביניים שצריך לבלוע. כשמייצרים קרוב, מחיר היחידה לפעמים גבוה יותר, אבל היכולת להגיב מצמצמת נזק. זה לא רעיון תיאורטי. בישראל השאלה הזאת הופכת חריפה במיוחד בתחומים רגישים, כי ההחלטה היא לא רק "כמה עולה לייצר", אלא "כמה עולה לטעות".
קבלן ייצור לא נמדד ביום שבו הכל עובד. הוא נמדד ביום שבו צריך לעצור, לשנות, ולחזור לייצר מהר.
איך התהליך באמת עובד מאפיון עד מדף
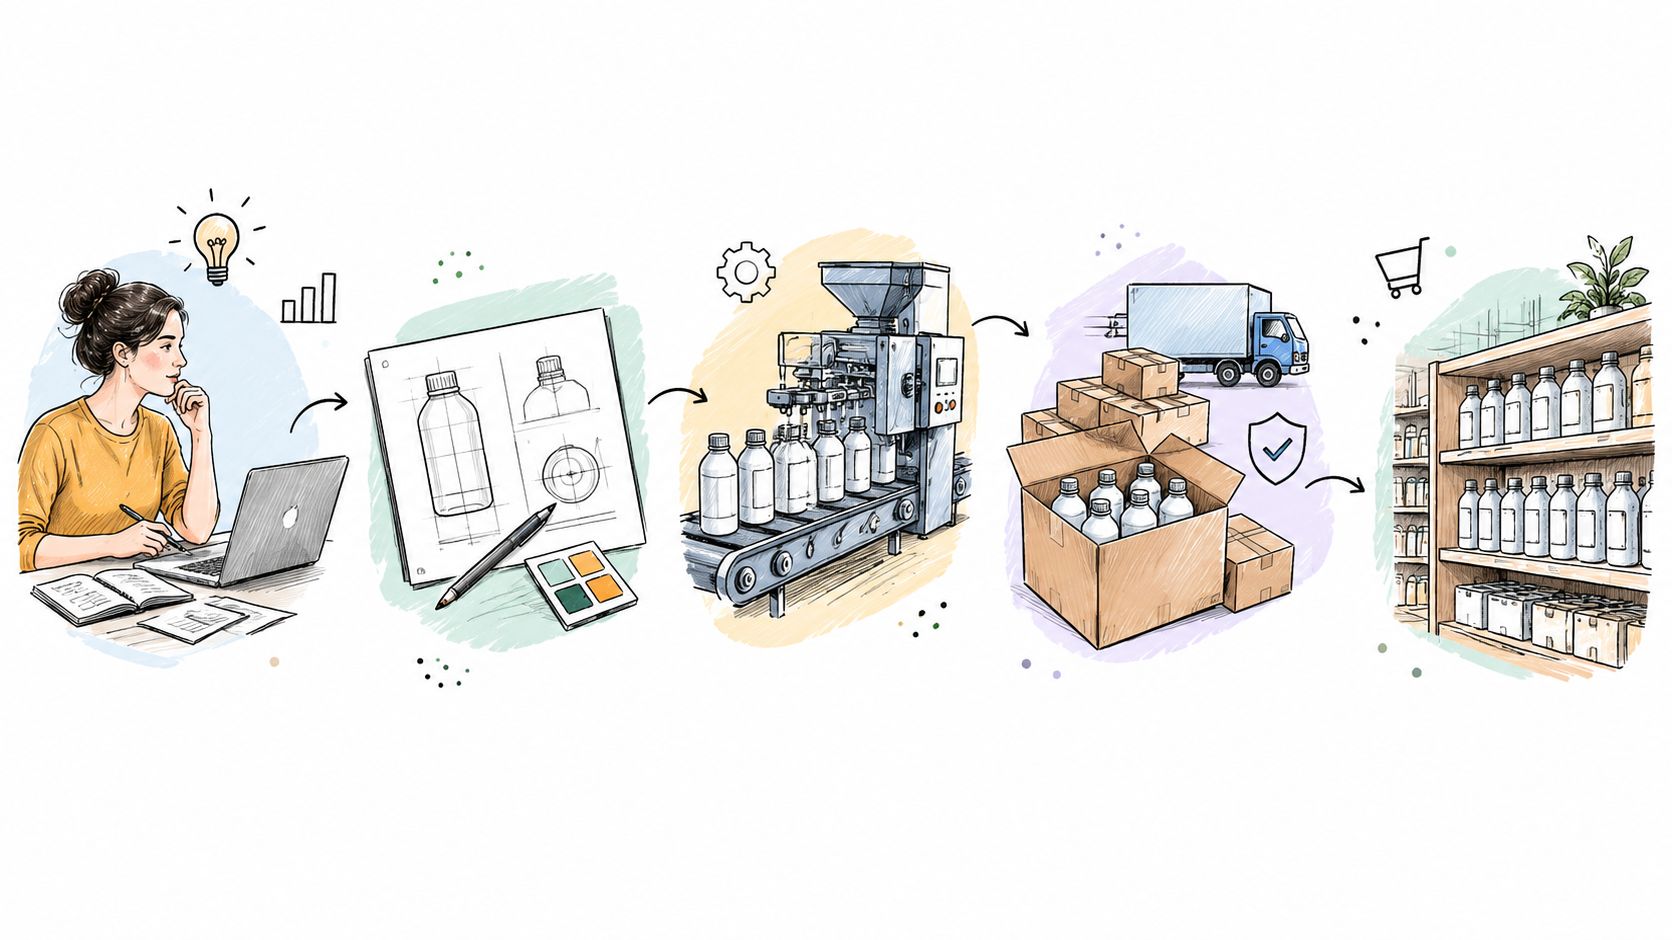
ייצור לא קורה בקפיצה אחת. הוא זורם דרך רצף החלטות, וכל שלב סוגר דלתות. לכן הטעות הגדולה ביותר היא להתייחס ל־NPI כאילו זה רק "לעשות עוד כמה יחידות". זה לא. זה המעבר משלב שבו הכל גמיש לשלב שבו גמישות מתחילה לעלות כסף.
ההחלטות שננעלות מוקדם
זה מתחיל באפיון. לא רק מה המוצר עושה, אלא איך הוא ייוצר. האם החלק יהיה בהזרקה, עיבוד שבבי, יציקה, או שילוב. האם המארז נסגר בברגים, קליפסים, אולטרסוניק, או דבק. האם הבדיקה תהיה ידנית או אוטומטית. כל החלטה כזאת פותחת מסלול ומוחקת אחרים.
אחר כך מגיע DfM. כאן צריך לשאול שאלות לא נעימות. האם מה שתכננתם באמת נסבל לייצור? האם טולרנסים ריאליים? האם אפשר להרכיב בלי שלוש ידיים? האם טכנאי יוכל לבדוק את היחידה בלי לאלתר?
מאב־טיפוס לסדרה ראשונה
בשלב הבא בונים דוגמאות ראשונות. לא כדי להתרגש מזה שזה עובד, אלא כדי להבין איפה התהליך נשבר. איפה כבל נמחץ, איפה מחבר לא ננעל, איפה בדיקה לוקחת יותר מדי זמן, ואיפה רכיב מסוים יוצר צוואר בקבוק.
בישראל צריך להסתכל גם על מגבלות scale-up. לפי הסקירה על תעשיית החומרה והייצור המקומי, ב־2025 נרשמה התאוששות חדה בחומרה הישראלית. תפוקת הסגמנט עלתה ב־20.7% והוסיפה כ־16 מיליארד ש"ח, וההעסקה בתחום עלתה בכמעט 9%. זה חדשות טובות, אבל זה גם אומר שהשוק פעיל יותר, והיכולת ההנדסית והקיבולת לא תמיד גדלות באותו קצב.
במעבר לייצור, צוואר הבקבוק הוא לא תמיד המכונה. לפעמים זו הבדיקה. לפעמים הרכש. לפעמים האדם היחיד שיודע לכוון את התהליך.
לפני המדף יש עוד עולם שלם
אחרי הדוגמאות מגיעות ריצות אימות, אישור BOM, הסמכת ספקים לרכיבים וחומרי גלם, והרכבה מבוקרת עם QC. כאן כבר לא משנים בקלות מארז, רכיב קריטי, או סדר תהליך. כל שינוי נהיה אירוע.
אם אתם חכמים, אתם מניחים כבר אז מה יקרה כשיהיה שינוי. כי יהיה. השאלה היא אם תכננתם לזה מקום.
רגולציה איכות ותחומי יישום שלא מדברים עליהם
לא כל מוצר צריך אותו סוג קבלן. זאת נקודה שכולם אומרים, אבל מעט מאוד באמת מפנימים. הסיבה היא לא רק מורכבות הנדסית. הסיבה היא רגולציה. ברגע שנכנסת רגולציה, סוג היחסים עם שותף הייצור משתנה לגמרי.
במכשור רפואי, ייצור הוא חלק ממערכת האיכות. הוא לא שכבה תפעולית שאפשר להחליף בקלות. אם יש לכם מוצר שדורש תיעוד הנדסי מוקפד, traceability, ותמיכה בתיקי מוצר, אתם צריכים שותף שחי בעולם הזה. לא מישהו ש"גם יכול לייצר רפואי". זה לא עובד כך.
כשמכשור רפואי משנה את חוקי המשחק
שוק ה־medical device outsourcing בישראל הוערך ב־790.5 מיליון דולר ב־2024, והוא צפוי להגיע ל־1.439 מיליארד דולר עד 2030 עם צמיחה שנתית ממוצעת של 10.5%. בתוך השוק הזה, קרדיולוגיה הייתה האפליקציה הגדולה ביותר ב־2024, בעוד General & Plastic Surgery הייתה האפליקציה הצומחת ביותר (תחזית שוק המיקור־חוץ למכשור רפואי בישראל). זאת אינדיקציה טובה לכך שהביקוש מתרכז במערכות שבהן אי אפשר להפריד בין הנדסה, איכות וייצור.
באלקטרוניקה, האתגר נראה אחר אבל הוא לא פחות מעשי. לא רק תקינה, אלא גם זמינות רכיבים, החלפות מאושרות, ובדיקות סוף קו שנשארות יציבות בין גרסאות. במוצרי צריכה, הבעיה לעתים פחות רגולטורית ויותר קמעונאית. אריזה, עקביות קוסמטית, פסילות ויכולת לעמוד בדרישות של לקוח מסחרי.
תחום | תקנים עיקריים | סוג שותף |
|---|---|---|
מכשור רפואי | ISO 13485, FDA 21 CFR Part 820, תיעוד DHF ו־DMR | שותף ייצור עם מערכת איכות מבוקרת ויכולת תמיכה ברישוי |
אלקטרוניקה | RoHS, REACH, EMC, בטיחות חשמלית לפי UL או EN | קבלן עם שליטה בבדיקות, תיעוד ושינויים הנדסיים |
מוצרי צריכה | תקני שוק, דרישות קמעונאיות, יציבות ובקרת איכות | יצרן גמיש עם משמעת תפעולית ויכולת סדרות עקבית |
איכות היא לא מחלקה. היא שיטת ניהול
אם אתם בוחרים שותף, תבדקו איך הוא חושב על איכות, לא רק אילו תעודות תלויות על הקיר. מי כותב הוראות בדיקה, מי מאשר חריגות, ואיך מטפלים בתקלה שחוזרת מהשוק. אם אתם צריכים מסגרת טובה להבנת בקרת תהליך, שווה לקרוא גם על בקרת איכות QC.
יש גם הקשר מקומי שכדאי להכיר. במסמך ממשלתי לספקים זרים נקבע שבפרויקטים מסוימים חלק מהעבודה חייב להתבצע באמצעות subcontracting מקומי (הנחיות ממשלתיות לספקים זרים בישראל). אם אתם פועלים בסביבה שבה תנאי רכש או רגולציה כאלה רלוונטיים, בחירת שותף הייצור כבר לא יכולה להיות רק שאלה של מחיר.
מתי שווה לייצר קרוב לבית ולא רחוק מהעין
המיתוס הישן אומר שייצור במזרח תמיד זול יותר. לפעמים כן. הרבה פעמים לא. בטח לא כשמחשבים עלות כוללת אמיתית.
אם המוצר שלכם עדיין זז, משתנה, לומד מהשטח, או עובר תיקונים בין סדרה לסדרה, מרחק הוא חיסרון. כל דוגמה שצריך לאשר, כל שינוי מארז, כל החלפת רכיב, כל בדיקת כשל, הופכים ליותר איטיים. ואיטיות בייצור עולה כסף גם כשהיא לא מופיעה בשורת מחיר היחידה.
העלויות שלא נכנסות להצעת המחיר
הבעיה עם ייצור רחוק היא לא רק הובלה. היא הצטברות של חיכוך. נסיעות, שיחות לילה, דוגמאות שחוזרות, מלאי ביטחון, MOQ, ספקים שלא רואים בעיניים את מה שאתם רואים פיזית על השולחן. כשמייצרים קרוב, אתם קונים מהירות תגובה.
בישראל זה מקבל משקל נוסף. לפי סקירה על סיכוני ייצור מקומי מול חוץ־לארץ בהקשר הישראלי, ב־2025 דווח כי 25% מההזמנות של סטארטאפים ביטחוניים בישראל הגיעו מלקוחות זרים. באותה נשימה הודגש גם הצורך לייעל רישוי והיתרים, מה שמחדד עד כמה תשתית, זמן הקמה ושרידות שרשרת אספקה משפיעים על כדאיות הייצור המקומי.
מתי ייצור מקומי מנצח
ייצור קרוב לבית עדיף בדרך כלל בכמה מצבים ברורים:
מוצר בשלב NPI. התכן עדיין מתייצב, וצריך תגובה מהירה לשינויים.
מערכת רגולטורית. צריך תיעוד, עקיבות, ובקרה הדוקה.
סדרות קטנות עד בינוניות. החיסכון של מפעל מרוחק לא תמיד מכסה את החיכוך.
מוצר עם אינטגרציה גבוהה. מכניקה, אלקטרוניקה והרכבה שצריכות לדבר מהר אחת עם השנייה.
אם אתם מייבאים בכמויות התחלתיות ובודקים אלטרנטיבות, שווה לקרוא גם על יבוא בכמויות קטנות. לפעמים זו תחנת ביניים נכונה. לפעמים זו פשוט דחייה של החלטה שחייבים לקבל.
איך בוחרים שותף ייצור בלי להתפשר
אני אתן לכם את הגרסה הקצרה. אל תתחילו מתעודות. תתחילו מיכולת אמיתית. תעודה לא מרכיבה מוצר, לא פותרת שינוי הנדסי, ולא מצילה סדרה עם כשל בשטח.
שותף ייצור טוב נמדד בכמה שאלות פשוטות. מי עושה DfM בפועל? מי מחליט אם צריך לשנות חלק או תהליך? מי בונה fixture לבדיקה? מי מנהל חריגה ברכש? ומי מרים טלפון כשמשהו מתחיל להריח לא טוב?
מה לבדוק לפני שמבקשים מחיר
אל תתאהבו ב־RFP מצוחצח. לכו לראות קו. תדברו עם אנשים. תבקשו להבין איך נראית תקלה אמיתית אצלם, לא מצגת.
יכולת הנדסית אמיתית. מי יושב על ECO, מי בודק BOM, ומי יודע להגיד לכם "זה לא ייוצר טוב".
שליטה בשרשרת אספקה. לא רק מי קונה רכיבים, אלא מה קורה כשאין רכיב.
יכולת עצירה מבוקרת. אם יש בעיית איכות, האם יודעים לעצור מהר בלי לזהם סדרה שלמה.
שקיפות תפעולית. אתם צריכים לדעת מה קורה בלי לחלץ מידע בכוח.
התאמה לשלב שלכם. קבלן שנוח לו עם ייצור יציב לא תמיד טוב לכאוס הבריא של סדרה ראשונה.
הקריטריון שבאמת מכריע
בסוף, העסקאות הטובות ביותר לא נסגרות על מחיר ליחידה. הן נסגרות על יכולת תגובה. מי יודע לעצור, לחקור, לתקן ולחזור לייצר בלי לאבד שבועות.
אל תשאלו רק "כמה יעלה לייצר". תשאלו "מה יקרה ביום שבו נבקש שינוי באמצע הסדרה".
אם אתם מחפשים ספק שיכול לקחת מוצר מהנדסה לייצור ולהחזיק תחת קורת גג אחת אפיון, תכן, דגמים, כלים, סדרות קצרות וייצור סדרתי, רותל הנדסת מוצר בע"מ היא אחת האפשרויות שכדאי להכיר. לא כי צריך ספק אחד לכולם, אלא כי במקרים רבים פחות מסירות בין גורמים פירושו פחות תקלות.
סימנים שמדליקים נורה אדומה
יש כמה דברים שהייתי לוקח ברצינות:
הבטחות מהירות מדי. אם כולם אומרים כן על הכל, מישהו לא מבין את המורכבות.
אי בהירות על בעלות אחריות. כשלא ברור מי אחראי לבדיקות, הבעיה כבר בדרך.
תלות באיש אחד. אם רק אדם אחד יודע איך המוצר בנוי, יש לכם סיכון תפעולי מיותר.
מחשבה אחרונה לפני שחותמים על החוזה
החלטה על contract manufacturing נראית לפעמים כמו החלטת תפעול. היא לא. זו החלטה על שליטה. על קצב. על איכות. על היכולת שלכם להבין מה קורה למוצר אחרי שהוא יוצא מה־CAD ונכנס לעולם האמיתי.
יש גם דברים שלא נכנסו כאן לעומק. מה קורה כשכל הייצור מרוכז במדינה אחת ונוצר סיכון גיאופוליטי. מה קורה כשאיש המפתח אצל הקבלן עוזב. מה קורה אם השותף פשוט נסגר, נרכש, או משנה סדרי עדיפויות. אלה לא תרחישי קיצון. אלה דברים שקורים.
השאלה היחידה ששווה לקחת לחדר הדיונים
אם אתם רוצים שאלה אחת טובה לפני חתימה, קחו את זאת:
איזה חלק במוצר שלכם אתם לא מוכנים שמישהו אחר יחליט עליו בפועל.
אם התשובה היא איכות, אל תוותרו על מנגנון בקרה. אם התשובה היא רכש רכיבים קריטיים, אל תמסרו את זה בלי שקיפות. אם התשובה היא שינוי הנדסי, תבנו חוזה שמאפשר תגובה מהירה בלי דרמה בכל ECO.
החוזה לא צריך רק להגן עליכם משפטית. הוא צריך לשקף את המקומות שבהם אסור לכם להיות עיוורים. מי שמבין את זה מוקדם, בוחר טוב יותר. לא רק קבלן. גם דרך עבודה.
אם אתם בדיוק בשלב שבו אב־טיפוס צריך להפוך למוצר מיוצר, רותל יודעת לקחת את השיחה הזאת מהמילים היפות לקרקע. הם עובדים מקצה לקצה, מאפיון ותכן דרך דגמים, כלים, סדרות קצרות וייצור, וזה בדיוק החיבור שחוסך מסירות יקרות בין פיתוח לייצור. אפשר להכיר את הגישה שלהם דרך רותל הנדסת מוצר בע"מ.