
DFM Injection Molding: מדריך מעשי לתכן בהזרקת פלסטיק

יזם מגיע לפגישת תכן עם קובץ CAD נקי. המארז נראה מצוין, כל החורים במקום, והאב־טיפוס המודפס כבר יושב ביד. ואז מגיע המזריק, מסתכל על המודל כמה דקות, ומחזיר רשימה לא קצרה: אין מספיק זווית שחרור, הדופן עבה מדי באזור אחד, קו החלוקה נופל על הפנים היפות, והשער ייצור סימן בדיוק במקום שהלקוח יראה.
זו לא תקלה בתבנית. ברוב המקרים זו החלטה שנעשתה מוקדם מדי, כשהחלק תוכנן כאילו הוא עומד להישאר בקובץ או לצאת ממדפסת תלת־ממד. DFM injection molding, כלומר תכנון לייצור עבור הזרקת פלסטיק, מתחיל במקום אחר. מתכננים את החלק תוך כדי חשיבה על זרימת החומר, התקררות, פתיחת התבנית, חילוץ החלק, איכות המשטח, עלות הכלי וההרכבה.
בישראל יש סביבת ייצור מקומית רחבה יחסית. במאגר חברות בתחום נמצאו 28 יצרנים ו־25 ספקי שירות, עם ממוצע של 51 עד 100 עובדים לחברה. מפעל ישראלי אחד מדווח על יותר מ־40 מכונות הזרקה, בטווח של 50 עד 1,400 טון, כולל הזרקה דו־רכיבית והזרקה אנכית. המשמעות פשוטה, יש כאן יכולת, אבל צריך לתכנן עבורה נכון. (נתוני מחלקת הזרקת הפלסטיק בישראל)
למה החלק היפה בקובץ לא תמיד נכנס לתבנית
הדגם נראה שלם, אבל התהליך עדיין חסר
הבעיה מתחילה בדרך כלל דווקא בחלק שנראה גמור. היזם בנה מארז עם פינות חדות, דופן משתנה, צלעות גבוהות וחורים צדדיים. במדפסת הכול נראה סביר, כי המדפסת בונה את הגיאומטריה שכבה אחר שכבה. תבנית הזרקה עובדת אחרת. שני חצאי פלדה צריכים להיפתח בכיוון מוגדר, החומר צריך למלא חלל בלחץ, והחלק צריך לצאת בלי להיתפס, להישרט או להתעוות.
עיצוב תעשייתי שואל איך המוצר ייראה וירגיש. תכנון לייצור שואל איך הוא ייוצר שוב ושוב, באותה איכות, בלי שכל יחידה תדרוש טיפול ידני. אלה לא מטרות מנוגדות, אבל הן חייבות להיפגש מוקדם. קו חלוקה שנראה לא רצוי מבחינה אסתטית יכול להיות הכרחי כדי לחלץ את החלק. שער קטן ונחבא יכול לשפר את המראה, אבל להקשות על המילוי. פינה חדה יכולה להיראות מדויקת על המסך, אך ליצור ריכוז מאמצים ולגרום לזרימה לא יציבה.
מי שעובר ישירות מהדפסת תלת־ממד להזמנה של תבנית, מדלג על השיחה החשובה ביותר. דגם תלת־מימד מוכיח שהרעיון קיים. הוא לא מוכיח שהחלק מתאים להזרקה.
DFM הוא ביקורת הנדסית לפני חיתוך הפלדה
ביקורת DFM טובה לא מסתפקת בשאלה “האם אפשר לייצר את החלק”. כמעט תמיד אפשר לייצר חלק, אם מוסיפים מספיק מנגנונים, עיבוד ידני, שינויים בתבנית וסבלנות. השאלה הנכונה היא האם אפשר לייצר אותו בדרך שמתאימה לנפח, לאיכות, לתקציב ולמועד ההשקה.
לכן בודקים את המודל מכמה כיוונים: כיוון פתיחת התבנית, אזורי חיתוך, משטחי מראה, נקודות פליטה, מיקום השער, עובי הדפנות, צלעות, בוסים, חורי אוורור, חומר, התכווצות, קירור וחיבורי הרכבה. כל בעיה שמתגלה בקובץ עדיין זולה לשינוי. אחרי שהפלדה נחתכה, אותה החלטה עלולה להפוך לריתוך, כרסום חוזר, הוספת מנגנון או עיכוב.
כלל עבודה: תבנית לא צריכה רק להוציא חלק. היא צריכה להוציא חלק באופן יציב, צפוי וניתן לתחזוקה.
המשך המדריך מתמקד בדברים שבאמת משנים את התוצאה. לא רשימת מונחים, אלא הבחירות שצריך לקבל לפני הצעת מחיר סופית ולפני שמישהו מפעיל מכונת EDM.
חוקי התכן שחוסכים כאב ראש אחר כך
מתחילים בעובי הדופן
עובי דופן אחיד הוא נקודת הפתיחה. מדריכי DFM עדכניים מציינים שלרוב התרמופלסטים ההנדסיים עובי נומינלי טיפוסי נמצא בערך בטווח של 1.2 עד 3.5 מ״מ, ושסטייה בין אזורי דופן סמוכים לא אמורה לעבור 25%. (מדריך עובי דופן ל־DFM בהזרקה)
אם דופן עוברת בבת אחת מ־2 מ״מ ל־5 מ״מ, האזור העבה מתקרר לאט יותר. החומר מתכווץ בזמן שהשכבה החיצונית כבר התקשתה, והתוצאה יכולה להיות שקיעה, עיוות או חלל פנימי. הפתרון בדרך כלל אינו “להוסיף עוד חומר”, אלא להוציא חומר מהאזור העבה, ליצור מעבר הדרגתי, ולהשתמש בצלעות או בבוסים חלולים כדי להשיג קשיחות.
צלע טובה מחזקת בלי להפוך את המוצר לגוש. עם זאת, הגובה שלה צריך להישאר עד 2.5 עד 3 פעמים עובי הדופן, אחרת הסיכון לשקיעות, התכווצות לא אחידה ועיוות עולה. (הנחיות תכנון צלעות וחיזוקים)
משחררים את החלק לפני שהוא ננעל בפלדה
זווית שחרור מאפשרת לחלק להחליק החוצה במקום להיגרר על דופן התבנית. על משטח חלק מקובל לתכנן לפחות 1° לכל צד, ועל משטח מחוספס או בעל טקסטורה נדרשות בדרך כלל 3° עד 5° או יותר. (רשימת בדיקה לזוויות שחרור בהזרקה)
המספר עצמו אינו תחליף להבנת המשטח. טקסטורה עמוקה “אוחזת” בפלדה, ולכן זווית קטנה נוספת יכולה למנוע סימני גרירה או חלק שנתקע. אם משאירים קיר אנכי רק מפני שהוא נראה נקי יותר ב־CAD, צריך לדעת שמישהו ישלם על ההחלטה בהמשך, בתיקון תבנית או באיכות שטח נמוכה.
רדיוסים, קו חלוקה ושער
פינה חדה מייצרת ריכוז מאמצים ומפריעה לזרימה. רדיוס פנימי של לפחות 0.5 מ״מ הוא כלל בסיס שימושי, אך בחלקים עמוסים או בדפנות עבות יותר כדאי להתאים את הרדיוס לעובי ולדרישת החוזק. רדיוס קטן מדי אינו רק בעיה של חוזק. הוא גם מקשה על עיבוד התבנית ועל מילוי אחיד של הפינה.
קו החלוקה צריך לעבור במקום שאפשר לחיות איתו. עדיף להניח אותו על קצה טבעי, מתחת למכסה או באזור נסתר, ולא על משטח שהלקוח נוגע בו. השער דורש את אותה חשיבה. מיקום לא נכון יכול להשאיר סימן, לדחוף קו ריתוך לאזור עומס או ליצור זרימה שממלאת צד אחד לפני הצד השני.
הבחירה הזולה ביותר היא שינוי ב־CAD. אחרי חיתוך הפלדה, אותה פינה או אותו שער כבר אינם החלטה תכנונית בלבד.
הנדסת תבנית והחלטות שמשפיעות על המחיר
התבנית היא מערכת, לא קופסת פלדה
אחרי שהחלק מתאים עקרונית להזרקה, צריך לתכנן את הכלי. בחירת הפלדה תלויה בנפח, בחומר ובדרישת הגימור. פלדת P20 מתאימה לעיתים לסדרות בינוניות ולכלים שבהם עלות התחלתית חשובה. H13 מתאימה יותר לכלים שסופגים שחיקה גבוהה או מיועדים לעבוד לאורך זמן עם חומרים שוחקים. אין כאן “פלדה טובה” באופן כללי. יש פלדה שמתאימה לתרחיש.
מספר החללים הוא החלטה מסחרית לא פחות מהנדסית. תבנית חד־חללית זולה ופשוטה יותר להתחלה, אך מייצרת יחידה אחת בכל מחזור. תבנית רב־חללית יקרה ומורכבת יותר, אבל יכולה להוריד את עלות החלק כאשר הנפח מצדיק אותה. אם עדיין אין ודאות לגבי הביקוש, רב־חלליות עלולה לנעול כסף בכלי שלא ינוצל.
גם מערכת ההזנה קובעת את התמונה. מערכת runners קרים פשוטה יחסית, אך משאירה חומר עודף. מערכת חמה יכולה להפחית פסולת ולשפר שליטה, אך מוסיפה רכיבים, תחזוקה ועלות. סוג השער, edge gate, sub-gate או hot tip, צריך להיבחר לפי חומר, מראה, עובי, כיוון הזרימה ונקודת החיתוך.
קירור וכוח נעילה
קירור אחיד משפיע על זמן המחזור ועל יציבות המידות. באזורים מורכבים, קירור קונפורמי עשוי להיות הגיוני כאשר תעלות ישרות אינן מגיעות קרוב מספיק לגיאומטריה. מצד שני, הוא לא פתרון אוטומטי לכל חלק. צריך לבדוק את עלות התוספים, התחזוקה והגישה לתעלות.
כוח נעילה מחבר בין החלק למכונה. לפי העיקרון התעשייתי המתואר ב־מקור תכנון התבניות והתקינה בישראל, כוח הנעילה צריך לעלות על הכוח הפנימי שנוצר בחלל, אחרת חומר יכול לברוח דרך קו החלוקה וליצור flash. תכנון לקוי של כוח נעילה או של עובי דופן עלול להוביל ל־overpacking, שקיעות ועיוותים.
תבניות הזרקה מפלסטיק הן המקום שבו החלטות התכן הופכות למכונה ממשית. כדאי לבחון את קונספט הכלי לפני שמתקדמים להצעת מחיר סופית, ולא לקבל מחיר יחיד בלי להבין מה כלול בו.
השוואת החלטות תבנית מרכזיות
החלטה | אפשרות א׳ | אפשרות ב׳ | השפעה על מחיר |
|---|---|---|---|
חומר כלי | P20 לסדרה בינונית | H13 לשחיקה ועבודה ממושכת | H13 מייקרת את הכלי, אך עשויה לצמצם בלאי |
מספר חללים | חלל יחיד | מספר חללים | יותר חללים מייקרים את הכלי ומגדילים תפוקה למחזור |
מערכת הזנה | runners קרים | runners חמים | מערכת חמה מייקרת את הכלי, אך יכולה לצמצם פסולת |
שער הזרקה | edge gate או sub-gate | hot tip | הבחירה משפיעה על סימן השער, האיזון והתחזוקה |
קירור | תעלות ישרות | קירור קונפורמי | קירור מורכב מייקר את הכלי, אך עשוי לשפר יציבות ומחזור |
פתיחת תבנית | כיוון פתיחה פשוט | מנגנוני צד | מנגנוני צד מוסיפים חלקים, תחזוקה וזמן תכנון |
בחירת תהליך ייצור מתאים לפרויקט
לא כל מוצר צריך תבנית
החלטה על הזרקה צריכה להגיע לפני החלטה על תבנית. בסדרות קצרות, הדפסת SLA או CNC עשויים להיות הגיוניים יותר, מפני שאין צורך להשקיע בכלי לפני שיודעים שהמוצר נמכר. כשעוברים לנפח של כמה אלפי יחידות, תבנית אלומיניום רכה יכולה להפוך לאפשרות סבירה. אלה לא חוקי טבע. הם נקודת פתיחה לשיחה כלכלית.
הקריטריונים שעובדים בפועל הם נפח שנתי, מורפולוגיה, חומר, עלות חלק מקובלת וזמן השקה. חלק גדול מ־100 מ״מ, או חלק שעוביו קיצוני, בדרך כלל מתאים יותר להזרקת פלסטיק מאשר לפרופיל MIM סטנדרטי. MIM מתאים לחלקים מתכתיים זעירים ומורכבים, כאשר דרישות החוזק והתפקוד מצדיקות כלי ותהליך ייעודיים.
בישראל קיימת פעילות מוגדרת בענף התבניות, עם 36 יצרנים ומייצאים ו־47 יבואנים, ופעילות יבוא ויצוא שנעה סביב 7% בשנה האחרונה המדווחת. במקביל, תחום MIM בישראל מציג תחזית צמיחה עם CAGR של 8.85% בין 2025 ל־2032, ולכן כדאי לבחון אותו כחלק מארגז הכלים, לא כתחליף אוטומטי להזרקה. (נתוני שוק התבניות בישראל)
ההשוואה שצריך לעשות על השולחן
תהליך | נפח אופטימלי | עלות כלי | זמן אספקה | חוזק |
|---|---|---|---|---|
SLA | אב־טיפוס וסדרה קצרה | נמוכה יחסית | קצר | תלוי בשרף, לרוב לא זהה לחלק מוזרק |
CNC | סדרה קצרה וחלקים קשיחים | ללא תבנית, עלות חלק גבוהה יותר | קצר עד בינוני | טוב בחומרים הנבחרים, אך הגיאומטריה מוגבלת |
הזרקת פלסטיק | סדרות חוזרות ונפחים גדולים | השקעה התחלתית גבוהה | בינוני | מתאים למגוון רחב של תרמופלסטים |
MIM | חלקים מתכתיים קטנים ומורכבים | כלי ייעודי והשקעה התחלתית גבוהה | בינוני עד ארוך | מתאים כאשר נדרשות תכונות מתכתיות |
שילוב תהליכים | מוצר עם חלקים מסוגים שונים | מתחלק בין כמה תהליכים | תלוי בתיאום | מאפשר להתאים כל רכיב לתהליך הנכון |
בפרויקט מעורב אפשר להזריק את גוף המוצר, להשתמש ב־MIM למסבים או לכובעי חיבור, ולהדפיס אבות־טיפוס לפני הזמנת הכלים. זה עדיף על ניסיון לכפות תהליך אחד על כל המוצר.
מסימולציה להרצה ייצורית יציבה
Mold Flow לפני שהמכונה מספרת את האמת
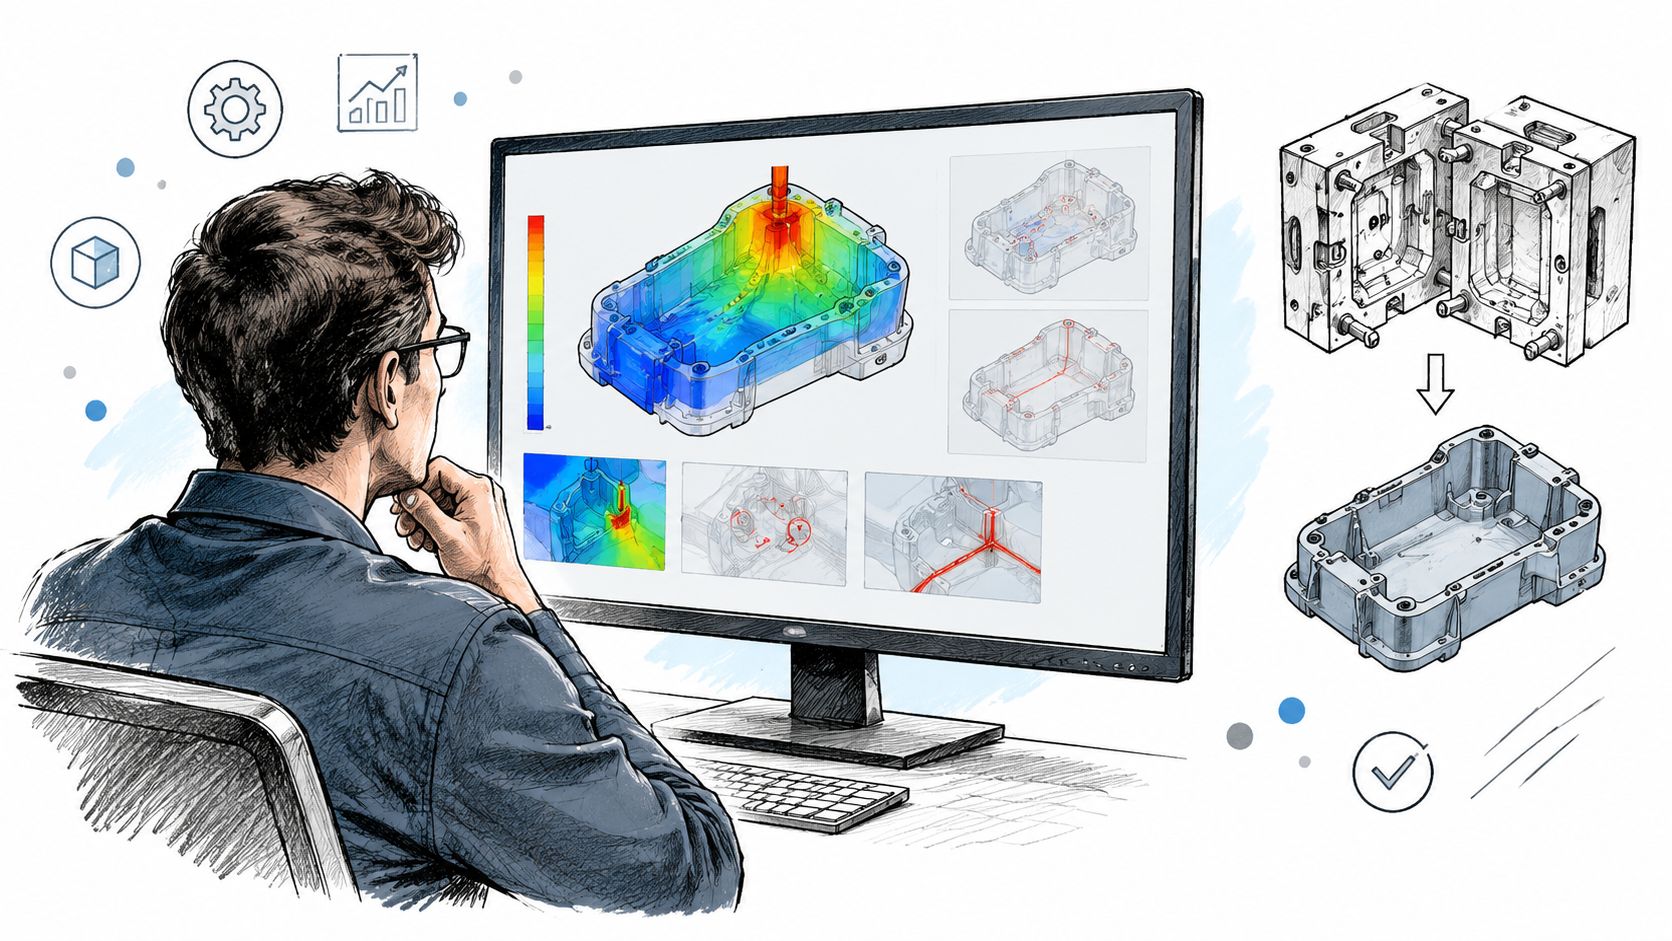
תכן שנראה סגור על המסך עדיין יכול להיכשל בהרצה. לפני הזמנת כלי, מריצים Mold Flow לפי החומר, הגיאומטריה ותנאי המכונה המתוכננים. הבדיקה מראה אם החלל מתמלא בצורה מאוזנת, היכן עלול להילכד אוויר, ואיפה חזיתות הזרימה ייפגשו וייצרו Weld Lines. בחלק מבני, מיקום קו הריתוך עשוי להשפיע על התפקוד יותר מסימן שטחי קטן.
בלי סימולציה, ההחלטות מתקבלות בזמן שהמכונה כבר עובדת. כל תיקון דורש זמן מכונה, שינוי פרמטרים, עיבוד פלדה ובדיקה נוספת. הסימולציה אינה מחליפה ניסויי הרצה, היא מצמצמת את מספר הניחושים ומכוונת את הניסוי לשאלה הנכונה.
לא מחפשים סימולציה יפה. מחפשים החלטה שאפשר לפעול לפיה. שער שזז, אוורור שמתווסף או דופן שמתרוקנת נותנים ערך אמיתי יותר מדוח ארוך שאינו משנה את התכן.
שלוש פעולות שעוזרות לעיוותים
התחילו באיזון עובי הדופן. אזור שמתקרר לאט יותר ימשיך להתכווץ גם אם משנים את פרמטרי המכונה. לאחר מכן בדקו את מיקום השער. חזית זרימה אחידה עשויה להצדיק שער באזור פחות נוח מבחינה חזותית. באזורים שסובלים מהתכווצות, קירור קונפורמי יכול לפזר חום טוב יותר מתעלות רגילות.
קיצור זמן המחזור מתחיל בגיאומטריה. עובי מקומי קטן יותר, חומר עם אינדקס זרימה מתאים ותעלות קירור מתוכננות היטב משפיעים יותר מניסיון להאיץ מכונה שאינה מאוזנת.
בדיקות לפני אישור סופי
לפני אישור כלי לייצור סדרתי, הזמינו Short Shot לבדיקת מסלול המילוי, דגימת צבע לבחינת אחידות ומראה, ומבחן מכני ראשוני על 10 עד 20 חלקים. זו אינה תכנית אימות מלאה, אך היא מספיקה לחשיפת בעיות בסיסיות לפני קיבוע התהליך.
תכן לרגולציה של מכשור רפואי
במוצר רפואי, כל שינוי משאיר עקבה
חלק למכשור רפואי נבחן לא רק לפי המראה שלו לאחר ההזרקה. הוא צריך להתאים גם ל־DHF, ל־Tech File ולתיק הרישום. החל מ־1 בינואר 2025, מסלולי הרישום באמ״ר כוללים מסלול הצהרה למכשירי סיכון נמוך, מסלול מהיר של 45 ימי עסקים למכשירים בינוניים ומסלול של 60 ימי עסקים לקטגוריות ביניים־גבוהות, תוך הסתמכות על רישום במדינה מוכרת. (סקירת מסלולי הרישום בישראל למכשור רפואי)
רדיוס שהוקטן או שער שהוזז עשויים לשנות עקיבות, ביצועים והוכחות. אם שינוי תכן משפיע על מאפייני החלק, החומר, הניקוי או תהליך הייצור, יש לבדוק אם נדרשים מסמכים נוספים ואם הוא משפיע על מסלול הרישום.
תכנון רגולטורי מתחיל בחומר ובתהליך
החומר צריך להתאים למגע המיועד, לדרישות הביוקומפטביליות, לצבעים ולתוספים המאושרים. אין לסגור גיאומטריה לפני שבודקים שהשרף מתאים לשימוש הרפואי, ושמערכת הצבע אינה מחייבת אישור נפרד.
אלקאם מדיקל הייתה החברה הראשונה בישראל שקיבלה הסמכת MedAccred ל־Plastics Injection Molding. ההסמכה כוללת ביקורות מחמירות של רוכשים כמו Medtronic, BD, Boston Scientific ו־Johnson & Johnson.
מכאן נובעת שיטת עבודה מעשית. מגדירים את חלל התבנית והגיאומטריה, בודקים את מילוי התבנית, ומאמתים את פרמטרי ההזרקה לפני העברה לייצור. כל החלטה משמעותית נרשמת בתיק ההיסטוריה ההנדסי, כולל הנימוק וההשפעה על ביצועים.
בשלב הזה גם מחליטים אם הזרקה אכן משתלמת. סדרה קצרה עשויה להצדיק CNC או תבנית גמישה, ובגיאומטריות וחומרים מסוימים MIM עשוי להתאים יותר. העלות והסיכון הרגולטורי צריכים להיבחן יחד.
מעבר מתכן לייצור סדרתי
האישור האמיתי מגיע אחרי החלק הראשון
קבלת התבנית אינה סוף הפרויקט. היא תחילת שלב שבו צריך לחבר בין כלי, חומר, מכונה, פרמטרים, מידות ואנשים. מתחילים ב־T0, ממשיכים להרצות ייצור ראשונות ול־FAI, ומכינים דוח מידות שמפריד בין מאפיינים קריטיים לבין מידות כלליות.
במוצר תעשייתי אפשר להשתמש ב־PPAP-light כאשר זה מתאים ללקוח ולרמת הסיכון. במאפיינים קריטיים בודקים יכולת תהליך, כולל מדידת Cpk כאשר יש לכך הצדקה, ומחליטים אילו פרמטרים ייכנסו לבקרת SPC. לא כל מידה צריכה אותה רמת בקרה. אם מנסים למדוד הכול באותה אובססיביות, מקבלים מערכת יקרה שלא בהכרח מגינה על הפונקציה החשובה.
התהליך ממשיך אחרי האישור
אחרי שהחלק מאושר, בוחנים זמן מחזור, תחזוקה מונעת של התבנית ונקודות בקרה שחוזרות בכל אצווה. לוג ECN צריך לתעד כל סטייה מהתכן המקורי, החל מחומר חלופי ועד שינוי שער או פרמטר. תיעוד כזה אינו בירוקרטיה. הוא הדרך לדעת מה באמת נמצא בתוך המוצר שמיוצר היום.
ייצור סדרתי טוב נשען על אותו חיבור שנבנה ב־DFM, בין תכן, תבנית, תהליך, איכות והרכבה. בישראל, שבה קיימות גם סדרות קצרות וגם יכולות ייצור מורכבות, ההחלטה הנכונה אינה תמיד “לפתוח תבנית”. לפעמים נכון להתחיל בהדפסה, לפעמים ב־CNC, לפעמים בתבנית גמישה, ולפעמים בשילוב עם MIM.
השאלה שכדאי לקחת לפרויקט הבא היא פשוטה: איזו החלטה בגיאומטריה, בחומר או בנפח הייצור הייתם מקבלים אחרת, אילו הייתם חושבים על התבנית כבר ביום שבו יצרתם את ה־CAD?
רותל הנדסת מוצר בע"מ מלווה פרויקטים מתכן לייצור, דרך תכנון תבניות, אבות־טיפוס וסדרות קצרות ועד ייצור סדרתי והרכבות, עם התייחסות מעשית ל־DFM, איכות ותיעוד. בקרו באתר רותל הנדסת מוצר בע"מ, הציגו את הגיאומטריה, החומר ונפח הייצור המתוכנן, ובדקו איזה תהליך מתאים למוצר לפני שמזמינים כלי.