
אוטומציה תעשייתית: מה זה ומה משתלם להטמיע

בישראל, רק כ־5% מהעסקים מדווחים על שימוש ברובוטיקה תעשייתית, כך שהשוק עדיין בתחילת הדרך. זה אומר שאוטומציה תעשייתית כאן לא מתחילה בזרוע רובוטית, אלא בדרך כלל בבקרים, חיישנים, תכן נכון ומתקני אחיזה.
בגל הראשון של הקורונה, יצרן ישראלי הקים קו ייצור אוטומטי בתוך פחות מחודש והגיע לכ־60 אלף ערכות מטושים ביום. זו הייתה הוכחה פשוטה: כשצריך לייצר מהר, בעקביות ובקצב גבוה, האוטומציה היא לא קישוט טכנולוגי, היא הדרך היחידה להחזיק את הקו בלי לשבור את הצוות.
למה אוטומציה תעשייתית חשובה ליצרנים ישראלים
המספרים היפים על אוטומציה לא מעניינים אף מפעל כשהקו נעצר. מה שמעניין הוא אם אפשר להמשיך לייצר כשהביקוש קופץ, כשהעובדים מתחלפים, או כשהמוצר עובר משני אבות טיפוס לעשרות יחידות בשבוע. דוגמת קו הייצור שהוקם במהירות בתקופת הקורונה מראה בדיוק את זה, לא יוקרה טכנולוגית, אלא מהירות, חזרתיות ויכולת להחזיק תפוקה תחת לחץ.
למה זה משנה בפועל
במוצרי חומרה, במיוחד במכשור רפואי ובסדרות קצרות, יש פער עצום בין מוצר שעובד על שולחן הפיתוח לבין תהליך שאפשר לחזור עליו במשמרת מלאה. הרבה פעמים הכשל לא מגיע מהמוצר עצמו אלא מהדרך שבה הוא מוזן, נבדק, מורכב ומתועד. לכן אוטומציה תעשייתית היא קודם כול שאלה של תהליך, לא של רכישה.
כלל עבודה פשוט: אם קשה להסביר את הפעולה הידנית במילים ברורות, קשה גם לאוטומט אותה נכון.
ההבדל הזה חשוב במיוחד בישראל, כי לא מעט חברות בונות מוצרים עם שונות גבוהה, התאמות לקוח וסדרות קצרות. במצב כזה, אוטומציה מוצלחת מתחילה רק כשמגדירים מה קורה בכל שלב, מי מאשר חריגות, ואיך מזהים תקלה לפני שהיא הופכת לפסילה או לעצירה. בלי זה, קונים ציוד יקר ומקבלים קו מהיר יותר, לא קו טוב יותר.
האמת הפשוטה היא שמפעל לא צריך להיות "מתקדם" כדי להצדיק אוטומציה. הוא צריך להיות צפוי מספיק, חוזר מספיק, ומתוכנן מספיק כדי שהמכונה תעשה את מה שהאדם עושה היום בלי לייצר כאב ראש חדש מחר. כשזה קורה, האוטומציה מפסיקה להיות הוצאה ומתחילה להיות שיטה.
מה כוללת מערכת אוטומציה תעשייתית
מערכת טובה לא בנויה מרכיב אחד בולט. היא בנויה משכבות שעובדות יחד, וכל שכבה תלויה בזו שמתחתיה. אם הזרימה לא מסודרת, גם רובוט מצוין רק יזוז מהר יותר בין טעויות.
הבקרה, הנתונים והביצוע
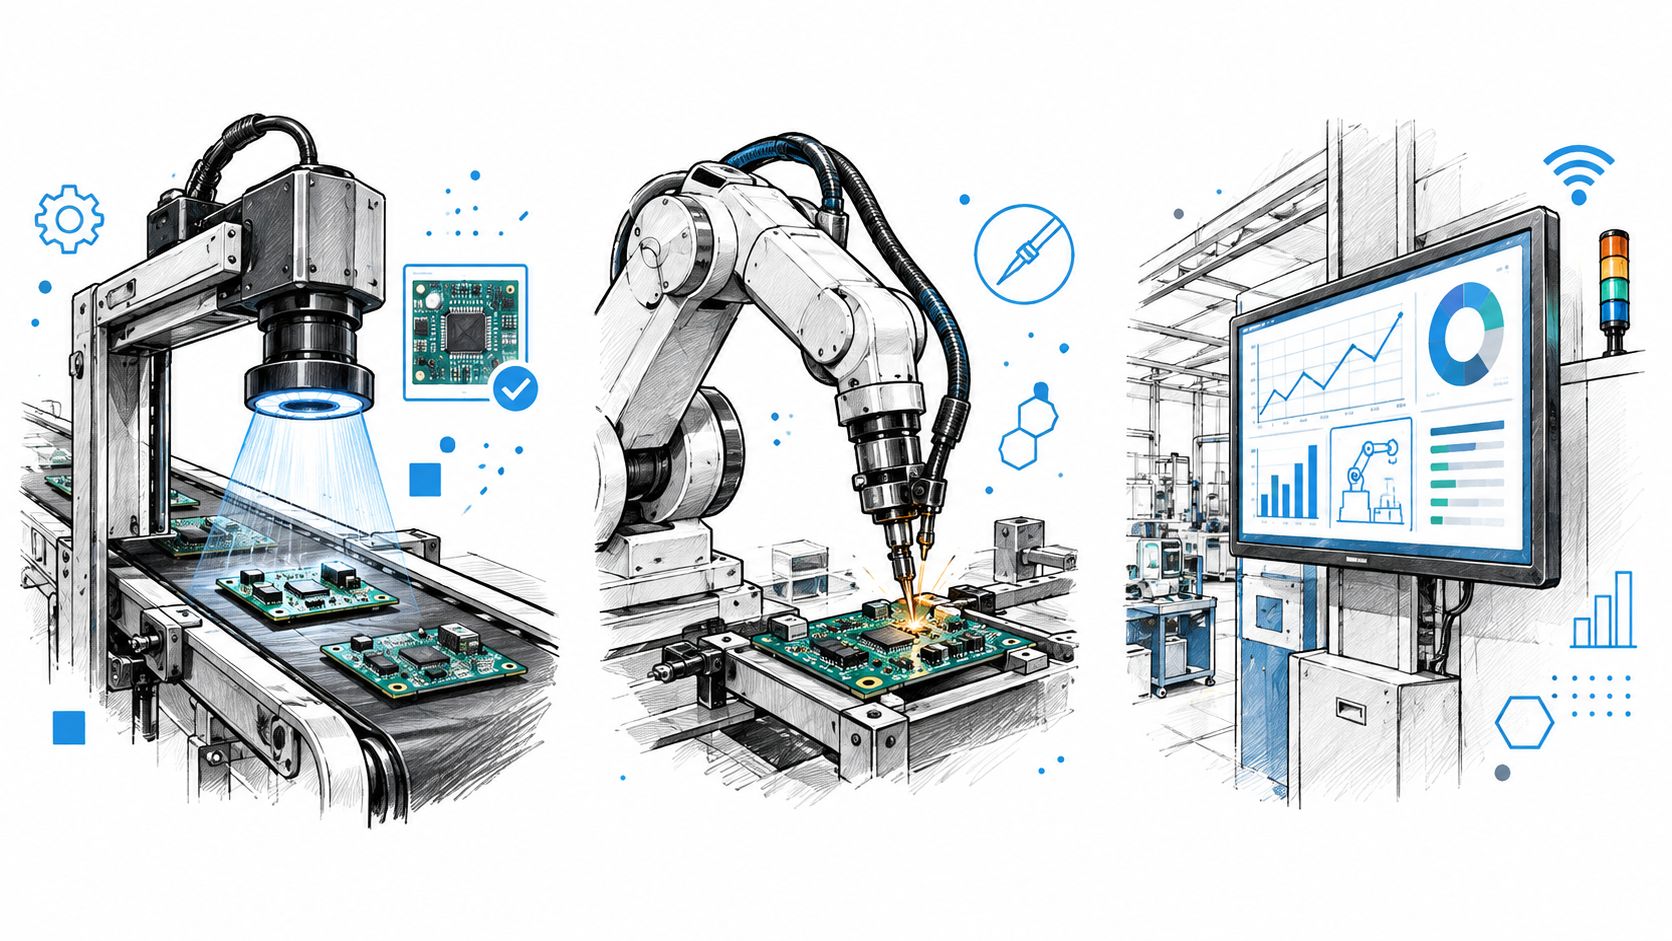
PLC, או בקר לוגי מתוכנת, הוא המוח התפעולי. הוא מחליט מתי קורה כל שלב, מתי עוצרים, ומתי מותר לעבור לשלב הבא. מעליו יושבת לעיתים SCADA, שנותנת למפעיל ולמנהלי הייצור תמונה של מה שקורה, רישום של אירועים, והיסטוריה שאפשר לחזור אליה כשמשהו משתבש.
הרובוט עצמו הוא בדרך כלל השכבה שביצועיה נראים לעין, אבל הוא לא הפתרון כולו. חיישנים וראייה ממוחשבת קובעים אם חלק נמצא במקום, אם יש פגם, אם מומנט עבר סף, ואם מותר בכלל להמשיך. מתקני אחיזה ו-fixtures שומרים שהחלק יגיע למקום זהה בכל פעם, וזה בדיוק מה שהופך תהליך ממבולגן לחזרתי.
העובדים לא נעלמים. הם פשוט עוברים מתנועה ידנית מתישה לניטור, תיקון חריגות, בקרת איכות והכוונה. במפעלים טובים, האדם נשאר זה שמבין את החריגים, לא זה שסוחב את העבודה הקשה ביותר.
למי שמתכנן קו חדש, כדאי לחשוב על המערכת כמו על תזמורת. ה-PLC הוא המנצח, ה-SCADA הוא הדף שעליו רואים את הנגינה, החיישנים הם השמיעה, והרובוטים הם הכלים. כלי אחד חזק לא מציל תזמורת שלא מתואמת.
בפועל, הבעיה הכי יקרה היא כמעט תמיד לא הרובוט, אלא החיבור בין הבקרה, ההזנה והמדידה.
יתרונות עסקיים מוחשיים של אוטומציה
כשאוטומציה עובדת, רואים את זה בשפה של קו הייצור, לא בסיסמאות. יש חמישה מקומות שבהם הערך שלה נהיה מוחשי מאוד, וצריך למדוד כל אחד מהם אחרת.
מה משתנה באמת
ראשית, תפוקה. מכונה לא מתעייפת ולא מאטה אחרי משמרת ארוכה, ולכן קצב העבודה נשאר יציב יותר. שנית, עקביות איכות. כשאותו חלק נכנס לאותו מתקן, באותו כיוון, עם אותה בדיקה, משתנה פחות בין עובד לעובד ובין משמרת למשמרת.
שלישית, בטיחות. כשמזיזים הרמה חוזרת, חלקים חדים או עבודה ליד נקודות חמות למכונה או לתא אוטומטי, מפחיתים סיכון אנושי. רביעית, עקיבות נתונים. ברגע שה-PLC וה-SCADA רושמים מחזורים, חריגות, תוצאות בדיקה וערכי מומנט, אפשר סוף סוף לדבר על תהליך ולא רק על תחושות. חמישית, הסטת כוח אדם. אנשים טובים עוזבים עבודה מונוטונית ועוברים לפתרון בעיות, לאיכות ולתפעול.
מצב | תפוקה | שונות איכות | שינוי מוצר | עומק נתונים |
|---|---|---|---|---|
ידני | תלוי באדם ובמשמרת | גבוהה יותר | מהיר, אבל לא יציב | נמוך |
חצי-אוטומטי | בינוני ויציב יותר | בינונית | לרוב גמיש יותר | בינוני |
אוטומטי מלא | גבוה ויציב | נמוך יותר | לעיתים איטי יותר להחלפה | גבוה |
אבל יש מלכודת. תהליך מבולגן לא נהיה חכם רק כי כתבתו אותו בקוד. אם העבודה הידנית משתנה כל הזמן, אם כל מוצר נראה אחרת, ואם אין נקודת ייחוס ברורה, האוטומציה רק תקבע את הבלגן לצורה חדשה.
לכן אני מסתכל תמיד קודם על יציבות התהליך, ורק אחר כך על ה"מפרט" של המכונה. מי שמתחיל מציוד, לרוב משלם פעמיים. מי שמתחיל מהמדידה, חוסך את הסיבוב השני.
שלבי יישום והטמעה של אוטומציה תעשייתית
הטמעה טובה לא מתחילה בהזמנת רובוט. היא מתחילה בשאלה מה בדיוק צריך לחזור על עצמו, ומה מונע מהעובדים לעשות את זה באותו אופן בכל פעם. אחרי זה באים התכנון, ההוכחה, ורק אז ההרחבה.
סדר הפעולות שעובד בשטח
השלב הראשון הוא ניתוח של המוצר והתהליך. בודקים זמן מחזור, משקל, מידות, שונות בין דגמים, תדירות שינויי מוצר ונקודות טעינה ידניות. אם אין תשובות ברורות לשאלות האלה, אין עדיין בסיס לתא אוטומטי.
השלב השני הוא תכנון לייצור אוטומטי כבר בשלב המוצר. כאן נכנסים אופן ההזנה, נקודות האחיזה, תבניות הבדיקה והיכולת של החלק להישאר יציב. שלב כזה דומה יותר להנדסת מוצר מאשר לרכישת ציוד.
השלב השלישי הוא תא פיילוט קטן. אני מעדיף תמיד להתחיל מהפעולה הכי רועשת מבחינת שונות, לא מהחלק הכי נוצץ. אם הפיילוט מחזיק בין משמרות, אפשר לעבור לשילוב של PLC, לוגים, בטיחות, חיישני ראייה או חיישני כוח, לפי הצורך.
השלב הרביעי הוא אימות. בודקים אם המחזור חוזר על עצמו, אם הבדיקה באמת מזהה פסילות, ואם המעבר בין מוצרים לא הופך לאט יותר מהתהליך הידני. רק אחר כך מרחיבים.
ההבדל בין מפעל שעובד טוב למפעל שמדבר יפה הוא לרוב משעמם מאוד. הראשון עשה את הבדיקה, תיעד את החריגות, והכשיר את האנשים. השני דילג על זה כי "הרובוט אמור לפתור הכול".
מה שלא נבחן בפיילוט, חוזר ככאב יקר כשהקו כבר מלא.
מתי לבחור אוטומציה חלקית ומתי מלאה
זו בדרך כלל השאלה הנכונה הראשונה, וזו גם השאלה שרוב האנשים שואלים מאוחר מדי. לא כל קו צריך להיות מלא ברובוטים. בהרבה מקרים, תא חצי-אוטומטי עם מתקנים חכמים, עמדת הזנה פשוטה ובקרת איכות מונחית עובד טוב יותר מקו מלא.
איך בוחרים בלי להישען על הייפ
אם המוצר משתנה הרבה, אם יש סדרות קצרות, או אם צריך לעבור בין דגמים לעיתים קרובות, אוטומציה חלקית נוטה להיות חכמה יותר. היא שומרת על גמישות, מקצרת עבודה ידנית מייגעת, ועדיין לא ננעלת על תצורה אחת. אם המוצר יציב, החזרה צפויה, והדרישות לרישום ולבקרה מחמירות, אז אוטומציה מלאה מתחילה להיראות הגיונית.
ההחלטה תלויה בכמה דברים יחד, לא באחד מהם לבד, כמו כמות שנתית, זמן מחזור, עלות עבודה, שיעור פסילות, זמני שינוי מוצר, עלות אינטגרציה ויכולת להשתמש שוב במתקנים ובתוכנות. כשאחד הגורמים האלה זז, נקודת האיזון זזה גם היא. לכן אין תשובה אחת נכונה.
במכשור רפואי, למשל, לפעמים גם אם התפוקה לא גבוהה במיוחד, צריך אוטומציה של בדיקה, רישום או מומנט, כי האנושיות של המפעיל כבר לא מספיקה לדרישת התיעוד. לעומת זאת, במוצרי חומרה עם וריאציה גבוהה, עדיף לעיתים מערכת גמישה שמכניסה את האדם לתוך הלולאה במקום להוציא אותו ממנה לגמרי.
הכלל הפשוט שלי הוא כזה. אם צריך להסביר את המעבר בין מוצרים, את נקודות הבקרה ואת הסטיות, אז התא עדיין לא בשל לאוטומציה מלאה. אם אפשר לתאר את זה בבהירות, יש על מה לבנות.
תכנון לייצור אוטומטי DFM לאוטומציה
ברוב החברות אני פוגש את אותה טעות: מוסיפים אוטומציה למוצר שכבר נסגר, ואז מופתעים כשהמערכת מסרבת להתנהג יפה. זה לא כישלון של רובוטים. זו פשוט גאומטריה לא נכונה.
מה צריך להחליט מוקדם
חלקים שמוזנים היטב הם חלקים שיש להם כיוון ברור, נקודות אחיזה עקביות, סבילות סבירה ושטח ייחוס שאפשר לסמוך עליו. פינות חדות, חלקים גמישים, כיוון לא חד-משמעי ותתי-הרכבות "צפות" יוצרים הרבה יותר כאב ממחסור בכוח. אם צריך להזיז את החלק ידנית כדי "לעזור לו להיכנס", זה סימן חזק שהתכן עדיין לא מוכן.
ב-DfM עבור אוטומציה, צריך לחשוב על שפה משותפת בין התכן למתקן. להוסיף נקודות מיקום, להגדיר כיוון הזנה אחיד, להחליט איפה מותר לגעת בחלק, ולשלב משטחי בדיקה שמצלמה או חיישן יכולים לקרוא בלי פרשנות. זה נשמע קטן. בפועל, זה מה שמכריע אם התא יהיה יציב או עצבני.
במוצרים מאומתים, ובמיוחד במכשור רפואי, האוטומציה גם משנה את תהליך הייצור המאומת עצמו. לכן תיעוד, בקרת תצורה ויכולת עקיבות חייבים להיבנות יחד עם החלק, לא אחר כך. אם משנים רכיב בלי להבין את ההשפעה על התהליך, הייצור נהיה שברירי מאוד.
הזנה טובה לא נראית מרשימה. היא פשוט עובדת שוב ושוב בלי ויכוח.
דוגמאות ואפיוני אוטומציה בישראל
בשטח הישראלי רואים שוב ושוב שהקשר חשוב יותר מהכותרת. אותו פתרון שנשמע מצוין בחברה אחת נכשל בחברה אחרת, רק בגלל שונות מוצר, דרישות רישום או קצב החלפה.
שלושה מצבים מוכרים
במכשור רפואי, אוטומציה של שלב הרכבה ובדיקה יכולה לצמצם שגיאות מפעיל ולשפר עקיבות. שם הבעיה היא בדרך כלל לא רק מהירות, אלא גם היכולת לתעד מי עשה מה, מתי, ואיך המערכת הוכיחה שהמוצר עבר את אותה בדיקה בכל פעם.
בסטארטאפ חומרה שעובר מאב-טיפוס לייצור סדרתי קצר, תא חצי-אוטומטי עם מתקנים גמישים לעיתים עדיף על קו רובוטי ייעודי. למה? כי יש עדיין שינויים קטנים בין גרסאות, והמחיר של קיבוע מוקדם מדי גבוה יותר מהחיסכון בעבודה ידנית.
בלוגיסטיקה ובאריזה, רובוט יכול להחליף הרמה ידנית וסידור על משטחים, בזמן שהעובדים עוברים לבקרת איכות או לנקודות חריגות. דוגמה ישראלית כזאת כבר הראתה איך הפרדה בין משימת סחיבה למשימת בדיקה מייצרת קצב יציב יותר ומפחיתה עומס ארגונומי.
הדבר שחוזר בכל המקרים האלה הוא לא הטכנולוגיה. זו היכולת להבין איפה הבעיה האמיתית, ולהתאים את האוטומציה אליה במקום להפך. מי שממהר לבחור רובוט בלי למדוד שינוי מוצר, זמני מעבר או רגישות להזנה, מגלה מהר מאוד שהתא חכם פחות מהצוות.
סיכום והמלצות מעשיות לבחירת שותף אוטומציה
אוטומציה תעשייתית היא לא קטגוריית קנייה, היא שיטת עבודה. היא מתחילה במוצר, ממשיכה בתהליך, ורק בסוף מגיעה למכונה. מי שמתחיל מהזרוע, בדרך כלל מגלה מאוחר מדי שהבעיה הייתה בכלל בתכן, בבקרה או בהזנה.
איך לקבל החלטה נכונה
לפני שמשקיעים, צריך לשאול אם המוצר יציב מספיק, אם היקף הייצור מצדיק את עלות האינטגרציה, ואם הערך האמיתי מגיע מתפוקה, איכות, בטיחות או עקיבות. אם אין תשובה ברורה, עדיף להתחיל בתא חלקי, במדידה טובה ובפיילוט קטן. זה לא פחות מקצועי. זה פשוט פחות יקר לשיעור.
שותף נכון צריך לדעת לחבר בין DFM, תכן מכאני ואלקטרוני, PLC, SCADA, מתקני אחיזה, בדיקות ואימות ייצור. רותל הנדסת מוצר בע"מ היא דוגמה לחברה שעובדת על רצף כזה, מפיתוח מוצר ועד סדרות קצרות ותכנון לייצור, כשכל חלק בקו צריך להיות מתואם עם החלק הבא. בעולם כזה, היכולת לחבר בין תכן, בדיקה והרכבה שווה לא פחות מהברזל שעל הרצפה.
אל תחפשו את השותף הכי מרשים על הנייר. חפשו מי שיבדוק את ההנחות, ימספר את הסיכונים, ויידע לומר מתי לא כדאי לאוטומט עדיין. זה אולי פחות נוצץ, אבל זה מה שמחזיק קו ייצור לאורך זמן.
אם אתם עומדים עכשיו בין שני אבות טיפוס לבין ייצור סדרתי, זה בדיוק המקום שבו שווה לעצור ולתכנן נכון. רותל הנדסת מוצר בע"מ יכולה לעזור בתכן מוצר, תכנון לייצור, בניית מתקנים, בדיקות והכנה לייצור סדרתי, כדי שהמעבר לאוטומציה יהיה מבוסס על תהליך אמיתי ולא על תקווה. אפשר להתחיל ב-רותל הנדסת מוצר בע"מ ולבדוק איך להפוך את המוצר שלכם לקו שאפשר באמת לייצר ממנו.