
תהליכי ייצור מקצה לקצה

אתה יכול לבנות אב־טיפוס שנראה נהדר על השולחן, עובר בדיקות, ואפילו מרשים משקיעים. ואז מגיעה ההזמנה לעשרים יחידות, והכול מתחיל להישבר במקום שלא ציפית לו, בכיוון ההרכבה, בזמני הסט־אפ, או פשוט בגלל פרט קטן שלא תועד טוב. זו הנקודה שבה תהליכי ייצור מפסיקים להיות רעיון כללי והופכים לשאלה מאוד פשוטה, האם אפשר לחזור על אותה תוצאה שוב ושוב, בלי לאלתר בכל יחידה מחדש.
בשטח, הפער הזה הוא כמעט תמיד הסיפור האמיתי. מוצר שעובד פעם אחת הוא לא אותו דבר כמו מוצר שאפשר לייצר בעקביות, עם אותה איכות, באותה עלות, ובלי שכל עובד ימציא לו גרסה משלו. בישראל זה בולט במיוחד אצל סטארטאפים, חברות מכשור רפואי, ויצרנים שמחפשים מיקור־חוץ, כי שם כל שינוי מאוחר עולה בזמן, בכסף, ולעיתים גם באימות מחדש.
למה אב־טיפוס מוצלח לא מבטיח ייצור
אב־טיפוס טוב הוא הוכחה שהרעיון חי. הוא לא הוכחה שהתהליך חי. ראיתי לא מעט פרויקטים שבהם הצוות חגג כשהמוצר נדלק, התחבר, או עבר בדיקת מעבדה, ואז נחת על הקרקע כשהגיע הזמן לייצר עוד יחידות באותו מצב. ברגע הזה מתברר אם המוצר תוכנן כדי לעבוד, או גם כדי להיבנות.
מה נופל כשעוברים מסדנה לקצב
במעבר מיחידה אחת לסדרה, הבעיות הקטנות מתנפחות. חלק שנראה “טוב מספיק” באב־טיפוס נהיה מקור לסטייה, חור שאין לו נקודת ייחוס מאט את ההרכבה, ורכיב שנבחר לפי זמינות רגעית מתחיל לייצר תלות בספק אחד. לא צריך אסון גדול כדי לעצור קו, מספיק פרט אחד שלא הוגדר עד הסוף.
כלל עבודה פשוט: אם אי אפשר להסביר לעובד חדש איך להרכיב את המוצר בלי לעמוד לידו כל דקה, עדיין אין תהליך ייצור, יש רק כוונה טובה.
זה נכון במיוחד במוצרים עם שילוב של מכניקה, אלקטרוניקה והרכבות. שם לא מספיק שהמערכת “תעבוד”, היא צריכה לעבוד באותו אופן גם כשהחומר משתנה מעט, גם כשהספק מחליף דגם, וגם כשהייצור נעשה תחת לחץ זמן. לכן ההסתכלות הנכונה היא לא “האם האב־טיפוס הצליח?”, אלא “מה כבר סגור מספיק כדי שההצלחה תחזור על עצמה?”.
הנקודה הזאת חשובה גם ברמה המאקרו. התעשייה הישראלית הראתה ב־2024 עמידות יחסית, עם ירידה של כ־0.6% בלבד בתוצר התעשייתי וירידה של פחות מאחוז במספר המועסקים, לצד יצוא תעשייתי של כ־246 מיליארד ש״ח והאצה ברבעון האחרון של השנה, לפי הסיכום הכלכלי של התאחדות התעשיינים בדוח הכלכלי השנתי ל־2024. זה אומר דבר אחד פשוט, ייצור בישראל אינו רק קו יצור, הוא גם יכולת התאמה, תגובה, והעברת מוצר מפיתוח לייצור בתנאים לא צפויים.
מאפיון ועד ייצור סדרתי מפת התהליך
הטעות הנפוצה היא לדבר על “ייצור” כאילו מדובר בשלב אחד. בפועל יש לפחות שלוש רמות שונות לגמרי, וכל אחת דורשת משמעת אחרת. אב־טיפוס יחיד בוחן רעיון. סדרה קצרה בודקת אם אפשר לשחזר אותו. ייצור סדרתי מוכיח שהשיטה מחזיקה לאורך זמן.
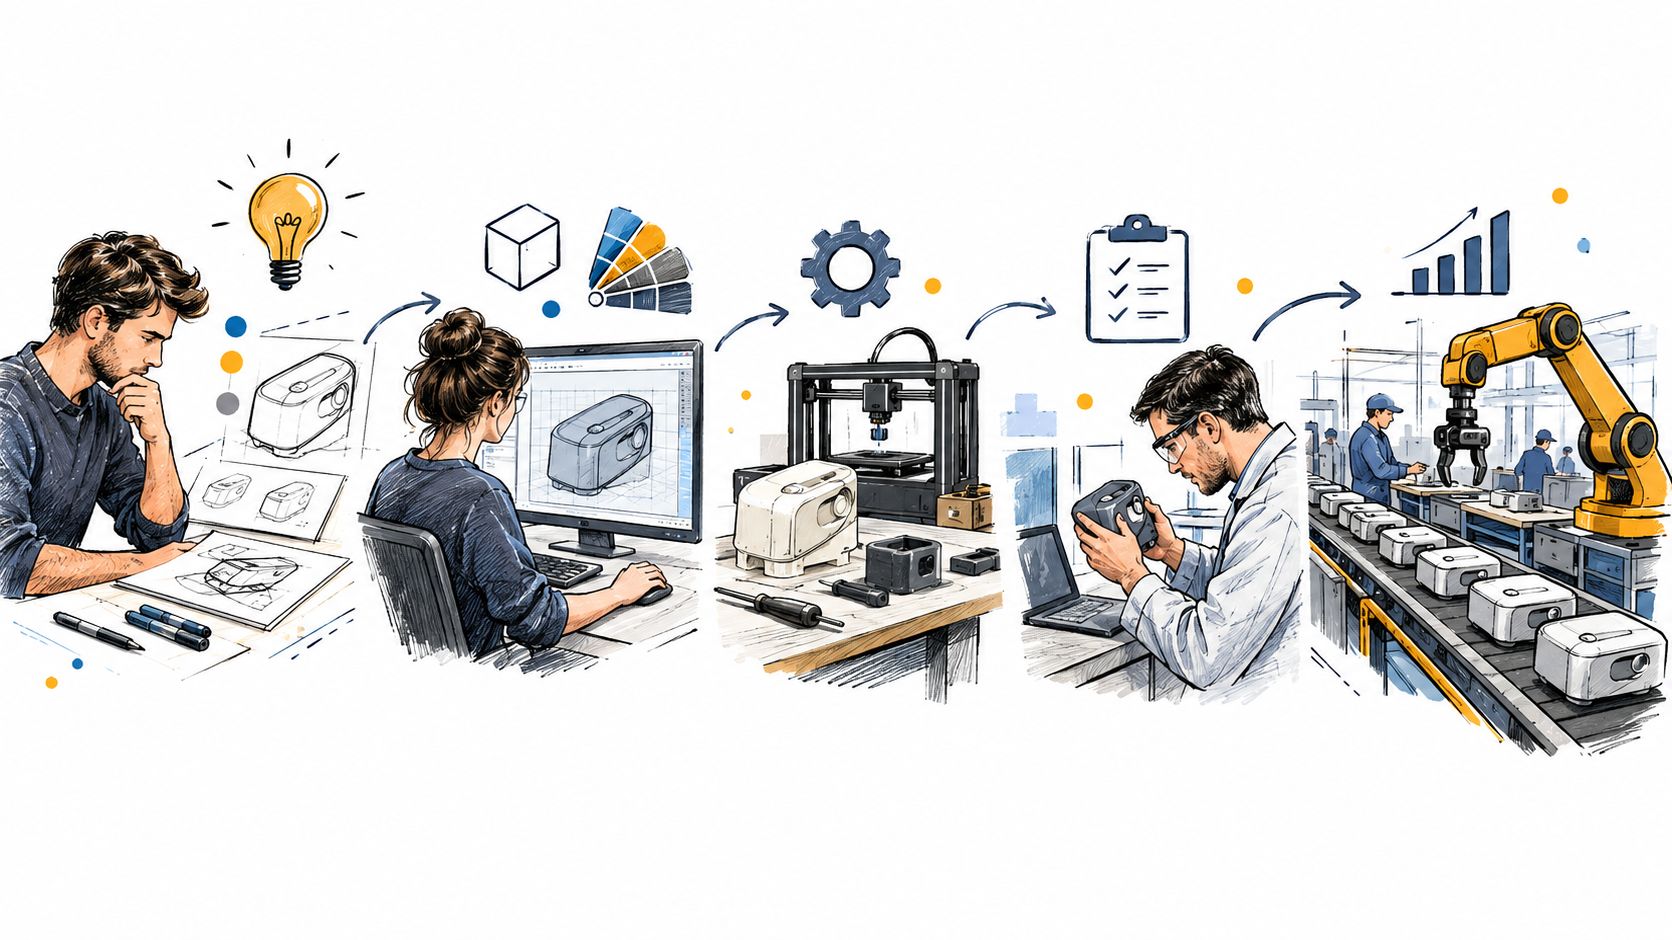
שלוש רמות שלא כדאי לבלבל ביניהן
באב־טיפוס יחיד אפשר להרשות לעצמך יותר גמישות, יותר ידיים של מהנדס, ויותר שינויים תוך כדי תנועה. בסדרה קצרה כבר צריך הוראות ברורות, רשימת חומרים מסודרת, ונקודות בדיקה קבועות. בייצור סדרתי, כל סטייה קטנה נהיית יקרה מהר מאוד, כי היא מתפזרת על פני הרבה יחידות.
הבלבול בין הרמות האלה גורם להרבה פרויקטים להיכשל. צוות פיתוח בונה דגם כאילו הוא עדיין במעבדה, ואז מצפה מספק הייצור להתנהג כאילו יש לו קו יציב, כלים סגורים, ותהליך בדוק. זה פשוט לא עובד ככה. ספק טוב יודע לשאול אם מדובר באב־טיפוס, בפיילוט, או בייצור, ולבנות את המענה בהתאם.
יש גם נתון ישראלי שממחיש לאן השוק הזה הולך. לפי סקירת הכנסת, בין 2014 ל־2024 עלה מדד פריון הייצור בענף התעשייה בישראל בכ־19.2% בדוח מרכז המחקר והמידע של הכנסת. המספר הזה לא מספר סיפור של קסם. הוא מספר סיפור של תכנון מדויק יותר, פחות בזבוז, ופחות מקום לאלתור.
מתי ספק מבין את התהליך באמת
לא כל יצרן יודע להבחין בין שלוש הרמות האלה. חלקם ייקחו כל בקשה וינסו “להסתדר”. זה נשמע נוח, אבל בפועל זה מתכון לבעיות. ספק מתאים הוא לא רק מי שמסוגל לייצר, אלא מי שמבין מה חסר כדי להפוך רעיון לדרך יציבה.
ייצור טוב מתחיל בשאלה אחת, מה עוד חסר כדי שהיחידה הבאה תיראה בדיוק כמו הראשונה?
שיטות ייצור ואיך לבחור את הנכונה
אין שיטה אחת שנכונה לכל מוצר. עיבוד שבבי, הזרקת פלסטיק, יציקת מתכת, הרכבה אלקטרונית, ועבודת יד, כל אחת מהן מנצחת במקום אחר. הבחירה הנכונה מתחילה לא מהשיטה עצמה, אלא מהשאלה כמה יחידות באמת צריך, מאיזה חומר, ובאיזו רמת דיוק.
להשוות לפי מה שבאמת כואב
אם הכמות קטנה והגאומטריה עדיין זזה, עיבוד שבבי כמו CNC נותן גמישות טובה. אם צריך נפח גדול וחלק פלסטי אחיד, הזרקת פלסטיק מתחילה להשתלם רק כשיש הצדקה לכלי. ביציקת מתכת נכנסים בדרך כלל כשצריך חוזק, סדרה צפויה, וחלקים שמדברים היטב עם תבנית או מבלט. בהרכבה אלקטרונית, ידנית או אוטומטית, השאלה היא כמה מהעבודה חוזרת על עצמה וכמה סובלנות יש לרכיבים ולבדיקה.
הטעות הגדולה היא לבחור לפי עלות ליחידה בלבד. לפעמים שיטה שנראית זולה בתחילת הדרך נהיית יקרה כשהיא דורשת הכנה ארוכה, כלי ייעודי, או תיקונים אחרי כל אצווה. לכן צריך לחשב את כל התמונה, לא רק את מה שקורה על מדבקת המחיר.
שיטה | כמות אופיינית | סוג חומר | עלות כלי |
|---|---|---|---|
עיבוד שבבי CNC | נמוכה עד בינונית | מתכות, פלסטיק הנדסי | נמוכה יחסית |
הזרקת פלסטיק | בינונית עד גבוהה | פולימרים | גבוהה |
יציקת מתכת | בינונית עד גבוהה | מתכות וסגסוגות | גבוהה |
הרכבה אלקטרונית | משתנה לפי מוצר | רכיבי אלקטרוניקה, מכלולים | נמוכה עד בינונית |
אם אתה שוקל גם פתרונות כמו ואקום פורמינג, כדאי להסתכל על השימושים והגבולות של התהליך לפני שמחליטים. יש סיבות טובות לבחור בו במוצרים מסוימים, אבל הוא לא תחליף אוטומטי לכל שיטה אחרת, ובטח לא לכל סדרה. אפשר להתחיל מהסקירה על ואקום פורמינג ואז לשאול איפה הוא באמת מתאים במוצר שלך.
מה קובע את הבחירה בשטח
החומר קובע הרבה, אבל לא הכול. גם סבילות, עומק התבנית, כיוון ההרכבה, והאם צריך שינוי תכוף בעיצוב נכנסים למשוואה. מוצר שנראה פשוט בשרטוט יכול להיות יקר מאוד לייצור אם הוא דורש יותר מדי פעולות ידניות או כלי מורכב מדי.
הדרך הנכונה היא לשאול מה יקרה בעוד חצי שנה, לא רק מה יקרה בפיילוט הראשון. אם המוצר עוד ישתנה, כדאי לשמור על גמישות. אם הוא כבר יציב והביקוש ברור, אפשר להתחיל לחשוב על כלי ועל שיטה שמתגמלת עקביות.
DFM תכן לייצוריות
DFM, או תכן לייצוריות, הוא המקום שבו הרבה טעויות נחסכות מראש. זה לא רק עניין של “לפשט את הצורה”. זה עניין של לתכנן את המוצר כך שיהיה ברור איך מחזיקים אותו, איך בודקים אותו, באיזה סדר מרכיבים אותו, ואיפה מותר לו לסטות ואיפה לא.
החלטות קטנות, השפעה גדולה
פין מיקום קטן יכול לחסוך בלבול שלם ברצפת הייצור. ביטול אפשרות להרכיב חלק הפוך חוסך טעויות אנוש. בחירת סבילות נכונה מונעת מצב שבו צריך להשקיע בכל יחידה זמן תיקון שלא היה צריך להיכנס אליו מלכתחילה. אלה לא פרטים קטנים. אלה פרטים שקובעים אם הקו זורם או נתקע.
הטוב ב־DFM הוא שהוא מאלץ את כולם לדבר מוקדם. מעצב תעשייתי, מהנדס מכונות, מהנדס אלקטרוניקה, ואיש איכות, כל אחד רואה את המוצר מזווית אחרת. כשמכניסים את כולם לשיחה מוקדם, יש פחות הפתעות אחר כך. כשהשיחה מגיעה מאוחר, כמעט תמיד משלמים על זה פעמיים.
בישראל יש בסיס הנדסי טוב לשיחה הזו. המרכז למערכות ייצור ורובוטיקה בטכניון מונה בין תחומי המחקר שלו תכנון אוטומטי של תהליכי ייצור, אינטגרציה של ייצור והרכבה אוטומטיים, מכטרוניקה, דיאגנוסטיקה, מדידה, הנדסה לאחור, rapid prototyping, תיב״ם וייצור וירטואלי באתר הטכניון. זה לא קישוט אקדמי. זה בדיוק העולם שמאפשר להסתכל על מוצר ולשאול אם הוא באמת בנוי נכון לייצור.
מה בודקים לפני שחוזרים לתכן
אם ההרכבה דורשת אילתור, התכן לא סגור. אם הבדיקה תלויה בבודק אחד מנוסה בלבד, התהליך עוד לא תועד כמו שצריך. ואם כל שינוי קטן גורר גל שלם של תיקונים, כנראה שהמוצר לא הוכן לייצור, רק לעלייה לאוויר.
הגישה שלי פשוטה, תעד את הרצף, תגדיר את נקודות האחיזה, ואל תחכה לסדרה כדי לגלות שהגישה למברג חסומה. תכן טוב לא מתחיל ברצפת הייצור. הוא מתחיל מוקדם יותר, במקום שבו עוד אפשר לשנות בלי לשלם על כל השינוי בקצב הייצור.
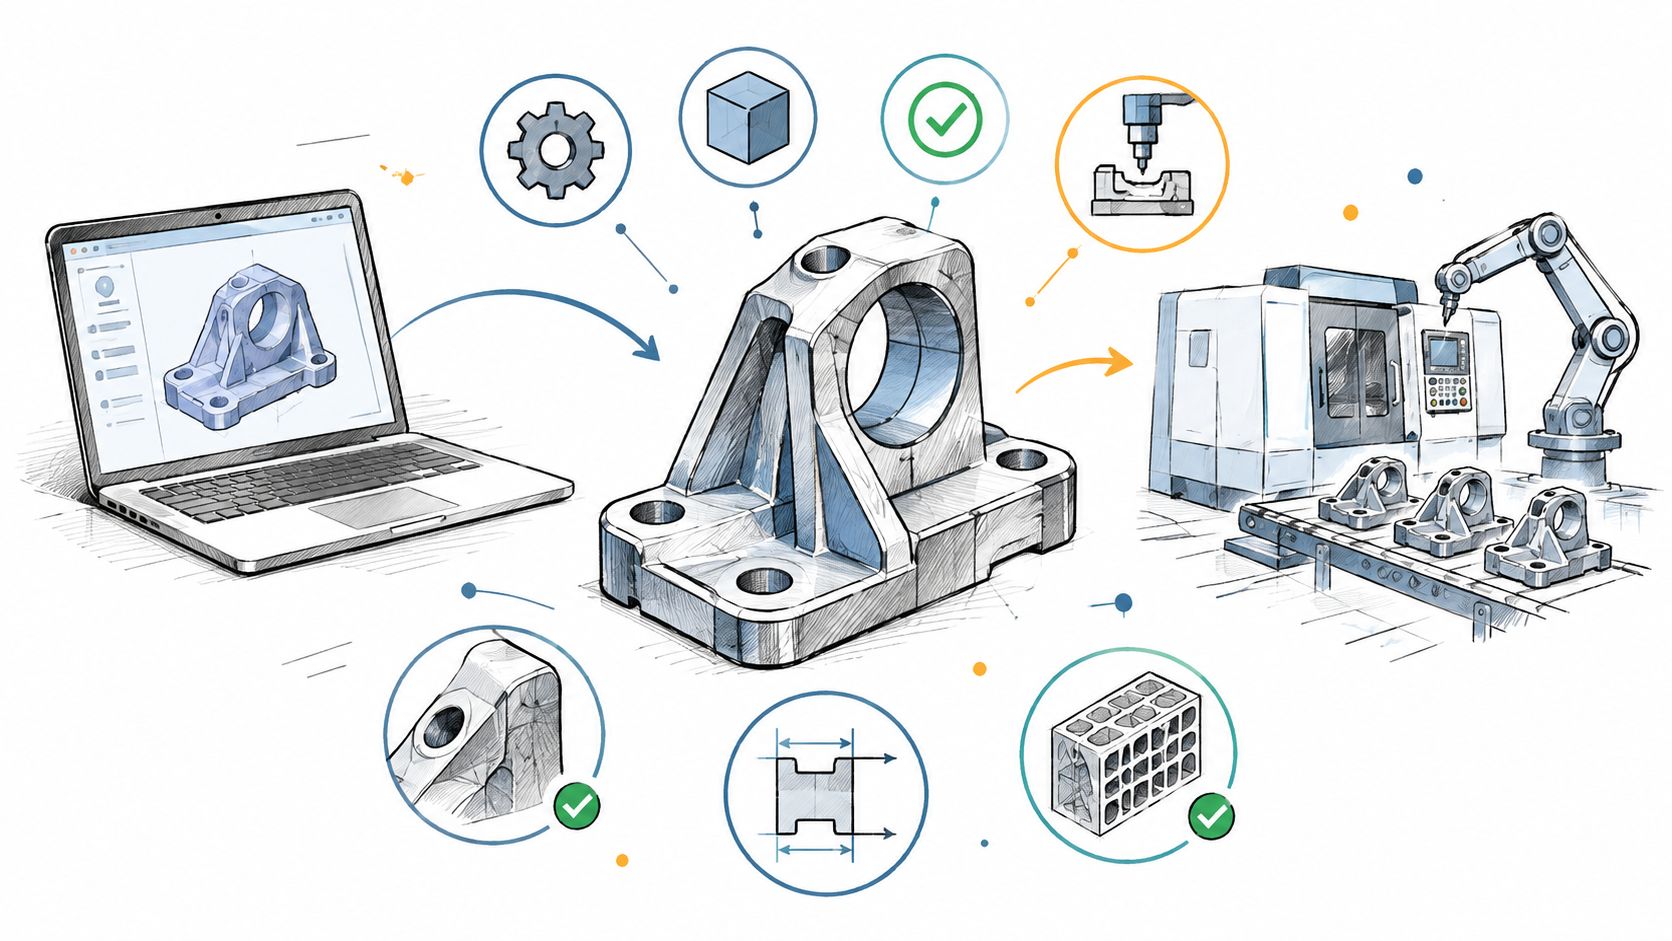
המעבר מאב־טיפוס לסדרה שערי ההחלטה
המעבר האמיתי לא קורה ביום שבו אומרים “יאללה, מתחילים ייצור”. הוא קורה כשיש מספיק מידע כדי לקבל החלטה אמיצה, אבל לא פזיזה. לפני בקשת הצעת מחיר, צריך להבין מה סגור ומה עדיין פתוח, אחרת ההצעה תיראה זולה רק על הנייר.
מה חייב להיות סגור
שרטוטים מאושרים הם נקודת התחלה, לא סיום. צריך גם BOM סופי, תוכנית בדיקות, הבנה של יכולת הספקים, והערכה אמיתית של עלות כלי מול הכמות הצפויה. בלי אלה, כל מספר שתקבלו יהיה חלקי.
Practical rule: אם אי אפשר להסביר מה נבדק, מתי, ועל ידי מי, אין עדיין בסיס טוב להצעת מחיר רצינית.
במוצרים רפואיים ובמוצרים עם רגולציה, השאלה הזו נהיית חדה יותר. שינוי מאוחר ברכיב, בממשק מכאני, או בדרך ההרכבה, עלול להחזיר את הפרויקט לאימות נוסף. לכן סדרת פיילוט מבוקרת היא לא סימן לחולשה. לפעמים היא פשוט הדרך החכמה להקטין סיכון.
המדיניות הישראלית כבר מכירה בפער הזה. רשות החדשנות פרסמה ב־2025 מסלול ייעודי למעבר מפיתוח לייצור, מה שמראה שהמרחק בין מוצר עובד לבין מוצר שניתן לייצר תעשייתית הוא לא בעיה שולית, אלא אתגר מוכר במסלול של רשות החדשנות.
פיילוט קטן עדיף על קפיצה גדולה
סדרה קצרה מאפשרת לגלות איפה התהליך נשבר בלי להתרסק על כמות גדולה. היא נותנת מקום לראות אם העובדים מבינים את ההוראות, אם כלי הייצור באמת מתאימים, ואם הבדיקה תופסת את מה שחשוב. לפעמים זו הדרך היחידה להבין שהמוצר עדיין צריך סיבוב אחד נוסף של תיקון לפני הגדלה.
הגיוני לחשוב שייצור גדול הוא תמיד יעד, אבל בפועל הוא רק יעד כשהמערכת מוכנה אליו. אחרת הוא רק דרך מהירה להגדיל טעויות. מי שמנהל נכון את המעבר הזה שואל פחות “כמה אפשר לייצר?” ויותר “מה עוד עלול להישבר כשנגדיל?”.
אוטומציה, AI והמומחיות שלא נעלמת
אוטומציה ו־AI הם כלים טובים. הם לא תחליף להבנה של קו ייצור, ובטח לא לתחושת בטן של איש איכות שיודע לזהות סטייה לפני שהיא נהיית בעיה. בייצור, כמו בהרבה תחומים אחרים, הטכנולוגיה טובה רק כשהיא משרתת תהליך ברור.
מתי אוטומציה באמת משתלמת
בסדרות גדולות ויציבות, פעולות חוזרות הן מועמדות טבעיות לאוטומציה. גם בדיקות שחוזרות על עצמן, איסוף נתונים שיטתי, וסביבת עבודה שיש בה הרבה חזרתיות, נהנים מהשקעה כזאת. אבל כשמדובר בסדרות קטנות ומשתנות, לפעמים fixtures טובים, הוראות עבודה דיגיטליות, ויד אדם מיומן, נותנים החזר מהיר יותר.
יש כאן נקודה שחשוב לומר בלי להתבלבל. AI יכול לעזור, אבל הוא לא מחליף מהנדסי ייצור, טכנאים, ואנשי איכות עם ניסיון. לפי סקר הטמעת AI בתעשייה בישראל מיוני 2025, הסקר כלל 129 חברות ייצור, והסקירה שצורפה אליו הדגישה את המקום של האנשים עצמם בתוך המערכת בסקירת AI לתעשייה בישראל.
איך בוחרים נקודת אוטומציה
כדאי להתחיל מהשאלות הפשוטות, לא מהכותרות הגדולות. מה זמן המחזור היום, איפה ה־first-pass yield נתקע, כמה זמן לוקח להכשיר עובד חדש, וכמה יעלה לשנות את המוצר אם אוטומציה תדרוש התאמה נוספת? אלה מדדים שמחברים בין תפעול להחלטה, ולא נותנים לטכנולוגיה לברוח קדימה בלי הצדקה.
אם אתה צריך מסגרת עבודה מסודרת לחשוב בה על זה, שווה להסתכל גם על אוטומציה תעשייתית. לא כדי להתלהב מרובוטים, אלא כדי להבין איפה הם באמת מורידים עומס ואיפה הם רק מוסיפים מורכבות.
בקרת איכות כחלק מהתכן
הרבה צוותים מתייחסים לבקרת איכות כמו לשומר בשער. בפועל היא צריכה לשבת בתוך המוצר כבר מהיום הראשון. אם לא מגדירים מה נחשב תקין, איך בודקים, ומה חוזר לתיקון, בסוף מקבלים ייצור שמתקן את עצמו מאוחר מדי.
איכות שלא מחכה לסוף הקו
הנקודה הנכונה להתחיל בה היא מאפייני איכות קריטיים. לא כל בורג ולא כל שרטוט שווים אותו דבר. יש דברים שאם הם לא נמדדים כבר באב־טיפוס, עדיף לגלות את זה מוקדם מאשר בסדרה. תיעוד הנדסי טוב עושה בדיוק את זה, הוא הופך ידע אישי לידע שניתן להעביר.
כאן נכנסים מדדים כמו FPY, OEE ושיעור rework, לא כמדד קישוט אלא כדרך להבין אם התהליך יציב. אם חוזרים הרבה לעיבוד חוזר, אם היחידה הראשונה מהקו רחוקה מדי מהשנייה, ואם ציוד הייצור עובד הרבה אבל מייצר מעט, יש בעיה בתכן או בתהליך, לא רק באנשים. במוצרים רפואיים ובמוצרים מבוקרים, זה גם חלק מהדרך לעמוד בדרישות רגולטוריות.
למוצרים אלקטרוניים יש משקל כלכלי משמעותי בישראל, וזה מורגש גם ברמת התכן. בטבלת הלמ״ס על תפוקה וערך מוסף לפי ענף, ענף ייצור מחשבים, מכשור אלקטרוני ואופטי מופיע עם ערך מוסף גולמי של 107,048.0 אלף ש״ח בטבלת הלמ״ס. זה מזכיר שתכנון המוצר ותכנון הייצור הם לא שני פרויקטים נפרדים, אלא שני צדדים של אותו מאמץ.
מה באמת חוסך כסף
כשל שמתגלה באב־טיפוס יכול להיות יקר, אבל כשל שמתפשט לסדרה יקר הרבה יותר. לכן יש היגיון אמיתי להשקיע בתיעוד, בנתוני בדיקה, ובשגרה מסודרת עוד לפני שעולים על קו. לא כי זה יפה, אלא כי זה זול יותר מאשר לתקן מאוחר.
איכות טובה לא מתחילה בטופס. היא מתחילה בשאלה אם בכלל אפשר למדוד את מה שחשוב.
בקרת איכות QC היא לא שכבת ניירת בסוף. היא הדרך לוודא שהמוצר שיוצא היום ייראה כמו המוצר שיוצא מחר.
מבט על התהליך כמכלול
בסוף, תהליכי ייצור טובים נראים פחות כמו רצף מכני ויותר כמו שיחה מסודרת בין כמה אנשים שאכפת להם מאותו דבר. אפיון, תכן, רכש, ייצור, איכות, ושילוח, כולם חייבים לעבוד עם אותה תמונה בראש. אם אחד מהם עובד על גרסה אחרת של המציאות, התהליך נתקע.
השאלה הכי חשובה לפני בחירת ספק היא לא רק מי יודע לייצר, אלא מי יודע לשאול את השאלות הנכונות לפני שמתחילים. האם השרטוטים בשלים. האם ה־BOM סגור. האם יש תוכנית בדיקות אמיתית. האם יש הבנה של זמינות ספקים ושל גבולות הסבילות. כל תשובה כזאת משנה את הדרך שבה צריך לגשת למוצר.
גם כאן, מה שעובד פעם אחת לא בהכרח יחזור על עצמו. תהליך יציב הוא תהליך שבו הידע לא נשאר בראש של אדם אחד, אלא עובר למסמכים, לכלים, ולשגרה שהקבוצה כולה יודעת להריץ. זה ההבדל בין הצלחה מקרית לבין יכולת ייצור.
יש גם ערך בשותף שמכיר את שלבי הביניים מקרוב, לא רק את הקצה. רותל הנדסת מוצר בע"מ עוסקת באפיון, פיתוח, תכן, בניית דגמים, סדרות קצרות, וכלי ייצור, לצד ייצור סדרתי והרכבות. אם אתם עומדים מול המעבר הזה ורוצים לעבוד עם צוות שמדבר תהליך ולא רק שרטוט, אפשר להתחיל מ־רותל הנדסת מוצר בע"מ ולבדוק איך לגשת למוצר שלכם בלי לקפוץ שלב.