
הנדסת מכונות בפיתוח מוצר: מהרעיון ועד הייצור

יש רגע בכל פרויקט חומרה שבו מישהו שולח קובץ STEP וכותב משפט אחד: כמה זה יעלה ל-5,000 יחידות?
אם יש לך תשובה מדויקת באותו רגע, יש לך ניסיון מאחוריך. אם אין, אתה בחברה טובה. המודל נראה מצוין, האב-טיפוס עובד, וכולם מניחים שהמחיר ליחידה ייפול מעצמו כשהכמות תעלה. זה קורה לפעמים. בפעמים האחרות מגלים שהחלק שתוכנן כל כך יפה דורש ארבעה כיווני הרכבה, שני כלי מדידה שאין לאף ספק בארץ, וסבילות שמכפילה את זמן העיבוד.
העלות של מוצר כמעט לא נקבעת במשא ומתן עם הספק. היא נקבעת בהחלטות מכניות קטנות שהתקבלו חודשים קודם, מתוך כוונה טובה ובתום לב.
מה מהנדס מכונות מחזיק לאורך פיתוח מוצר
נניח שנכנסת לפרויקט אחרי שהרעיון כבר נראה טוב על המסך. המודל סגור, הצבע נבחר, המצגת מוכנה. ואז מגיעה השאלה שממנה אי אפשר להתחמק: מה יקרה כשמישהו ינסה לייצר את זה בכמות?
התשובה כמעט אף פעם לא נמצאת בקובץ. היא נמצאת בהחלטות שהתקבלו לפני שהקובץ נשמר בפעם הראשונה. עובי דופן, רדיוס פינה, מספר הברגים, הכיוון שממנו נכנס חלק להרכבה. כל אחד מאלה נראה כמו פרט טכני, ובפועל הוא קובע כמה יעלה המוצר, כמה זמן ייקח להרכיב אותו, ואיפה יהיו הבעיות בשלב שכבר אף אחד לא רוצה לשנות כלום.
המפה שאני פורש על השולחן ביום הראשון של כל פרויקט נראית כך:
שלב | ההחלטה המרכזית | התוצר ההנדסי |
|---|---|---|
אפיון ודרישות | טווח עומסים, טמפרטורה, מחזור חיים ועלות יעד | מסמך דרישות |
תכן מושגי | ארכיטקטורה כללית ומספר הרכיבים | סקיצות ומודל פשוט |
תכן מפורט | גאומטריה, מידות, חוזק ותנועה | מודל CAD ושרטוטים |
בחירת חומרים | מתכת, פלסטיק או מרוכב לפי עומס וסביבה | מפרט חומר |
DFM וסבילויות | תהליך ייצור, סבילות וכיווני הרכבה | סיכום החלטות DFM |
אב-טיפוס ובדיקות | אימות חוזק, מידות ותפקוד | דוח בדיקות |
הכנה לייצור | הוראות הרכבה, כלים ובקרת איכות | חבילת ייצור |
מה ההגדרה הרשמית כוללת
הלשכה המרכזית לסטטיסטיקה מגדירה את מהנדסי המכונות כבעלי תפקידים הכוללים מחקר, תכנון וניהול ייצור של מכונות, כלי טיס, כלי שיט, מתקנים תעשייתיים, ציוד ומערכות תעשייתיות. כדאי לקרוא את המשפט הזה לאט, כי הוא ממשיך גם לייעוץ בנוגע לייצור. כלומר התחום לא נגמר בתכן מכני: הוא משתרע מהגדרת דרישות ותכן, דרך בחירת חומרים ותהליכי ייצור, ועד אינטגרציה, תפעול ותחזוקה.
ההגדרה גם מפרידה בין מהנדסי מכונות לבין הנדסאי מכונות וטכנאי הנדסת מכונות, וההפרדה הזאת מתארת נאמנה את מה שקורה בפרויקט אמיתי. המהנדס מחזיק באימות, בחישובים, בתכן ובתיעוד. ההנדסאי והטכנאי מחזיקים בהכנת אבות-טיפוס, בייצור, בהרכבה, בבדיקות ובתפעול. פרויקט בלי אחד מהשניים הוא פרויקט עם חור בצד אחד.
כלל אצבע: כל שלב בטבלה צריך לענות על שאלה אחת ולספק מסמך אחד. שלב בלי תוצר הוא שלב שלא קרה, גם אם כולם ישבו עליו שלושה שבועות.
הסיבה שכל כך חשוב לזהות את השלב שבו אתה נמצא היא כלכלית לגמרי. שינוי עובי דופן או רדיוס פינה אחרי שנבנה אב-טיפוס עלול לחייב תבנית חדשה, בדיקות חוזרות ועדכון הוראות הרכבה. באותו רגע המחיר לא נמדד בשעות תכן אלא בשבועות של ייצור מחדש. לעומת זאת, אותה החלטה שנלקחת על הנייר עולה שיחה אחת עם איש הייצור.
תקנים ורגולציה לפני שנגמר התכן
המכונה כבר הורכבה, עברה בדיקות תפקוד, וביקורת הבטיחות מוצאת שהמרחק בין המגן לחלקים הנעים קטן מהנדרש. המגן נבנה מחדש, נקודות האחיזה בשרטוט זזות, מערכת הבקרה משתנה כדי לעמוד בקטגוריית עצירת החירום הנדרשת, וכל הבדיקות חוזרות מההתחלה. סעיף אחד בתקן שלא יושב על השולחן בזמן, חשבון של שבועות.
זה מה שקורה כשממפים דרישות פונקציונליות אבל לא ממפים דרישות תקינה. הסדר הנכון הפוך מהאינטואיציה של מהנדסים רבים: התקנים יוצאים לשולחן לפני שהתכן מתחיל להתקבע, והשרטוט הראשון כבר נבנה סביבם.
תחום | תקנים למיפוי | מה נמדד בתכן |
|---|---|---|
מכשור רפואי | ISO 13485 לניהול איכות ו-IEC 60601-1 לבטיחות חשמלית ומכנית | ניקוי, עיקור, בטיחות חשמלית ומכנית, עקיבות רכיבים |
ציוד חשמלי ותעשייתי | IEC 60204-1 לבטיחות חשמלית של מכונות ו-IEC 61010-1 לציוד מדידה ובקרה | מרחקי בידוד, חוזק מכני, טמפרטורת פעולה |
מוצרי צריכה | תקני הבטיחות לקטגוריה, כגון ת"י 900 למכשירי חשמל ביתיים | חומרים, קצוות חדים, אטימות, עמידות לנפילה |
מכונות ומתקנים תעשייתיים | ISO 12100 להערכת סיכונים ו-ISO 13849 למערכות בקרה בטיחותיות | מגני בטיחות, עצירת חירום, מומנט הידוק |
משרד הכלכלה מגדיר תקן כמסמך הכולל דרישות טכניות למוצר או כללים טכניים לתהליך עבודה, ומפעיל מנוע חיפוש לתקנים רשמיים שבתוקף בישראל. הסריקה מתחילה בראשית הפרויקט. כל תקן שמוצאים מסווג כמחייב או כוולונטרי, ומכל תקן מחייב נגזרות נקודות מדידה בתכן: מומנט הידוק, חוזק מכני, טמפרטורה, אטימות וסבילות גאומטריות.
הכלי שמחזיק את זה מסודר הוא מטריצת עקיבות פשוטה, שורה לכל דרישה: הדרישה הרגולטורית, הסעיף בשרטוט שנגזר ממנה, מפרט החומר, בדיקת האימות ותיק הייצור.
כשכל דרישה מחוברת לסעיף ולבדיקה, אין מקום לוויכוח אם היא "מכוסה". המטריצה נבדקת בכל סקירת תכן, ודרישה בלי שורה היא דרישה שנפלה. במכשור רפואי זה ההבדל בין מוצר שאפשר להוכיח לבין מוצר שמקווים שיעבור.
כלל אצבע: דרישה רגולטורית בלי סעיף בשרטוט ובלי בדיקת אימות היא דרישה שלא קיימת, גם אם מישהו כתב אותה במסמך.
אין תקן אחד שפותר את הכול, ובפינה שבה לא ברור אם תקן חל על המוצר זה הרגע להביא יועץ רגולציה, לפני שהתכן מוקפא. שעת ייעוץ מול שבוע של שינוי תבנית היא אחת ההחלטות הכלכליות הקלות בפרויקט.
בחירת חומר ותהליך ייצור לפי כמות
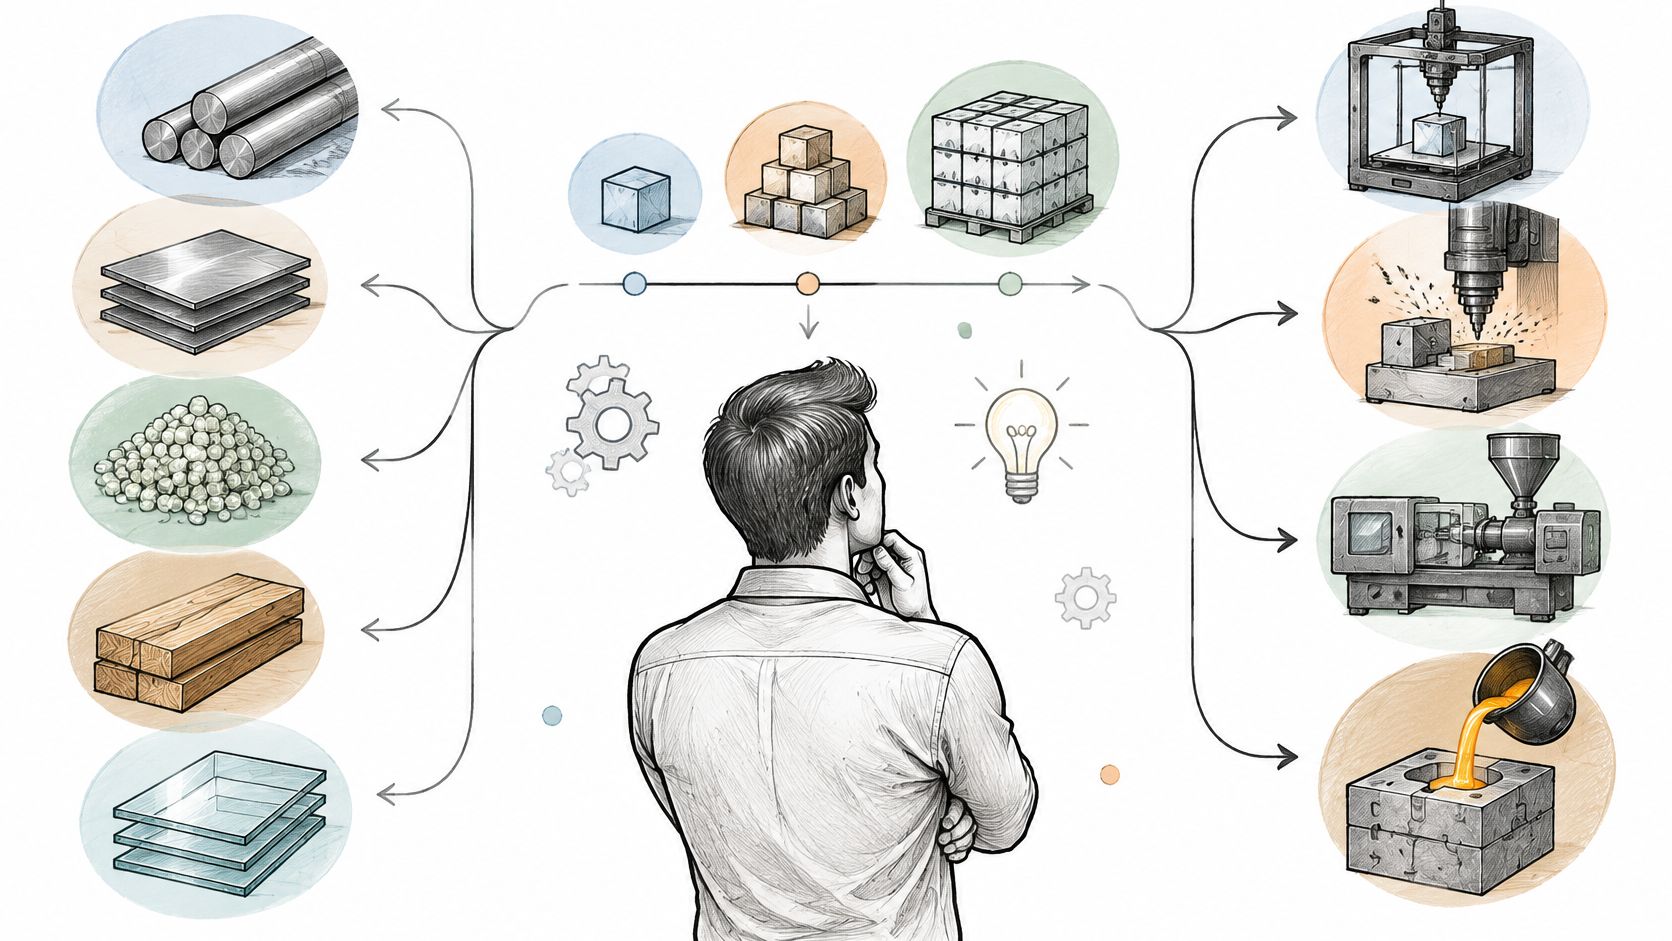
השאלה הראשונה בכל פרויקט אינה איזה חומר, ואינה איזה תהליך. היא שאלה אחת פשוטה: כמה יחידות באמת צריך לייצר, בשנה הראשונה ובשנה השלישית.
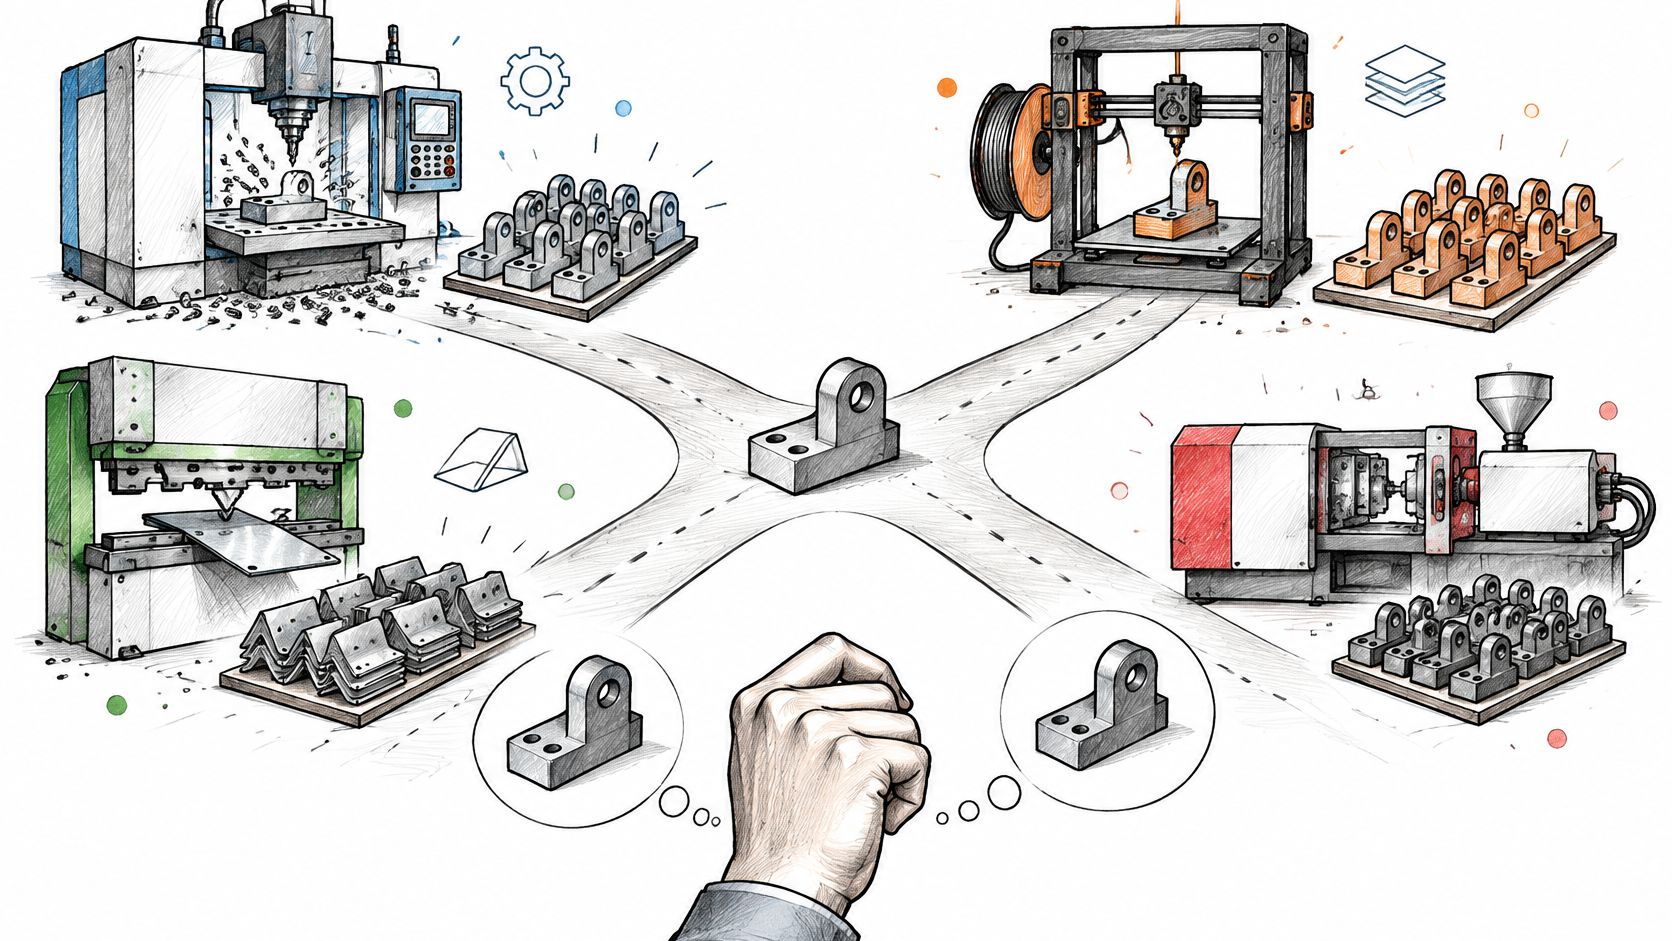
הבחירה בתהליך נגזרת מהכמות, לא ממה שהמהנדס מכיר ולא ממה שנוח לשרטט. אותו חלק בדיוק יכול להיות זול בעיבוד שבבי, סביר בהדפסה תלת-ממדית ויקר מאוד בהזרקה, או בדיוק ההפך, תלוי אם הכמות היא 30 או 30,000.
תהליך | כמות מתאימה | מה מעלה את העלות |
|---|---|---|
עיבוד שבבי CNC | יחידה בודדת עד כמה אלפים | זמן עבודה לכל חלק והתקנה |
הדפסה תלת-ממדית | 1 עד 100 יחידות | עלות לחלק גבוהה בכמויות |
כיפוף פח | עשרות עד אלפי יחידות | מתקני כיפוף ופיקסטורות |
הזרקת פלסטיק | מאלף יחידות ומעלה | תבנית יקרה שמתחלקת על הכמות |
הטווחים האלה הם ערכים מקובלים, לא חוקים. הם משתנים בין ספק לספק, בין מכונה למכונה, ובין גיאומטריה לגיאומטרי. הדבר היחיד שבאמת קובע הוא הצעה בכתב. אם אתה מתלבט בין שני תהליכים, בקש הצעה משני ספקים על אותה גיאומטריה, ותן למספרים להכריע.
בחירת חומר היא שיחה אחרת, שגם בה הכמות נכנסת פנימה. עומס, טמפרטורה, קורוזיה, משקל ועלות, בסדר הזה. חלק בגודל כף יד שמיוצר 300 פעמים בשנה לא מצדיק תבנית הזרקה, גם אם פלסטיק הוא החומר הנכון. מיליון יחידות מצדיקות את התבנית עוד לפני שסופרים את החיסכון בזמן ההרכבה.
הטעות שאני פוגש הכי הרבה היא סבילות הדוקה מדי. סבילות הדוקה עולה כסף: זמן עיבוד ארוך יותר, יותר פעולות, שיעור פסילות גבוה יותר, בדיקה יקרה יותר. אם התפקוד לא דורש את הדיוק הזה, אתה משלם עליו בכל יחידה, לתמיד. מספיק לסמן נכון את הסבילות במקום שבו היא באמת נדרשת, ולתת לשאר החלק להיות סלחני.
בפועל: סבילות של מאיות המילימטר על מידה שאיש לא מודד היא לא קפדנות. היא הוצאה קבועה.
שלוש שאלות לפני שבוחרים תהליך וחומר: מה הכמות בשנה הראשונה, מה הכמות בשנה השלישית, ומה קורה לתבנית אם התכן משתנה בעוד חצי שנה. למי שעובד בתעשיית המתכת בישראל, יש ערך גם להכיר את תהליכי ייצור המתכת הזמינים מקומית, כי בסוף הכל מתורגם לספק, למכונה ולזמן אספקה.
כך מתכננים לייצור לפני שהתכן ננעל
כל פעולה ידנית חוזרת אלפי פעמים לאורך חיי המוצר. יישור, מדידה, התאמה, הברגה או בדיקה. אם היא נמשכת עוד עשרים שניות, היא הופכת לשעות עבודה ולעלות ממשית. אם היא דורשת מיומנות נדירה, היא הופכת גם לסיכון תפעולי.
הקנה מידה כאן לא קטן. לפי נתוני בנק ישראל המבוססים על נתוני הלשכה המרכזית לסטטיסטיקה, נרשמו בתעשייה בשנת 2024 כ־18.7 מיליון שעות עבודה שבועיות בפועל. כל שעה כזאת שייכת למישהו, ולכל אחת מהן יש מחיר.
זו הסיבה ש־DFM אינו שלב ביורוקרטי בסוף התכן. הוא הדרך לחסוך תנועות, טעויות וזמן בכל יחידה שיוצאת מהמפעל:
פחות חלקים. כל ברג ומחבר שנחסך הוא הרכבה אחת פחות שיכולה להשתבש, הזמנה אחת פחות ופריט אחד פחות במלאי. במקרים רבים שני חלקים אפשר להחליף בחלק אחד שעושה את אותה עבודה.
כיוון הרכבה אחד. אם החלק נכנס מלמעלה בלבד, העובד לא צריך לסובב אותו, לא צריך לתפוס אותו בשתי ידיים ולא יכול להרכיב אותו הפוך.
מחברים נגישים. גישה לבורג עם מפתח אלן רגיל היא לא פריבילגיה. בורג שדורש מברג מיוחד או זווית יד לא נוחה מוסיף דקות לכל יחידה.
מנגנון שמונע טעות. צורה לא סימטרית, פין מפתח או שקע שמתאים רק לצד אחד. פוקה-יוקה הוא כלי תכן לכל דבר, לא סיסמה.
דטומים ברורים לפי GD&T, וסבילות הדוקה רק היכן שהתפקוד דורש אותן. דטום ברור עוזר גם למי שמודד בקו הייצור, לא רק למי שכתב את השרטוט.
הרקע הכלכלי מחייב את זה. לפי נתוני הלשכה המרכזית לסטטיסטיקה, הייצור התעשייתי בישראל ירד ב־0.5% במהלך ינואר עד דצמבר 2024, ולכן שיפור יעילות, הפחתת פסילות וקיצור זמני מעבר מפיתוח לייצור הם מנופים חשובים במיוחד בסביבה המקומית. תכן שאינו מותאם ליכולות של הספקים, לציוד העיבוד ולבקרת האיכות בישראל עלול לייקר את המוצר גם אם הוא תקין לגמרי על הנייר.
לפני שמקפיאים את התכן, שווה לבצע ביקורת DFM עם יצרן מקומי. הוא יודע בדיוק מה הציוד שלו עושה טוב, ואיפה תיווצר התקלה. מי שרוצה להעמיק לפני השיחה הזאת יכול לקרוא על עקרונות DFM בתכנון מוצר.
חמש שאלות לכל חלק לפני הקפאה: האם אפשר לייצר אותו בתהליך שבחרנו, מי יודע למדוד אותו, האם ההרכבה חד-כיוונית, האם יש סיכוי שהעובד ירכיב אותו הפוך, והאם הסבילות הזאת נדרשת באמת.
תחזוקה ונגישות כחלק מהתכן ולא תוספת בסוף
מכשיר הגיע לשטח אחרי שעבד מצוין במעבדה. ואז הגיע הרגע שבו צריך להחליף מסנן, והתברר שזה דורש פירוק שלושה כיסויים, ניתוק צינור ואדם עם ידיים קטנות. המכשיר היה מושבת שבועיים, לא בגלל תקלה, אלא בגלל תכן.
נגישות היא לא תכונה של מערך השירות. היא שאלה מכנית עם תשובה במספר דקות: כמה זמן לוקח לפתוח את הכיסוי, אילו כלים נדרשים, והאם אפשר להחליף את החלק הבלוי בלי לפרק את כל השאר. מכשיר רפואי צריך להיות ניתן לניקוי, לפתיחה ולסגירה בלי לפגוע בכיול, ולתחזוקה מהירה.
ניקוי ועיקור מוסיפים שכבה נוספת לאותן החלטות. חומרים שחייבים לעמוד בחומרי ניקוי, פינות סגורות שמקשות על ניקוי, ופתחים שלא מאפשרים חדירת נוזלים. כל אלה נקבעים בשרטוט, לא בהוראות השימוש.
המחסור בציוד הוא לא רעיון מופשט. בדוח ביקורת שפורסם ב־2024 קבע מבקר המדינה כי מאז הביקורת הקודמת ב־2014 נוספו בישראל 35 מכשירי MRI, 27 מכשירי CT ו־11 מכשירי PET-CT, אך הכמויות עדיין אינן מספיקות כדי לענות על המחסור והביקוש הקיימים. כל דקה שבה ציוד מושבת יכולה לדחות בדיקה או טיפול.
מה שקריטי: אב-טיפוס שעובד במעבדה אינו אב-טיפוס מוכן לשטח. ההבדל ביניהם הוא לא ביצועים, הוא זמן השבתה.
לכן תכן מכני במכשור נמדד לא רק בשאלה אם המוצר עובד, אלא בכמה זמן הוא נשאר זמין, כמה קל לתחזק אותו, ומה קורה כשהמציאות לא מתנהגת כמו המעבדה. שלוש שאלות לפני הקפאה: כמה דקות לוקחת החלפה של החלק המתכלה, האם אפשר להגיע אליו בלי לפרק משהו אחר, והאם הפתיחה והסגירה משנות כיול.
ממעבר מאב-טיפוס לסדרה קצרה
תבנית שהוזמנה לפני שהתהליך יציב הופכת לפסל מתכת יקר במחסן של הספק. הרגע הנכון להשקיע בכלי קבוע מגיע רק אחרי שסדרת ניסיון קטנה הוכיחה שהתהליך חוזר על עצמו, והדרך לשם עוברת בשישה צעדים:
לסמן מה נבדק ומה לא. אב-טיפוס מאמת בדרך כלל תפקוד, לא תהליך. הפער בין השניים הוא הסיכון הגדול ביותר במעבר.
להריץ 20 עד 50 יחידות דרך התהליך המתוכנן. לא דרך שיטה זמנית שהמהנדס הרכיב בעצמו, כי היא לא מייצגת את קו הייצור.
למדוד מאפיינים קריטיים ולחשב Cp/Cpk. מדידה בלי יכולת תהליכית היא רק רשימת מספרים. השאלה היא אם הפיזור נכנס בתוך הסבילות, לא רק אם יחידה אחת עברה.
לתעד את מקור השונות. ספק חומר, כיול, סדר הרכבה או עובד אחר. מי שלא יודע מאיפה באה השונות לא יודע מה לקבע.
לקבע תבנית או כלי רק אחרי שהמדידות יציבות. קיבוע מוקדם מדי הוא הדרך היקרה ביותר לגלות בעיה.
לשמור תיעוד גרסאות. מי ששינה מה, מתי ולמה. בלי זה, כל דיון חוזר מתחיל מחדש.
המעבר הזה צריך להיות מהיר. מוצר נועד לעבור מתכן לבנייה חוזרת, וכל החלטה מכנית בשלב האפיון נמדדת בשאלה אם היא מקלה או מכבידה על הייצור בהיקף. עובי דופן, בחירת חומר, סבילות, נגישות לכלי עבודה וסדר הרכבה קובעים אם אפשר לייצר את אותו חלק באותה איכות אצל יותר מספק אחד, במחיר שנשאר יציב. חלק שמהנדס מיומן מרכיב במעבדה הוא רק נקודת פתיחה. ההוכחה האמיתית מגיעה כשהתהליך עצמו, עם העובדים והכלים של הקו, מחזיר את אותה תוצאה.
יש מקרה קצה שחשוב לומר בקול. מוצר שהכמות שלו לא תגיע לעולם לסדרה מלאה, בגלל שוק נישתי או מחזור חיים קצר. במקרה כזה אפשר לוותר על חלק מהצעדים ולהישאר עם תהליך גמיש בלי תבנית. תבנית היא הימור על כך שהתכן לא ישתנה, ולפעמים ההימור הזה לא משתלם. מהנדס טוב יודע גם לומר מתי לא כדאי.
לפני המעבר, שאלה אחת: מה יקרה לתכן אם נגלה ליקוי ביחידה החמישים. אם התשובה היא "נתחיל מהתחלה", עוד לא הגיע הזמן לקבע כלום.
הצעד הבא הוא עמוד אחד של דרישות
כמעט כל יזם שואל את אותה שאלה לפני שהוא כותב שורה אחת של תכן: לשכור צוות פנימי, לקחת מתכנן חיצוני, או לעבוד עם שותף שמלווה את המוצר מאב-טיפוס ועד ייצור?
שלוש שאלות יכריעו. האם יש בצוות מישהו שמכיר תהליכי ייצור ולא רק CAD. האם הכמות הצפויה ידועה לפחות לשנה הראשונה. והאם נדרשים תיעוד ובקרת איכות כבר מהשלב הראשון. אם התשובה לשתיים מהן היא לא, שותף מנוסה הוא לא מותרות.
זה לא רק עניין של נוחות. לפי נתוני הלשכה המרכזית לסטטיסטיקה, ברבעון השני של 2024 נרשמו בישראל בממוצע 11,300 משרות פנויות בחודש עבור הנדסאים, טכנאים ובעלי מקצועות נלווים, לעומת 10,000 ברבעון הראשון. יחס ההיצע לביקוש בקבוצת העובדים המיומנים ירד מ־1.2 ל־1.0. תכן שמסתמך על אדם אחד שמכיר בעל פה את כל החריגים הוא תכן שברירי, לא משנה כמה הוא מוצלח.
הבדיקה שלי: אם התכן לא ברור למי שלא השתתף בדיונים, הוא עוד לא גמור.
חברת רותל הנדסת מוצר בע"מ פועלת בתחום שמאחד אפיון מוצר, תכן מכאני, בניית דגמים, סדרות קצרות וייצור סדרתי, וזו אפשרות אחת למי שאין לו צוות פנימי מלא. בין אם הולכים לשותף ובין אם לא, המשימה למחר בבוקר זהה: עמוד אחד של דרישות. שימוש המיועד, טווח העומסים, טמפרטורת העבודה, הכמות ליעד, התקנים המזוהים ועלות היעד ליחידה.
עמוד אחד. בלבד.
בלי העמוד הזה, כל הצעת מחיר שתקבל היא ניחוש מנומס, וכל החלטה על תבנית היא הימור. עם העמוד הזה, אפשר להתחיל לאפיין מוצר כמו שצריך בלי לחזור אחורה.
פיתוח מוצר מכני הוא שרשרת של החלטות קטנות, וכל אחת מהן נקבעת הרבה לפני שהמחיר נראה על השולחן. רותל הנדסת מוצר בע"מ מלווה את השרשרת הזאת מתחילתה: אפיון, תכן מכני ואלקטרוני, בניית דגמים, סדרות קצרות, תכנון תבניות וייצור סדרתי, עם דגש על DFM, איכות ועלות. אם יש לך מוצר שעובד במעבדה ואתה רוצה שהוא יעבוד גם בקו הייצור, אפשר להתחיל אצל רותל הנדסת מוצר בע"מ עם אותו עמוד דרישות אחד.