
כרסום CNC: מדריך מלא לתהליך, לחומרים ולדיוק

השרטוט פתוח על המסך, ההרכבה כמעט מוכנה, ונשאר רק להזמין את חלק המתכת שיחבר הכול. הוא נראה פשוט. ואז מגיעות השאלות: איזה אלומיניום, אילו מידות קריטיות, איך מודדים את הקדח, והאם הגימור כלול במחיר? ברגע הזה מתברר שחלק שאפשר לצייר הוא לא בהכרח חלק שקל לייצר.
כרסום CNC מתחיל בהחלטות שמקבלים לפני שהכלי נוגע בחומר. השרטוט, חומר הגלם והסבילות קובעים איך יעבדו את החלק, איך יבדקו אותו וכמה עבודה תידרש. המכונה מבצעת את התוכנית. האחריות להגדיר תוכנית נכונה נשארת אצל האנשים.
מה זה כרסום CNC ולמה הוא עדיין חשוב
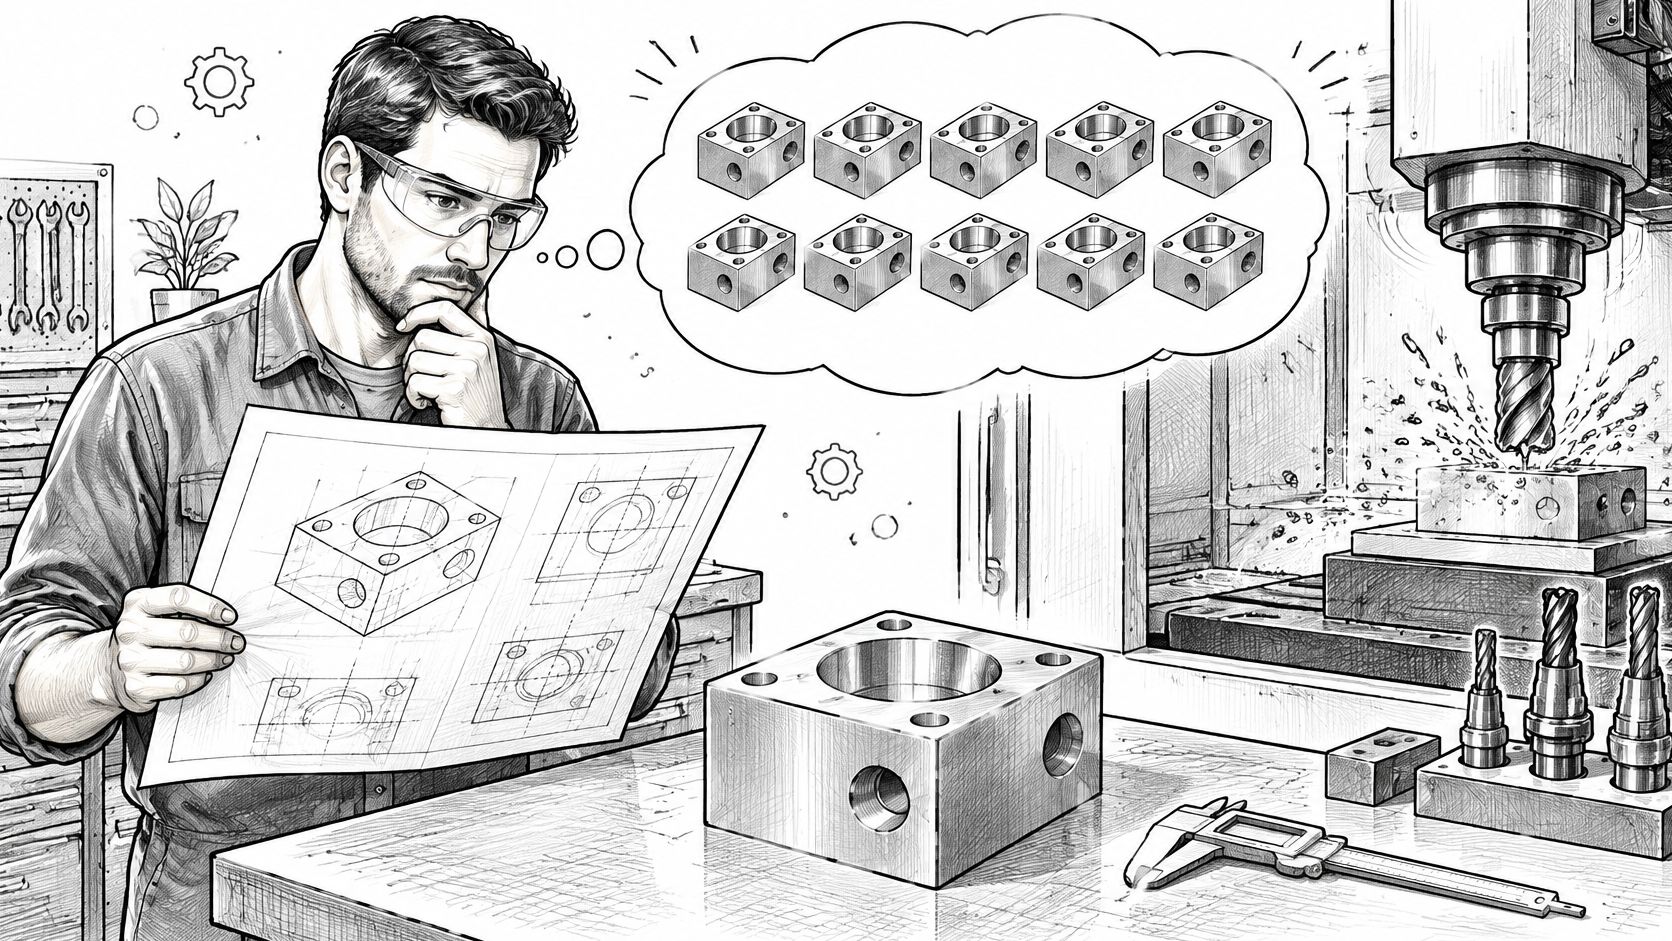
נניח שמהנדס מחזיק שרטוט של בלוק אלומיניום וצריך עשרה חלקים זהים עד יום חמישי. בבלוק יש כיס, קדחים ומדרגה שעליה יישב חיישן. מבחינתו, המשימה היא לקבל חלק שמתאים להרכבה. מבחינת מי שמייצר אותו, צריך להחליט מאיזה גוש להתחיל, איפה לאחוז אותו ובאיזה סדר להסיר חומר.
בכרסום CNC, כלי חיתוך מסתובב מסיר חומר מחלק שמוחזק במכונה. מערכת ממוחשבת מזיזה את הכלי, את החלק או את שניהם לפי הוראות שהוכנו מראש. החומר יורד במעברים מתוכננים עד שנשארת הצורה הרצויה, כולל משטחים, כיסים, חריצים וקדחים.
המחשב חוזר על הוראות, לא מפעיל שיקול דעת
בכרסום ידני, המפעיל שולט בתנועות המכונה במהלך העבודה. בכרסום ממוחשב, התוכנית מגדירה את המסלול ואת תנאי החיתוך, והמפעיל אחראי להכנה, להפעלה ולבקרה. היתרון הוא היכולת לחזור על תהליך מתועד בלי לבנות אותו מחדש לכל חלק.
אבל חזרה אינה הבטחה לנכונות. אם נקודת המוצא שגויה, המכונה יכולה לייצר בעקביות חלקים שאינם מתאימים. אם הכלי נשחק או שהחלק זז באחיזה, אותה תוכנית כבר לא תיתן אותה תוצאה.
כלל עבודה: אוטומציה משחזרת את מה שהגדרתם. היא לא מתקנת הגדרה חסרה.
תשתית ייצור, לא רק שירות של סדנה
בנתוני הלשכה המרכזית לסטטיסטיקה לשנת 2016, תחום העיבוד השבבי מופיע כחלק מענפי הייצור בישראל, עם 525 מפעלים או יחידות פעילות ו־12.4 אלף משרות שכיר. אלה אינם נתונים על מספר מכונות הכרסום. זהו סיווג תעשייתי רחב יותר, שממחיש את מקומו של התחום בתשתית הייצור המקומית.
עבור חברת מוצר, לתשתית הזאת יש משמעות מעשית. אב־טיפוס, תבנית, מבלט או רכיב מכני אינם נוצרים מקובץ בלבד. צריך אנשים שיודעים לבחור תהליך, להכין כלים, להחזיק את החלק ולבדוק שהתקבל מה שתוכנן.
גם כשאפשר להדפיס דגם או להרכיב מוצר מרכיבים מוכנים, לפעמים צריך חלק מחומר מוגדר, עם משטח חיבור מדויק או התנהגות מכנית שניתן לבדוק. כאן הכרסום נשאר כלי שימושי. אבל על מה באמת תלוי חלק טוב, על המכונה, על התוכנית, על החומר או על ההגדרה?
איך מכונת כרסום מסירה חומר ולמה מספר הצירים חשוב
בתוך המכונה יש ציר ראשי שמחזיק את כלי החיתוך ומסובב אותו. השולחן או ראש המכונה נעים בכיוונים מוגדרים, והבקרה מתרגמת קובץ הוראות לתנועות. בדרך כלל מכינים את מסלולי הכלי בתוכנת CAM, תוכנה לתכנון הייצור, ואז מפיקים קובץ שמתאים לבקר המכונה.
אפשר לחשוב על התנועות כמו על הגעה לפריט בארון: ימינה ושמאלה, קדימה ואחורה, למעלה ולמטה. אלה הצירים הליניאריים X, Y ו־Z. ציר סיבובי מאפשר גם להפנות את החלק או את הכלי לזווית אחרת, במקום להסתפק בתנועה בקווים ישרים.
סוגי מכונות כרסום לפי מספר הצירים
סוג מכונה | צירים | מתאים במיוחד ל | פחות מתאים ל |
|---|---|---|---|
כרסום 3 צירים | X, Y, Z | חלקים שטוחים ומבנים פשוטים | משטחים בזוויות רבות |
כרסום 4 צירים | שלושה צירים וציר סיבוב אחד | חריצים וחלקים סימטריים סביב ציר | משטחים בזוויות שאינן על ציר אחד |
כרסום 5 צירים | שלושה צירים ושני צירי סיבוב | תבניות, חלקים אורגניים והתקנה אחת לכמה פנים | חלקים פשוטים, כי עלות השעה גבוהה |
ההבדל החשוב אינו רק מספר התנועות שהמכונה יודעת לבצע. הוא כמה משטחי עיבוד אפשר להגיע אליהם בלי לשחרר את החלק. בכל שחרור ואחיזה מחדש צריך לשחזר את המיקום, לוודא יישור ולשמור על הקשר בין המשטחים.
נניח שסוגר דורש חורים בחמש פאות. בתהליך פשוט במכונת שלושה צירים עשויים להציב כל פאה כלפי מעלה בנפרד. במכונת חמישה צירים אפשר לעיתים להגיע לפאות האלה באחיזה אחת, כל עוד המתקן אינו מסתיר אותן ויש מרווח לכלי ולמחזיק שלו.
זו אינה הבטחה שכל חלק יושלם בהתקנה אחת. תחתית שהמתקן אוחז בה עדיין עלולה לדרוש פעולה נוספת. מספר הצירים מרחיב את אפשרויות הגישה, אבל אינו מבטל את הצורך לתכנן אחיזה.
מה הכלי עושה בכל מעבר
בחיספוס מסירים את עיקר החומר ומשאירים תוספת לפעולת הגמר. בגימור עובדים כדי לקבל את המידה ואת פני השטח שנדרשו. ההפרדה מאפשרת לבחור כלי ותנאי חיתוך שמתאימים לכל משימה, במקום לנסות להשיג הכול באותו מעבר.
כרסום קצה משמש לחריצים, לכיסים ולדפנות. כרסום פנים מתאים לשטחים רחבים, ומקדחה משמשת ליצירת חורים, לעיתים לפני פעולת עיבוד נוספת. בחריטה, לעומת זאת, החלק מסתובב והכלי מתקדם ביחס אליו, ולכן היא מתאימה במיוחד לצורות סיבוביות.
מכונה מתקדמת אינה תמיד הבחירה הכלכלית. עבור לוחית שטוחה, תוספת צירים עלולה להוסיף הכנה ותכנות בלי לחסוך פעולה משמעותית. הבחירה צריכה להתחיל בשאלות מעשיות: כמה פאות דורשות עיבוד, כמה אחיזות מחדש נדרשות, ומה כמות הייצור?
אילו חומרים מתאימים לכרסום ומה כל אחד דורש
החומר קובע את הכלי, את תנאי החיתוך ואת אופן פינוי השבבים. לא בוחרים אותו רק לפי מחיר הגוש או לפי המראה של החלק המוגמר. צריך לבדוק איך הוא יתפקד במוצר ואיך יתנהג בזמן הייצור.
חומרים נפוצים בכרסום CNC
חומר | קלות עיבוד | שימושים טיפוסיים | על מה לשים לב |
|---|---|---|---|
אלומיניום | קל | בתי מכשירים, תושבות ורכיבים קלי משקל | השבבים נוטים להידבק לכלי |
פלדה פחמנית | בינוני | צירים ובסיסים | יציבה, מתאימה לחלקים מכניים רבים |
נירוסטה | קשה | רכיבי מכשור רפואי וחלקים בסביבה קורוזיבית | מתקשה תחת החיתוך, דורשת כלים חדים וקירור טוב |
פלסטיק טכני POM | קל | אבי־טיפוס וחלקים פונקציונליים | חום החיתוך יכול להמיס או לעוות |
פליז | קל מאוד | מחברים, שסתומים וחיבורים | שבבים קצרים ומשטחים נקיים |
טיטניום | קשה מאוד | תעופה ושתלים | מהירות נמוכה וקירור רב |
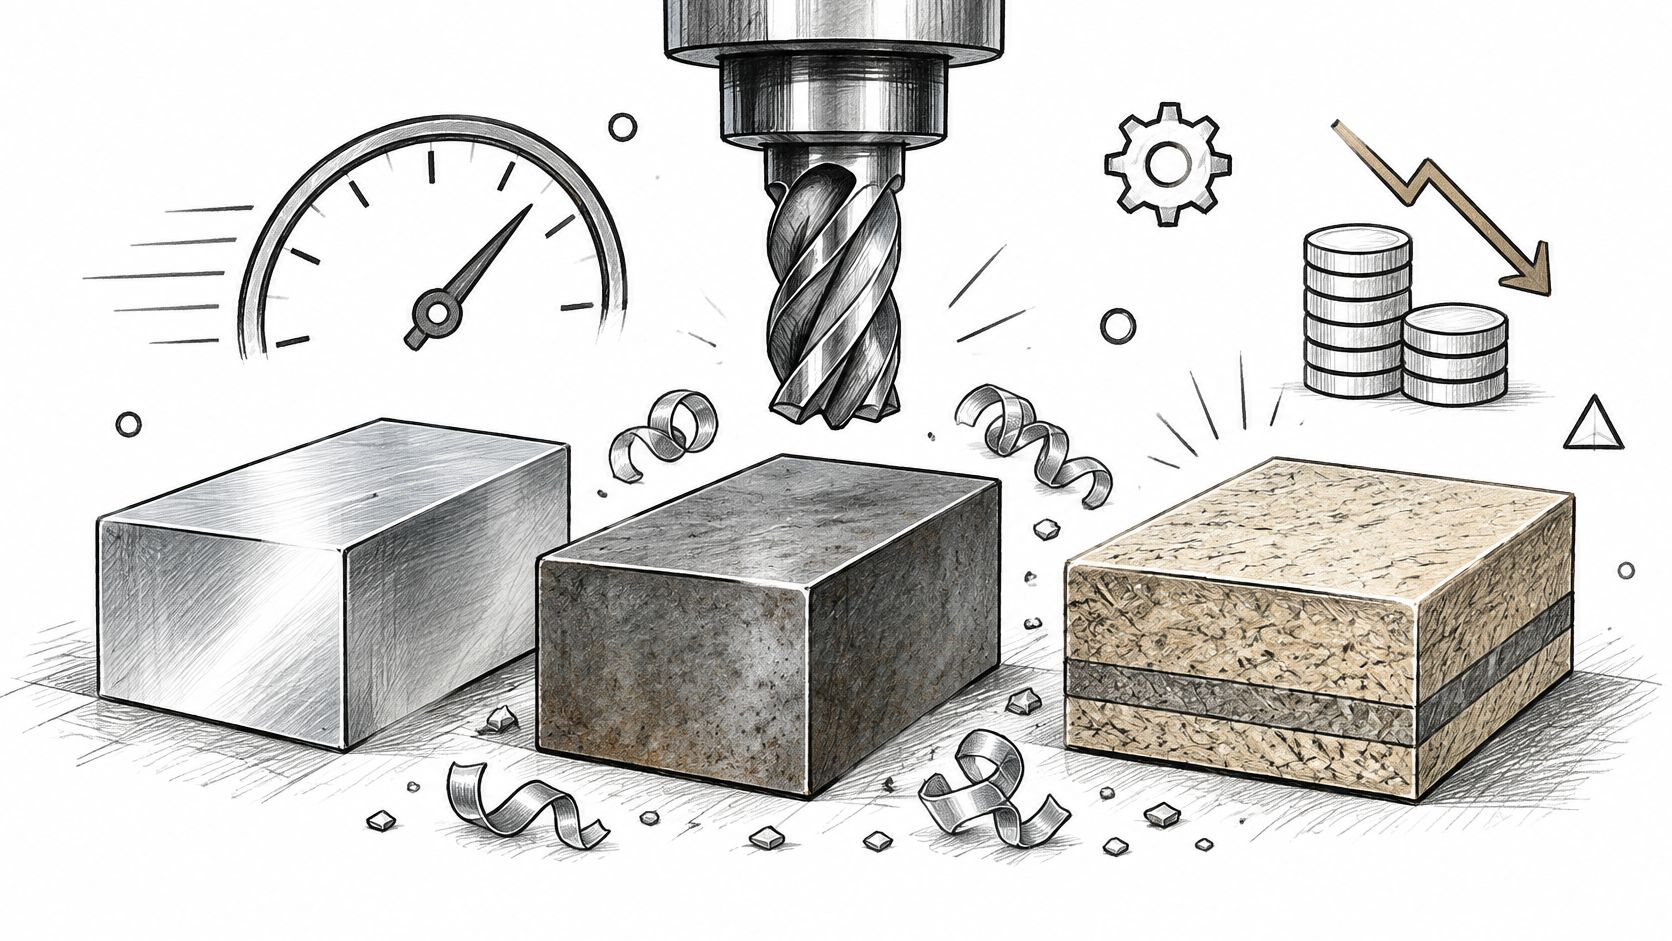
הדירוג בטבלה הוא נקודת התחלה, לא מתכון לעבודה. סגסוגת, מצב החומר, עובי הדופן וצורת החלק משנים את התנהגות החיתוך. גם חומר שקל לעבד יכול להפוך למשימה מורכבת כשמבקשים כיס עמוק ודופן דקה.
אותו שרטוט אינו אומר אותה עבודת ייצור
נניח שאותה תושבת מיוצרת פעם מאלומיניום ופעם מנירוסטה. אפשר לשמור על הגאומטריה, אבל לא נכון להעביר אוטומטית את אותה תוכנית עם אותם תנאי חיתוך. בנירוסטה יידרשו התאמות למהירות, לקצב ההתקדמות, לעומק החיתוך ולקירור.
באלומיניום הדגש הוא בין היתר על מניעת הידבקות ועל פינוי יעיל של שבבים. בנירוסטה צריך להימנע מחיכוך ממושך של כלי שאינו חותך כראוי, שעלול להקשות את האזור המעובד. ההבדל מתבטא בזמן העבודה, בשחיקת הכלים וביכולת לקבל פני שטח אחידים.
פלסטיק טכני דורש תשומת לב מסוג אחר. אחיזה חזקה עלולה לשנות את צורתו, וחום מקומי עלול לפגוע במידה לאחר שהחלק מתקרר. בפליז, השבבים הקצרים מקלים על הפינוי, אך עדיין צריך להתאים את הסגסוגת לתפקיד החלק ולסביבת השימוש.
להתחיל מהשימוש, לא מהחומר הזמין
במכשור רפואי משתמשים בין היתר בנירוסטה ובטיטניום, בהתאם לתפקוד ולסביבת המגע. שם צריך לבחון גם עמידות בקורוזיה, אפשרות ניקוי והתאמה לתהליך הטיפול במוצר. שם החומר לבדו אינו מוכיח התאמה רפואית.
בתעופה נפוצים אלומיניום וטיטניום כאשר המשקל והחוזק חשובים. בתבניות ובמבלטים משתמשים בפלדות שנבחרות לפי בלאי, קשיות ותנאי עבודה. באבי־טיפוס לחברות מוצר, אלומיניום ו־POM יכולים לאפשר בדיקת מבנה ותפקוד, בתנאי שהחומר מייצג את מה שבאמת רוצים ללמוד.
בחרו חומר בשלב התכנון, לא אחרי שהשרטוט הסתיים. ציינו סגסוגת ומצב חומר, ובדקו זמינות מקומית וצורת אספקה. מוט, פלטה וגוש מנוסר עשויים לדרוש הכנת חומר שונה, גם כשהחלק הסופי זהה.
מה באמת קובע את הדיוק של חלק מכורסם
מכונה מדויקת אינה מבטיחה חלק מדויק. היא מספקת יכולת, אבל התוצאה תלויה גם ביציבות שלה, באחיזת החלק, במצב הכלי ובטמפרטורה. די בכך שדופן תתכופף בזמן החיתוך ותחזור למקומה לאחר השחרור כדי לקבל חלק שנראה תקין במכונה ואינו עומד בדרישה על שולחן המדידה.
מסמך ההכשרה המקצועית הממשלתי בעיבוד שבבי מגדיר את דיוק העיבוד ביחס לסטייה המותרת ממידות השרטוט ומתאר עיבוד ברמת דיוק של אלפיות המילימטר. זו יכולת אפשרית בתהליך מתאים, לא הבטחה גורפת לכל חומר, צורה ומידה. כדי לבקש אותה צריך להגדיר מה נדרש ולהסכים כיצד מוכיחים שהתקבל.
רמות סבילות בכרסום CNC
רמת סבילות | מתי בוחרים בה | השפעה על העלות |
|---|---|---|
סבילות כללית | מידות לא פונקציונליות ומעטפות | נמוכה |
סבילות מוקפדת | מושבים לחיישנים והתאמות של חלקים נעים | בינונית |
סבילות דיוק | מיסבים, התאמות ציר ומידות פונקציונליות | גבוהה |
דיוק בתנאים מבוקרים | מכונות מכוילות וייצור בתנאי טמפרטורה קבועים | גבוהה מאוד |
הטבלה מתארת מדרג של דרישות, לא תקן מספרי אחיד. את הערך המותר צריך לבחור לפי תפקיד המידה. אין סבילות אחת שמתאימה אוטומטית לכל מעטפת, ואין דרישת דיוק אחת שמתאימה לכל מושב מיסב.
לדוגמה חישובית בלבד, שרטוט יכול להגדיר למידה סבילות של ±0.1 מ״מ או סבילות של ±0.01 מ״מ. אלה אינן המלצות ייצור כלליות: הראשונה עשויה להספיק למעטפת שאינה קובעת התאמה, ואילו השנייה מחייבת תשומת לב הדוקה יותר לתהליך ולמדידה. הבחירה צריכה לנבוע מההרכבה, לא מהרצון שהשרטוט ייראה מחמיר.
להבחין בין מידה חשובה למידה נוחה
מושב של חיישן עשוי לקבוע את מיקומו ביחס לרכיב נע. רוחב חיצוני של מכסה עשוי רק להשפיע על המרווח סביבו. כאשר מצמידים לשניהם דרישה הדוקה באותה מידה, משקיעים עבודה גם במקום שבו היא אינה משפרת את התפקוד.
בשלב התכנון המכני, כדאי לסמן במפורש את המידות שמשפיעות על חיבור, תנועה, אטימה או מיקום. עבור יתר המידות אפשר להגדיר סבילות כללית מתאימה. כך מי שמייצר יודע איפה נדרשת תשומת הלב העיקרית.
חלק טוב אינו החלק עם הסבילויות ההדוקות ביותר. הוא החלק שהדרישות שלו תואמות את העבודה שהוא צריך לעשות.
לכל מידה צריכה להיות סבילות, מפורשת או כללית, ולכל מאפיין קריטי צריך להגדיר ייחוס ושיטת מדידה מתאימים. גם טיב פני השטח דורש הגדרה במקומות שבהם הוא משפיע על התפקוד. משטח חלק אינו בהכרח ישר, וקדח בקוטר הנכון אינו בהכרח ממוקם נכון.
שיטת הבדיקה צריכה להיות מסוגלת להבחין בחריגה שמבקשים למנוע. מדידה לא מתאימה עלולה לתת תחושת ביטחון בלי להוכיח דבר. לכן השאלה החשובה אינה רק כמה מדויק אפשר לייצר, אלא איזו מידה בחלק שלכם באמת משנה, ואיזו רק נוחה לשרטוט?
מהשרטוט עד תוכנית העבודה במכונה
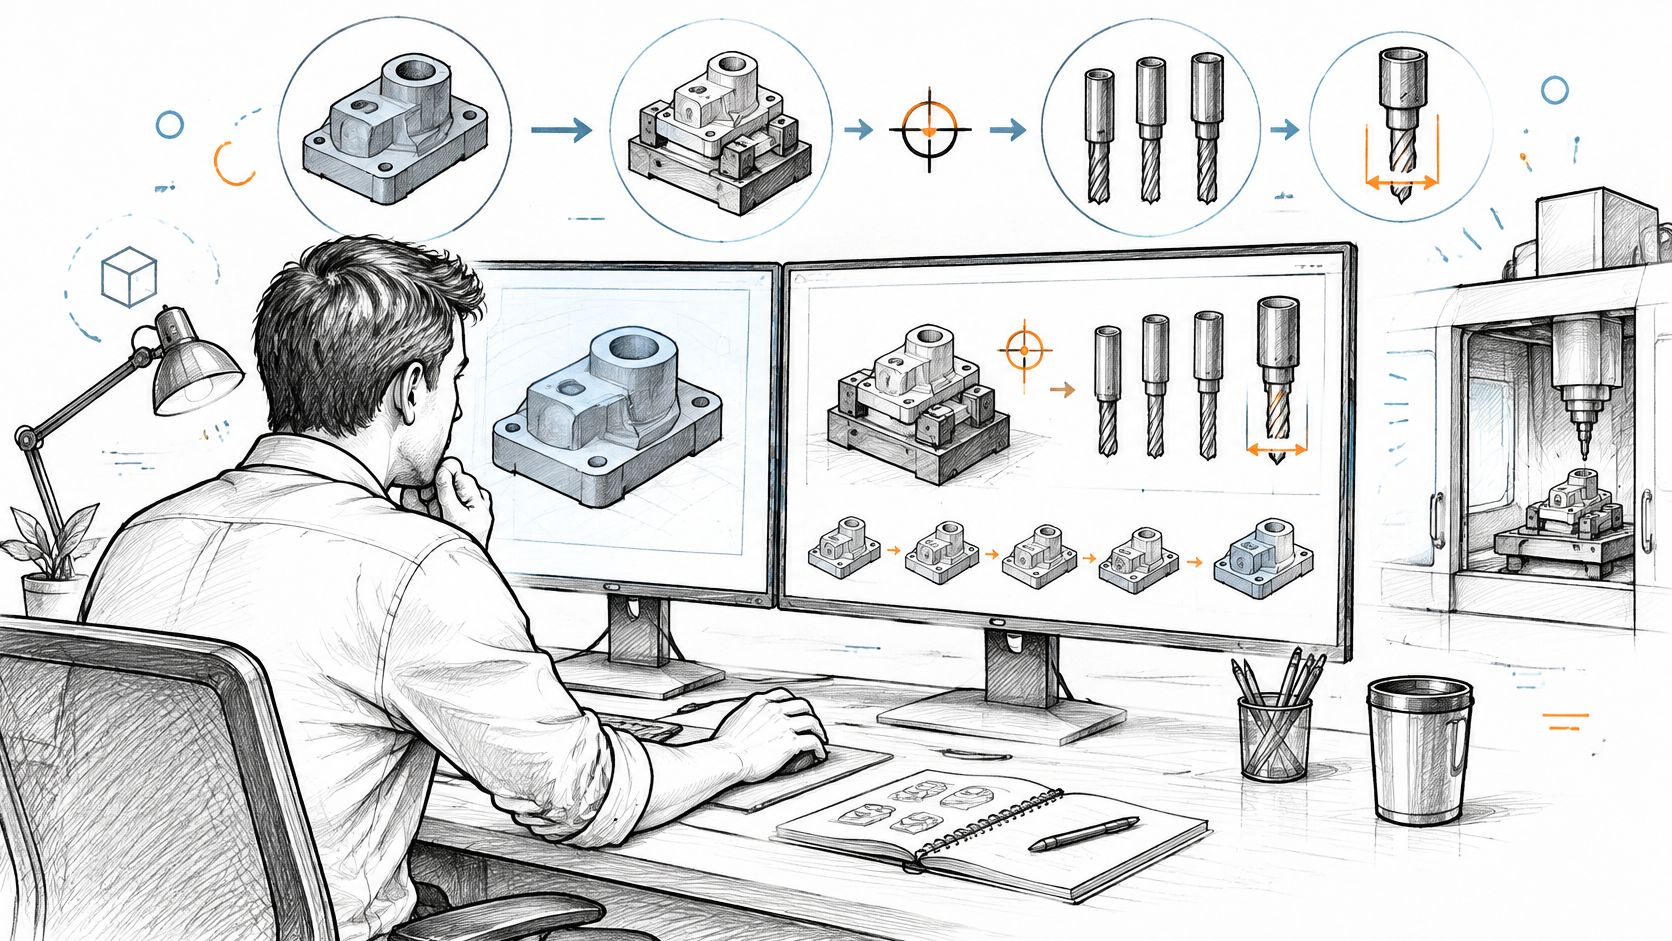
מודל תלת־ממדי מתאר צורה. הוא אינו מתאר תהליך ייצור. כדי להפוך אותו לחלק צריך לקבוע רצף פעולות שמפעיל יכול להבין, לבדוק ולבצע בלי לנחש. כאן נבחנת איכותה של ההכנה ההנדסית.
בבחינת משרד החינוך בעיבוד שבבי נדרשים לתכנן סדר פעולות, גאומטריה, דפינה, נקודת מוצא, סוג כלי וקוטרו, ומופיעה דוגמה לחלק עם עודף חומר בעובי 8 מ״מ בתחתיתו. הפרטים האלה חשובים מפני שהם קובעים מה אפשר לעבד בכל אחיזה ומה צריך להשאיר להמשך.
רצף עבודה שאפשר לבדוק לפני החיתוך
קבעו ייחוס ונקודת מוצא. בחרו מאילו משטחים או צירים נמדדות התכונות החשובות, וקשרו אליהם את מערכת המיקום במכונה. כדאי שהייחוס יהיה ניתן לשחזור גם בביקורת, ולא רק נוח להצבה הראשונית.
תכננו את הדפינה. דפינה היא אופן האחיזה והקיבוע של החלק בזמן העבודה. ודאו שהמתקן תומך באזורי החיתוך, אינו חוסם את הכלי ואינו מעוות דפנות דקות תחת לחץ.
הגדירו את עודף החומר. החליטו איזה חומר דרוש לאחיזה ואיזה יוסר בהמשך. עודף בתחתית מחייב לתכנן מתי משחררים את החלק, איך מחזיקים אותו מחדש ואיך מסיימים את המשטח שנותר.
בחרו כלי וקוטר. התאימו את הכלי לחומר, לעומק ולגישה הזמינה. כלי ארוך שמגיע לתחתית כיס אינו בהכרח קשיח מספיק כדי לעבד את הדופן בלי סטייה.
הפרידו חיספוס מגימור. תכננו את הסרת עיקר החומר לפני המעברים הסופיים, והשאירו תוספת מתאימה לגמר. בדקו גם שהמחזיק יכול לעבור לאורך המסלול בלי לפגוע בחלק או במתקן.
בדקו בטיחות והריצו בדיקה מקדימה. הנחיות משרד החינוך לבטיחות בסדנה דורשות לוודא שהמיגונים תקינים ושתנועת השולחן פנויה, ולהפסיק את פעולת המכונה לפני פינוי שבבים בכלי מתאים, תוך אזהרה מפני שבבים מסתלסלים ושימוש באוויר דחוס. בצעו הדמיית מסלול ובדיקה יבשה מבוקרת לפני החיתוך, בלי לעקוף אמצעי מיגון.
עבדו את החלק ונקו אותו לפני הבדיקה. מפרט ממשלתי לעיבוד שבבי דורש להרחיק לאחר השיבוב שבבים, גופים זרים ושאריות שעלולים לפגוע באורך חיי המוצר. הסירו גרדים לפי הדרישה ונקו גם כיסים והברגות, כדי ששארית חומר לא תשבש את המדידה.
מדדו את החלק הראשון ותעדו. בצעו ביקורת מלאה מול השרטוט לפני המשך הייצור, ורשמו תוצאות ותיקונים שאושרו. אם מייצרים דגם בחומר חלופי לצורך בדיקת מסלול, אל תתייחסו אליו כהוכחה להתנהגות חומר הייצור.
החלק הראשון הוא נקודת החלטה
הכנה טובה מאפשרת לגלות התנגשות, אחיזה חלשה או חוסר גישה לפני שנפגעים חומר וכלי. שרטוט הנדסי ברור משלים את התוכנית באמצעות דרישות שהמודל אינו מסביר לבדו, כמו הברגות, גימור וקריטריוני קבלה.
לא ממשיכים סדרה רק מפני שהחלק הראשון נראה יפה. בודקים גם את המידות, את היחסים בין המשטחים ואת ההתאמה להרכבה, כשזו חלק מתוכנית האימות. תיקון בשלב הזה משנה תהליך אחד; תיקון מאוחר עלול לחייב טיפול בכל החלקים שכבר יוצרו.
כמה עולה חלק מכורסם ומה מזיז את המחיר
מחיר לשעת מכונה הוא נתון שימושי, אבל הוא לא מחיר החלק. הצעה זולה לשעה עלולה להסתיים בחשבון גבוה יותר אם נדרשים יותר כיוונים, מתקנים, בדיקות או עיבוד חוזר. ההשוואה הנכונה היא עלות לחלק תקין ומוכן לשימוש.
גם חומר הגלם אינו רכיב קבוע במחיר. מדדי מחירי היצרן והסחר של הלמ״ס עוקבים אחר שינויים במחירי תפוקת התעשייה והסחר, ולכן אין בסיס להניח שהצעה ישנה תישאר תקפה בלי בדיקה. זמינות חומר בארץ, צורת האספקה, הגימור ומועד המסירה משפיעים על התמחור בפועל.
להפריד הכנה מייצור חוזר
תכנות, הכנת מתקן ואישור חלק ראשון הם רכיבי הכנה. חומר, זמן מכונה, גימור ואריזה חוזרים עם הייצור. גם בהזמנה חוזרת ייתכנו עלויות כיוון וביקורת לפתיחת אצווה, ולכן לא נכון להניח שכל ההכנה נעלמת.
כך יכול להיראות פירוק עלות לאב־טיפוס בודד, בלי להמציא מחירון. טווחי אי־הוודאות כאן איכותיים, מהגדרה סגורה ועד רכיב שעדיין דורש בירור.
רכיב | אופי העלות | טווח אי־ודאות לתמחור |
|---|---|---|
תכנות CAM | חד־פעמית לגרסה | נמוך עד בינוני, לאחר בדיקת הקובץ |
תכנון והכנת מתקן | חד־פעמית לתהליך | בינוני עד גבוה, עד אישור הדפינה |
ביקורת ואישור חלק ראשון | הכנה ואימות ראשוני | נמוך עד בינוני, לפי היקף הדוח |
חומר גלם | חוזרת | נמוך לאחר אישור מלאי, גבוה לפניו |
כיוון מכונה | חוזרת בכל פתיחת עבודה | נמוך עד בינוני, לפי המתקן |
זמן עיבוד | חוזרת לכל חלק | בינוני עד לאימות מסלול החיתוך |
גימור | חוזרת | נמוך עד בינוני, לאחר הגדרת הטיפול |
ביקורת שוטפת | חוזרת | נמוך לאחר אישור תוכנית הבדיקה |
אריזה | חוזרת | נמוך באריזה רגילה, גבוה יותר באריזה ייעודית |
משלוח | חוזרת להזמנה | נמוך לאחר הגדרת יעד ושיטת מסירה |
באב־טיפוס, חלק בודד נושא את עלויות ההכנה. בסדרה קצרה מחלקים אותן בין החלקים, ובייצור חוזר אפשר להשתמש בתוכנית ובמתקן שכבר אושרו, כל עוד הגרסה והתהליך לא השתנו. לכן רצוי לבקש תמחור נפרד לכל תרחיש.
בקשת הצעת מחיר שאפשר לעבוד איתה
קבצים וגרסה: מודל ושרטוט מלא, עם המידות הפונקציונליות והסבילויות מסומנות.
חומר ותיעוד: סגסוגת, מצב חומר ודרישת תעודה.
כמויות: כמות לאב־טיפוס, לסדרה קצרה ולהזמנות חוזרות.
גמר ואספקה: גימור, אריזה, יעד ומועד מסירה נדרש.
גבולות ההצעה: פירוט מה כלול ומה נשאר מחוץ למחיר.
בבחינת ייצור מתכת, כדאי להשוות גם חלופות תכן: פתח רחב יותר לכלי, גישה נוחה לאחיזה או איחוד פעולות. אין מחירון אחד שמתאים לכל חלק. לפעמים ההחלטה המשתלמת אינה לבחור מכונה זולה יותר, אלא לשנות פרט שמחייב מלכתחילה עבודה מיותרת.
מה לבדוק לפני הזמנת חלק ואיך לבחור ספק במכשור רפואי
האם חלק מדויק מספיק אם אין הוכחה שאפשר לנקות אותו, למדוד אותו ולשחזר את הייצור שלו? במכשור רפואי, זו אינה שאלה צדדית. חלק יכול לעבור ביקורת מידות ועדיין להגיע עם שאריות בתעלה פנימית, בלי זיהוי חומר או עם תיעוד שאינו מאפשר לדעת לפי איזו גרסה יוצר.
דיוק נומינלי מתאר דרישה. אימות בודק אם התהליך מקיים אותה באופן שניתן להוכיח. תוצאה תקינה של חלק בודד אינה מוכיחה שהתהליך יציב או שכל שינוי נשלט. צריך להגדיר מראש מה נבדק, כיצד מתעדים חריגה ומה נדרש לפני שמאשרים המשך ייצור.
התיעוד הוא חלק מההזמנה
במסמכי הייצור צריך לזהות מאפיינים קריטיים לבטיחות, חומר ותעודות חומר, שיטת ניקוי ודרישות למניעת זיהום. יש להוסיף דוח מדידות, עקיבות אצווה, בקרת שינוי והוראות הרכבה בהתאם לצורך. לא כל חלק דורש אותה חבילת מסמכים, אבל אין להשאיר את ההחלטה לרגע המשלוח.
רישום חברת גבי כרסום במדריך התעשייה מציג שילוב של עיבוד לתחום הרפואי עם ISO 13485, בקרת איכות והרכבות. התקן רלוונטי כאשר מערכת האיכות ותפקיד הספק בשרשרת הייצור מחייבים זאת. תעודה לבדה אינה מחליפה בדיקה של היקף ההסמכה ושל התהליך שיבוצע בפועל.
כדאי לברר את דרישות האיכות כבר באב־הטיפוס. אם מתכננים לעבור לייצור מתועד, עדיף לבנות מראש זיהוי גרסאות וחומר במקום לנסות לשחזר אותם לאחר הבדיקות. עם זאת, אין טעם להעמיס על דגם לבדיקת צורה דרישות שאינן משרתות את מטרת הניסוי.
מה צריך לקבל מתהליך מסודר
בדיקת תכן לייצור לפני החיתוך צריכה לזהות אזורים שקשה לנקות או לבדוק, ולא רק אזורים שקשה לעבד. דוח חלק ראשון צריך לקשור את התוצאות לשרטוט העדכני. רישום האצווה צריך לאפשר לחבר בין החלק, חומר הגלם והמסמכים הרלוונטיים.
מבחן שימושי: האם אדם שלא השתתף בייצור יוכל להבין מהמסמכים מה יוצר, ממה, לפי איזו גרסה ואיך אושר?
אנחנו ברותל הנדסת מוצר בע"מ מחברים אפיון, עיצוב תעשייתי, תכן מכני ואלקטרוני עם בניית דגמים, אבי־טיפוס והרכבות בודדות או קטנות, סדרות קצרות, כלים ותבניות, ייצור סדרתי והרכבות למוצרים מותאמי־לקוח. לפני ההזמנה, איזו הוכחה תצטרכו כדי לדעת שהחלק לא רק מתאים היום, אלא ניתן לייצור חוזר באותה רמת אמינות?
רותל הנדסת מוצר בע"מ מציעה פיתוח וייצור שמחברים בין דרישות המוצר, התכן המכני, הדגמים וההרכבה. אם אתם מכינים חלק לכרסום CNC, הביאו את השרטוט, מטרת השימוש והכמות המתוכננת, ובקרו באתר רותל הנדסת מוצר בע"מ כדי לפנות עם בסיס ברור לבחינת התכן והייצור.