
עבודות מתכת: איזה תהליך מתאים לחלק שלכם

יש לכם סקיצה של חלק מתכתי, אולי אפילו קובץ תלת־ממדי, ואתם רוצים לדעת כמה יעלה לייצר אותו. קל להתחיל ממחיר. אבל לפני שמבקשים הצעת מחיר, כדאי לברר שאלה בסיסית יותר: איך החלק אמור להיווצר, ומה הוא צריך לעשות אחרי שייצא מהמפעל?
יזם שמגיע למסגר עם רעיון על דף לא צריך לדעת מראש את שמות כל המכונות. הוא כן צריך להבין שעבודות מתכת הן לא תהליך אחד, ושבחירה שנשמעת מתקדמת או מדויקת יותר לא תמיד מתאימה למוצר. הכמות, תנאי השימוש והדיוק שהפונקציה באמת דורשת הם נקודת הפתיחה.
שש עבודות מתכת שכל מי שמתכנן מוצר צריך להכיר
נניח שהיזם מגיע עם סקיצה של מארז למכשיר. יש בו דפנות, כמה פתחים, נקודות חיבור ומכסה. עוד לפני שמדברים על מחיר, צריך להבין אילו פעולות יהפכו את השרטוט לחלק שאפשר לייצר ולהרכיב.
תהליך | מה עושים בו | חומרים נפוצים | שימוש טיפוסי |
|---|---|---|---|
חיתוך לייזר או מים | חותכים קונטור מדויק מתוך לוח שטוח | פלדה, נירוסטה, אלומיניום | פנלים, תושבות, פלטות בסיס |
כיפוף פח | יוצרים צורה תלת־ממדית מלוח שטוח | פלדה, נירוסטה, אלומיניום, פלדה מגולוונת | מארזים, מסילות, מסגרות |
עיבוד שבבי, חריטה וכרסום | מסירים חומר כדי לקבל מידות וצורות מדויקות | פלדה, נירוסטה, אלומיניום, פליז | פירים, בלוקים, חלקי מכונה |
ריתוך | מחברים חלקים באופן קבוע | פלדה פחמנית, נירוסטה, אלומיניום | מבנים, מכלים, מכלולים |
יציקה | ממלאים תבנית במתכת מותכת ומקבלים את צורתה | אלומיניום, ברזל יצוק, פליז | גופי משאבות, מכסים, צורות מורכבות |
הרכבה מכנית | מחברים חלקים באמצעות ברגים, ניטים או הדבקה | כל החומרים | חיבור סופי שמאפשר גם תחזוקה, לפי סוג החיבור |
למארז שבדוגמה אפשר לחתוך את הדפנות והפתחים בלייזר, לכופף את הפח לצורה, ואז לחבר את המכסה בברגים או בניטים. אם נדרשים בו משטחי מגע מדויקים או חורים עם התאמה מוגדרת, ייתכן שצריך גם עיבוד שבבי. לא כל חלק צריך את כל התהליכים, ובדרך כלל כדאי לצמצם את מספר המעברים בין מכונות ותתי־ספקים.
מי שמתחיל ממארז או מפלטה יכול לבדוק את האפשרויות של חיתוך לייזר לפח, אבל לא כדאי לבחור תהליך רק מפני שהוא זמין. צריך לבדוק גם את עובי החומר, את צורת החלק, את כמות היחידות ואת החיבור לחלקים האחרים.
איך התעשייה המקומית נראית בפועל
הלמ״ס מחלקת את התחום לתעשיית מתכות בסיסיות, ענף 24, ולייצור מוצרי מתכת מורכבים, למעט מכונות וציוד, ענף 25. בסקר התעשייה לשנת 2020 דווח כי בענף 25 הועסקו כ־23,327 עובדים, לעומת כ־9,541 בענף 24, לפי סקר התעשייה של הלמ״ס.
הפער הזה עוזר להבין את התמונה: בסיס הייצור המקומי אינו רק חומר גלם, אלא גם עיבוד מתכת למוצרים, מכלולים ומבנים. לכן יזם יכול להפיק תועלת מתכנון שמביא בחשבון חיתוך וכיפוף, חריטה וכרסום, ריתוך והרכבה כבר בשלב השרטוט. חורים שאפשר להגיע אליהם עם כלי מדידה, וטולרנסים שמוגדרים לפי תפקיד, יכולים לחסוך תיקונים ועבודה ידנית.
כלל עבודה: לפני השאלה כמה עולה החלק, שאלו איזה תהליך צריך לייצר אותו, ומה יהיה קשה לשנות אחרי שהייצור יתחיל.
איזה חומר מתאים לחלק שלכם
חומר הוא לא רק סעיף ברשימת הרכש. הוא משפיע על המשקל, על העמידות בסביבה, על אופן הכיפוף והריתוך, ולעיתים גם על סוג הציפוי או הגימור. בחירה טובה מתחילה בתנאים שבהם החלק יעבוד, לא בשאלה איזה חומר נשמע הכי איכותי.
חומר | חוזק ומשקל | עמידות לחלודה | מתי בוחרים |
|---|---|---|---|
פלדה פחמנית | חזקה, כבדה וזולה | נמוכה ללא ציפוי | מבנים ומכלולים שיצבעו או יגולוונו |
פלדה מגולוונת | חזקה וכבדה | בינונית עד טובה בזכות שכבת אבץ | פחים חיצוניים, תשתיות וציוד בחוץ |
נירוסטה 304 | חזקה וכבדה יחסית | טובה בסביבה לחה | ציוד למזון, לסביבה לחה ולשימושים שבהם נדרשת עמידות לחלודה |
אלומיניום 6061 | קל ונוח לעיבוד, אך פחות חזק מפלדה | טובה בזכות שכבת תחמוצת טבעית | חלקים קלים, תושבות ורכיבים שעוברים עיבוד שבבי |
פליז | חוזק בינוני ומשקל גבוה יחסית | טובה | חלקי חשמל, מחברים וחלקים שבהם חשוב גם הגימור |
אותו חומר לא מתנהג אותו דבר בכל תהליך. נירוסטה דורשת התייחסות מתאימה בזמן ריתוך ובבחירת כלי העיבוד. אלומיניום מתכופף אחרת מפלדה, ולכן צריך להביא בחשבון את תכונותיו ואת רדיוס הכיפוף בתכן. אם מעתיקים מידות של חלק מפלדה לחלק מאלומיניום בלי לבדוק את התהליך, התוצאה עלולה לדרוש תיקונים גם כשהשרטוט נראה תקין.
תנו לסביבה להכריע
נניח שמארז לציוד עומד בחוץ ונרטב שוב ושוב. פלדה פחמנית יכולה להיות זולה וחזקה, אבל הצבע שמגן עליה עלול להישרט או להתקלף עם הזמן. במקרה כזה, פלדה מגולוונת עשויה להתאים יותר, משום ששכבת האבץ מספקת הגנה מפני חלודה. עדיין צריך להתאים את הפרטים, למשל אזורים שנחתכו או עובדו, ולא להניח שהחומר לבדו פותר כל בעיית קורוזיה.
בחלק נושא עומס, המשקל והחוזק עשויים להיות חשובים יותר ממחיר חומר הגלם. באלקטרוניקה צריך לבדוק גם מוליכות, בידוד, הארקה ופיזור חום. ובציוד רפואי או במוצר שבא במגע עם מזון, דרישות החומר והגימור צריכות להתאים לדרישות המוצר והתקן הרלוונטי.
לפני בחירת חומר, כתבו תשובה קצרה לשלוש שאלות: איפה החלק יעבוד? מה הוא צריך לשאת? האם נדרשת לו מוליכות או עמידה בדרישה תקנית מסוימת? אם אין תשובה ברורה לאחת מהן, כדאי לעצור לפני שמוציאים את השרטוט לייצור.
איך בוחרים בין פח מכופף לעיבוד שבבי לפי כמות
כמות משנה את החשבון. תבנית, מתקן או הכנה מיוחדת עולים כסף לפני שמייצרים את החלק הראשון, ולכן צריך לחשב את ההוצאה הזאת ביחס למספר היחידות. הטבלה היא נקודת פתיחה לבחירה, לא חוק קשיח. גאומטריה מסובכת, דרישות דיוק או שינוי צפוי בתכן יכולים להזיז את הבחירה.
כמות | תהליך מומלץ | עלות הכנה | הערה |
|---|---|---|---|
עד 10 חלקים | לייזר, כיפוף ידני או עיבוד שבבי מהיר | נמוכה | מתאים לאב טיפוס ולבדיקה |
11 עד 200 חלקים | כיפוף במכונה וכרסום CNC לפי הצורך | נמוכה עד בינונית | שומר על גמישות בלי כלי ייעודי יקר |
201 עד 2,000 חלקים | כיפוף בעזרת תבניות וריתוך בתחנה קבועה | בינונית עד גבוהה | הכנה מסודרת יכולה להוריד את עלות החלק |
מעל 2,000 חלקים | הטבעה או יציקה, אם הצורה מתאימה | גבוהה מאוד | כלי יקר עשוי להשתלם לאורך סדרה גדולה |
הנה חשבון פשוט, בתור דוגמה היפותטית. אם כלי ייצור עולה 20,000 שקל וחוסך 10 שקלים בכל חלק, נקודת האיזון היא 2,000 חלקים: עד אז החיסכון המצטבר עדיין לא כיסה את עלות הכלי, ואחר כך הוא מתחיל להקטין את העלות הכוללת. בחישוב אמיתי צריך לכלול גם תחזוקה, זמן אספקה, פסילות ועלות של שינוי תכן.
כשכדאי לשלם יותר כדי להישאר גמישים
נניח שאתם מזמינים כמה מאות יחידות, אבל יודעים שהממשק למוצר אחר עוד עשוי להשתנות. תהליך עם עלות גבוהה יותר לחלק, אך בלי כלי ייעודי, עשוי להיות בחירה טובה יותר. אחרת אתם עלולים לגלות ששינוי קטן בחור או בכיפוף דורש עבודה מחדש על כלי שכבר שילמתם עליו.
לעומת זאת, צורה מורכבת עם חללים פנימיים עשויה להצדיק יציקה או עיבוד שבבי גם כשאין הזמנה גדולה. פח מכופף אינו תחליף טוב לתהליך שאי אפשר להשיג באמצעותו את הגאומטריה או את התפקוד הנדרשים.
בכיפוף, למשל, שינוי קטן במיקום הקיפול עשוי להשפיע על הפתחים ועל התאמת המכסה. לכן לפני שמחליטים על תהליך, בדקו את האפשרויות בכיפוף פחים וודאו שהשרטוט מתאים למכונה ולכלים שבהם ישתמש היצרן. השאלה שצריך לענות עליה היא לא רק כמה חלקים צריך עכשיו, אלא גם מה יקרה אם התכן ישתנה באמצע הדרך.
הדיוק שאתם לא צריכים
טולרנס הוא הסטייה המותרת ממידה נומינלית. הוא מתאר כמה מותר למידה בפועל לסטות מהערך שמופיע בשרטוט. הטעות היא לחשוב שככל שהסטייה המותרת קטנה יותר, כך החלק טוב יותר. בפועל, דיוק מיותר יכול לדרוש עיבוד מורכב יותר, להאריך את הייצור ולצמצם את מספר הספקים שיוכלו לייצר את החלק.
בקשת דיוק של ±0.01 מילימטר בכל מידה, גם כשמדובר במשטח שאינו מתחבר לשום דבר, היא דוגמה לדרישה שעלולה להוסיף עלות בלי להוסיף תפקוד. מידה שמחזיקה מיסב, משטח אטימה או חיבור בין שני חלקים עשויה להצדיק דרישה הדוקה. לעומת זאת, דופן חיצונית שאינה משפיעה על ההתאמה בדרך כלל לא צריכה לקבל אותה דרישה.
סובלנות במקום מלחמה בכל סטייה
בחלק מפח שמתחבר לרכיב פלסטיק, או במכלול שעובר ריתוך, החום וההרכבה יכולים להזיז מידות. ניסיון להעלים כל מרווח באמצעות דרישות נוקשות אינו תמיד פותר את הבעיה. לעיתים תכנון מרווח מתאים, נקודת קיבוע ברורה וסדר הרכבה נכון נותנים תוצאה אמינה יותר.
גם בחלק פשוט אפשר לתכנן חכם. מסילה שנתלית בשני קצוות עשויה להזדקק למיקום מדויק של חור אחד בלבד, בעוד שהחור השני יכול לאפשר תנועה קטנה בהרכבה. אם שני החורים מקובעים באותה מידה, ההרכבה עלולה להיות רגישה יותר לשונות בין חלקים, בלי לשפר את תפקוד המסילה.
לכל טולרנס בשרטוט שאלו מה יקרה אם החלק יחרוג במעט. אם אין לכך השפעה על התאמה, בטיחות או תפקוד, כנראה שאין סיבה לשלם על דיוק נוסף.
החריג חשוב לא פחות. אם חריגה קטנה תמנע אטימה, תגרום למיסב להיתקע או תנתק חיבור חשמלי, צריך להגדיר את המידה הקריטית במפורש ולתכנן איך מודדים אותה. עיבוד שבבי CNC יכול לספק דיוק גבוה במקומות הנכונים, אך אין סיבה להעביר אליו חלק שלם אם רק משטח או חור מסוים דורשים אותו. במילים אחרות, סמנו בשרטוט את מה שהמוצר צריך, לא את מה שהמכונה מסוגלת לעשות.
מהשרטוט ועד החלק המוגמר
אב טיפוס טוב אינו רק חלק שנראה כמו התכנון. הוא בדיקה של תהליך הייצור ושל הדרך שבה אנשים ירכיבו, ימדדו ויתחזקו את המוצר. כך עוברים מרעיון לחלק שאפשר לייצר שוב בלי לנחש.
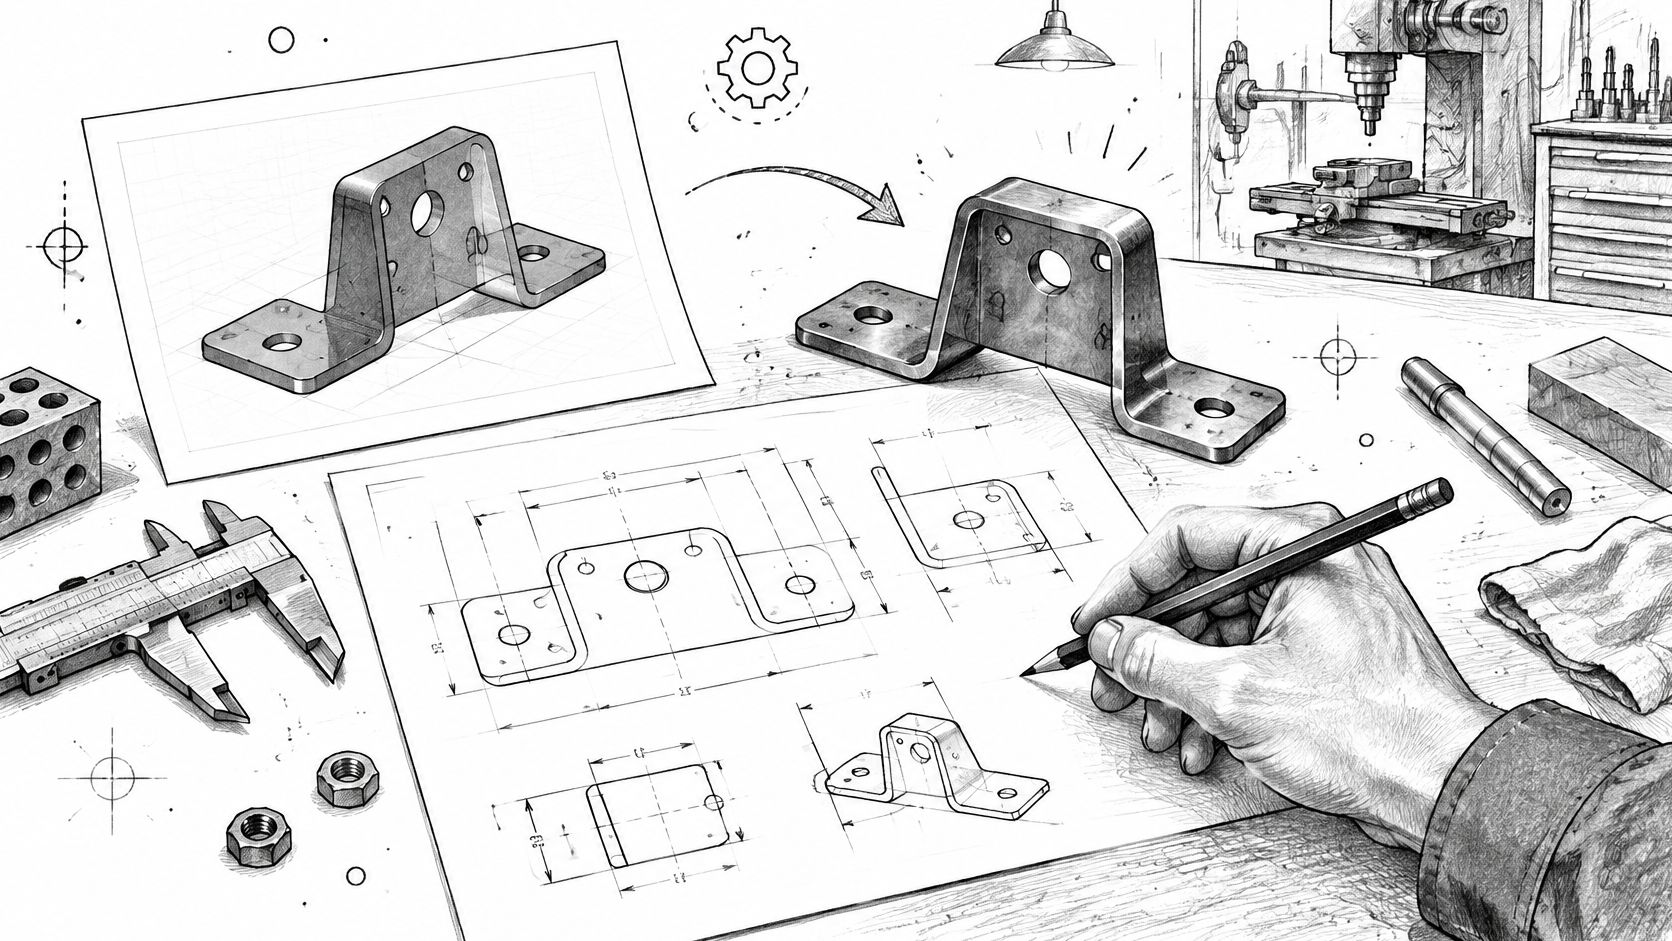
מגדירים מה מייצרים. מכינים שרטוט או קובץ תלת־ממדי עם מידות, חומר וטולרנסים, ומסמנים מידע חסר. בלי מפרט חומר ברור, שני ספקים עלולים להציע חומרים שונים ולתמחר חלקים שאינם באמת זהים.
בודקים את תהליך הייצור. בוחנים אם אפשר לכופף את החלק בלי לקדוח במקום שיהפוך לא נגיש, ואם יש מקום לכלי הרכבה ולכלי מדידה. חור שנמצא קרוב מדי לקו כיפוף עלול לזוז או להפוך לבלתי מתאים אחרי הכיפוף.
בוחרים חומר ותהליך. מתאימים את הבחירה לתנאי הסביבה, לעומס ולכמות. חלק שנועד להיחתך ולכופף בסדרה לא תמיד כדאי לאב טיפוס שלו להתחיל מעיבוד שבבי, כי צורת הייצור ומידות התהליך יהיו שונות.
מייצרים אב טיפוס ובודקים אותו. משווים את החלק לשרטוט, בודקים התאמה לחלקים שמסביב, ומנסים את ההרכבה עם הכלים שישמשו בהמשך. אב טיפוס שנראה נכון על שולחן העבודה עדיין יכול להיכשל כשהטכנאי אינו מצליח להגיע לבורג או למדוד נקודה חשובה.
מעדכנים את התיעוד. מתקנים את השרטוט לפי מה שלמדתם, כולל רדיוסי כיפוף, מיקום חורים והערות ריתוך. אל תשאירו שינוי חשוב כהסכמה בעל פה, משום שההזמנה הבאה עלולה לצאת לפי הקובץ הישן.
מגדירים איך מאשרים סדרה. מפרטים חומר, גימור, הוראות ריתוך ובדיקות קבלה. צריך להיות ברור אילו מידות מודדים, באיזה אופן, ומה נחשב חלק תקין.
במעבר לסדרה, התיעוד צריך לשמר את מה שנבדק באב טיפוס: קובץ מעודכן, גרסת השרטוט, חומר וגימור מאושרים, הנחיות לתהליך וקריטריון קבלה. כך היצרן הבא לא נדרש להסיק מהתמונה או לנחש למה התכוון המתכנן.
פסולת, בטיחות ומה נשאר על הרצפה
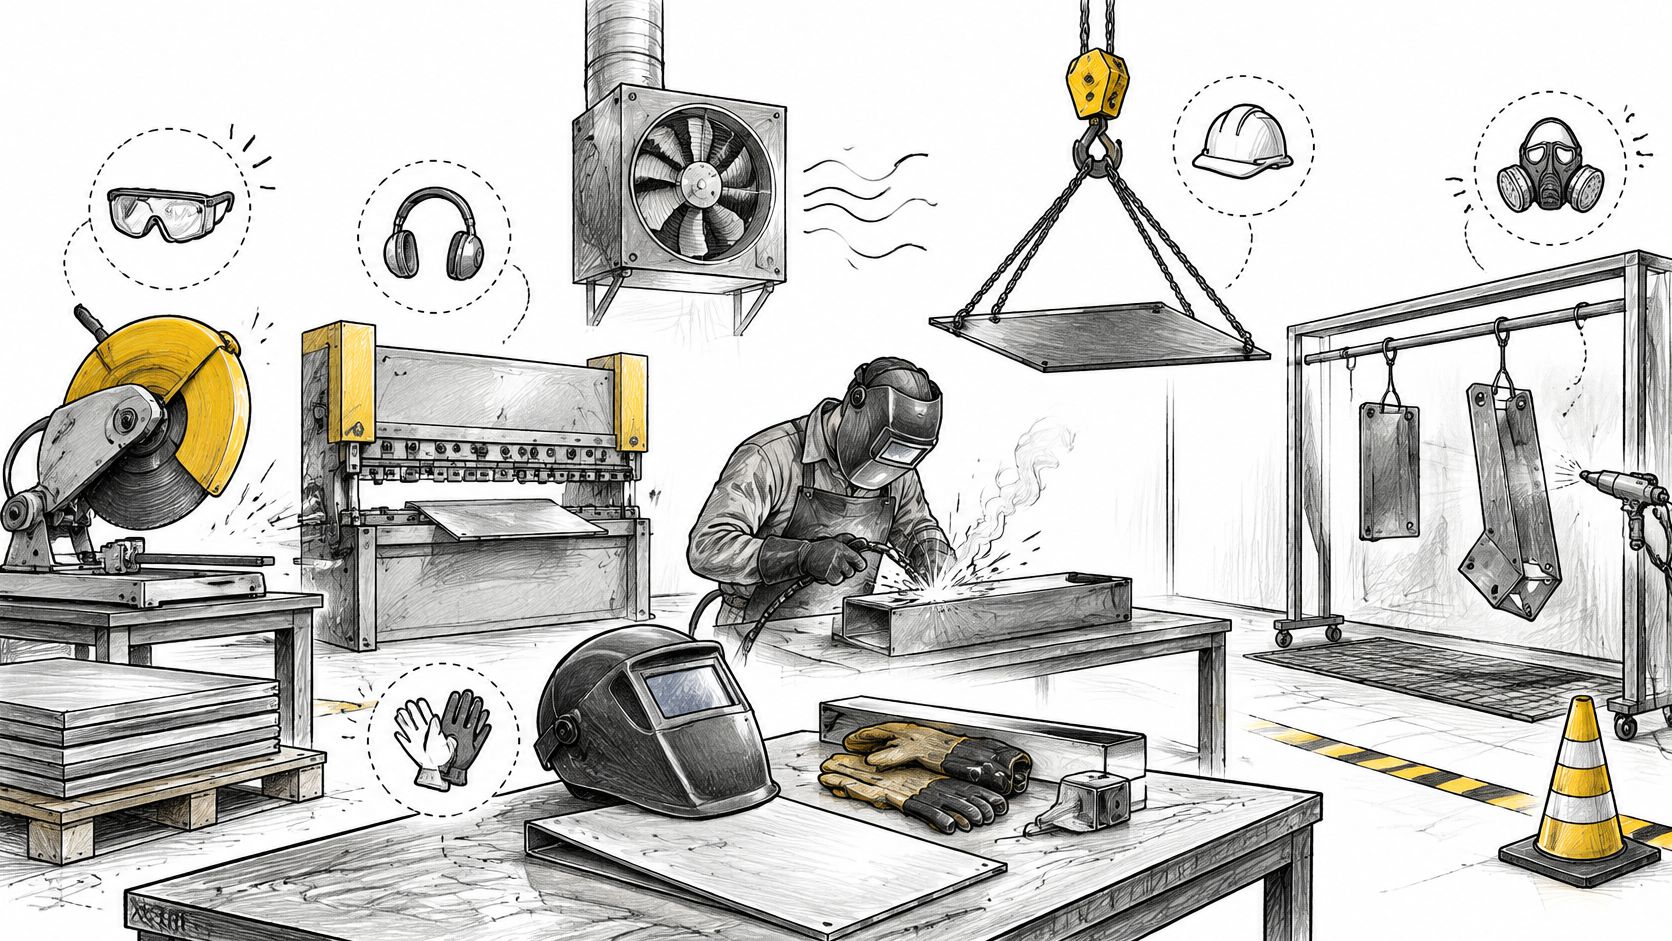
הסיכון שקל לפספס בעבודות מתכת אינו תמיד המכונה הגדולה. אדי ריתוך, אבק מתכתי, חומרים לציפוי וחלקים שנישאים או מורמים יכולים ליצור סיכונים שונים. אוורור מתאים, ציוד מגן, הדרכה ותיעוד סיכונים צריכים להיכנס לתכנון העבודה, לא להופיע רק אחרי שמתחילים לייצר.
גם כשהעסק גדל, לא מספיק להוסיף מכונות ושטח. צריך לבדוק מחדש את אופן ניהול הבטיחות ואת ההכשרות הנדרשות. המפרט האחיד הממשלתי לפריטי מתכת מפנה לתקנות עבודה בגובה משנת 2007 ולתקנות האוסרות עבודה בחומרים מסרטנים מסוימים. לפי המפרט, עסק שמעסיק לפחות 25 עובדים חייב להקים ועדת בטיחות ולהכשיר נאמני בטיחות בהתאם לדין. יש לבדוק את הדרישות החלות על העסק והעבודה בפועל, ולא להסתפק בהנחה שהנהלים של סדנה קטנה עדיין מתאימים למפעל.
מפרידים ליד המכונה, לא בסוף היום
שבבי עיבוד נקיים, אבק, בוצה, סוללות ומצברים אינם אותו זרם פסולת. בדוח הממשלתי על טיפול בפסולת מסוכנת בישראל, פסולת מתכת כוללת שאריות מהתכת מתכות, סוללות ומצברים ואבק המכיל מתכות, כפי שמפורט בדוח על טיפול בפסולת מסוכנת.
לכן ההפרדה צריכה להתחיל בנקודת הייצור. שמים שאריות מתכת נקיות במקום נפרד, אוספים אבק ובוצה בכלים מתאימים, ומרחיקים סוללות ומצברים מהגרוטאות. תיעוד של מקור הפסולת ושל הטיפול בה מקל על פינוי מסודר ומצמצם את הסיכון שחומר בעל מאפיינים מסוכנים יגיע לזרם הלא נכון.
זה גם תכנון של סביבת העבודה. אם המכלים אינם מסומנים או אינם נמצאים במקום שבו נוצרת הפסולת, עובדים יערבבו חומרים כדי להמשיך בעבודה. בעבודות מתכת טובות, גם מה שנשאר על הרצפה מקבל מקום ותהליך.
כמה עולה החלק, ומה בכלל נכנס למחיר
מחיר לחלק הוא רק שורה אחת בחישוב. הצעת מחיר רצינית צריכה להפריד בין חומר, עיבוד, גימור, כלי ייצור, בקרת איכות, אריזה והובלה. כדאי להוסיף גם עלות שינוי: מה יקרה אם תשנו את השרטוט אחרי שכבר נבנו תבנית, מתקן או כלי חיתוך.
הכלי עשוי להשפיע על העלות הכוללת יותר ממחיר החומר. עלות של תבנית או מתקן מתחלקת על מספר החלקים שייוצרו, ולכן אותה הצעה יכולה להיות כדאית להזמנה גדולה ולא כדאית להזמנה קטנה. אם התכן עוד משתנה, תוספת קטנה במחיר היחידה יכולה להיות עדיפה על השקעה מוקדמת בכלי שיהיה צריך לשנות.
גם מחירי המתכת אינם קבועים. בינואר 2025 עלו מחירי מוצרי המתכת בישראל ב־0.5%, בעוד שמחירי מתכות בסיסיות ירדו ב־0.4%, לפי מדד המחירים של הלמ״ס. זה לא אומר שכל הצעת מחיר צריכה להשתנות באותו שיעור, אלא שכדאי להבין מה בדיוק מתומחר ומתי הספק מתחייב למחיר.
השוו סעיפים, לא רק סכומים
בקשו מהספקים להציג בנפרד חומר, תהליך, גימור, כלי ייצור, בדיקה, אריזה והובלה. בדקו אם ההצעה כוללת תיקון תכן או בניית אב טיפוס, ואם היא מבוססת על חומר מסוים בלבד. אם חומר חלופי יהיה מקובל, הגדירו מראש איזה תחליף אפשר לאשר ומי מאשר אותו.
גם זמינות החומר היא חלק מהמחיר. בשנת 2025 שונעו בנמלי ישראל כ־3.853 מיליון טון מתכות, עלייה של 41% לעומת השנה הקודמת, לפי השנתון הסטטיסטי הממשלתי לשנת 2025. נתון כזה אינו מבטיח שמידה או סגסוגת מסוימת זמינה בזמן, ולכן שאלו מה קורה אם החומר המתוכנן אינו מגיע במועד. חלק זול שממתין לחומר או לאישור תחליף עלול לעכב את המוצר כולו.
לפני שמזמינים את החלק הראשון
לפני שפונים למסגר או למפעל, רשמו תשובות לשלוש שאלות: כמה חלקים אתם צריכים בשנה הראשונה, באיזו סביבה ובעומס הם יעבדו, ואילו מידות חייבות להיות מדויקות כדי שהמוצר יתפקד. אם התשובות עדיין פתוחות, אל תסתירו את אי־הוודאות בתוך שרטוט שנראה סופי. ספרו לספק מה ידוע ומה עשוי להשתנות.
שאלה טובה נוספת היא האם אפשר לייצר את החלק בשני תהליכים שונים בלי לשנות את השרטוט. אם לא, כדאי לבדוק אם התכן נעול מדי לתהליך אחד, או אם יש דרך להשאיר אפשרות חלופית. גמישות אינה תמיד זולה יותר ליחידה, אבל היא יכולה למנוע השקעה בכלי מוקדם מדי.
עבודה מול ספק אחד על אפיון, תכן מכאני, דגמים, כלים וייצור היא אפשרות אחת למי שרוצה לצמצם מעברים בין גורמים. היא אינה מתאימה לכל מוצר, וכדאי להשוות אותה לחלופות לפי הידע, הציוד והאחריות שכל ספק מביא. בסוף, ההחלטה נשארת שלכם.
חשבו היום על שלוש תשובות: מה הכמות הצפויה? לאילו תנאים החלק ייחשף? ואיזו מידה אחת באמת יכולה להפיל את התפקוד? ואז שאלו מה יהיה קשה לשנות בעוד שנה, ומה אפשר לתכנן כבר עכשיו כדי שלא יהיה צורך לשנות.
רותל הנדסת מוצר בע"מ מספקת אפיון, תכן מכאני, בניית אבות־טיפוס, תכנון כלי ייצור, חיתוך לייזר, ייצור והרכבה של מוצרי מתכת. אם אתם רוצים לבדוק תהליך מתאים לפני שמזמינים את החלק הראשון, פנו אליה עם השרטוט, הכמות ותנאי השימוש המתוכננים.