
עבודות פח: חומרים, טכניקות ויישומים

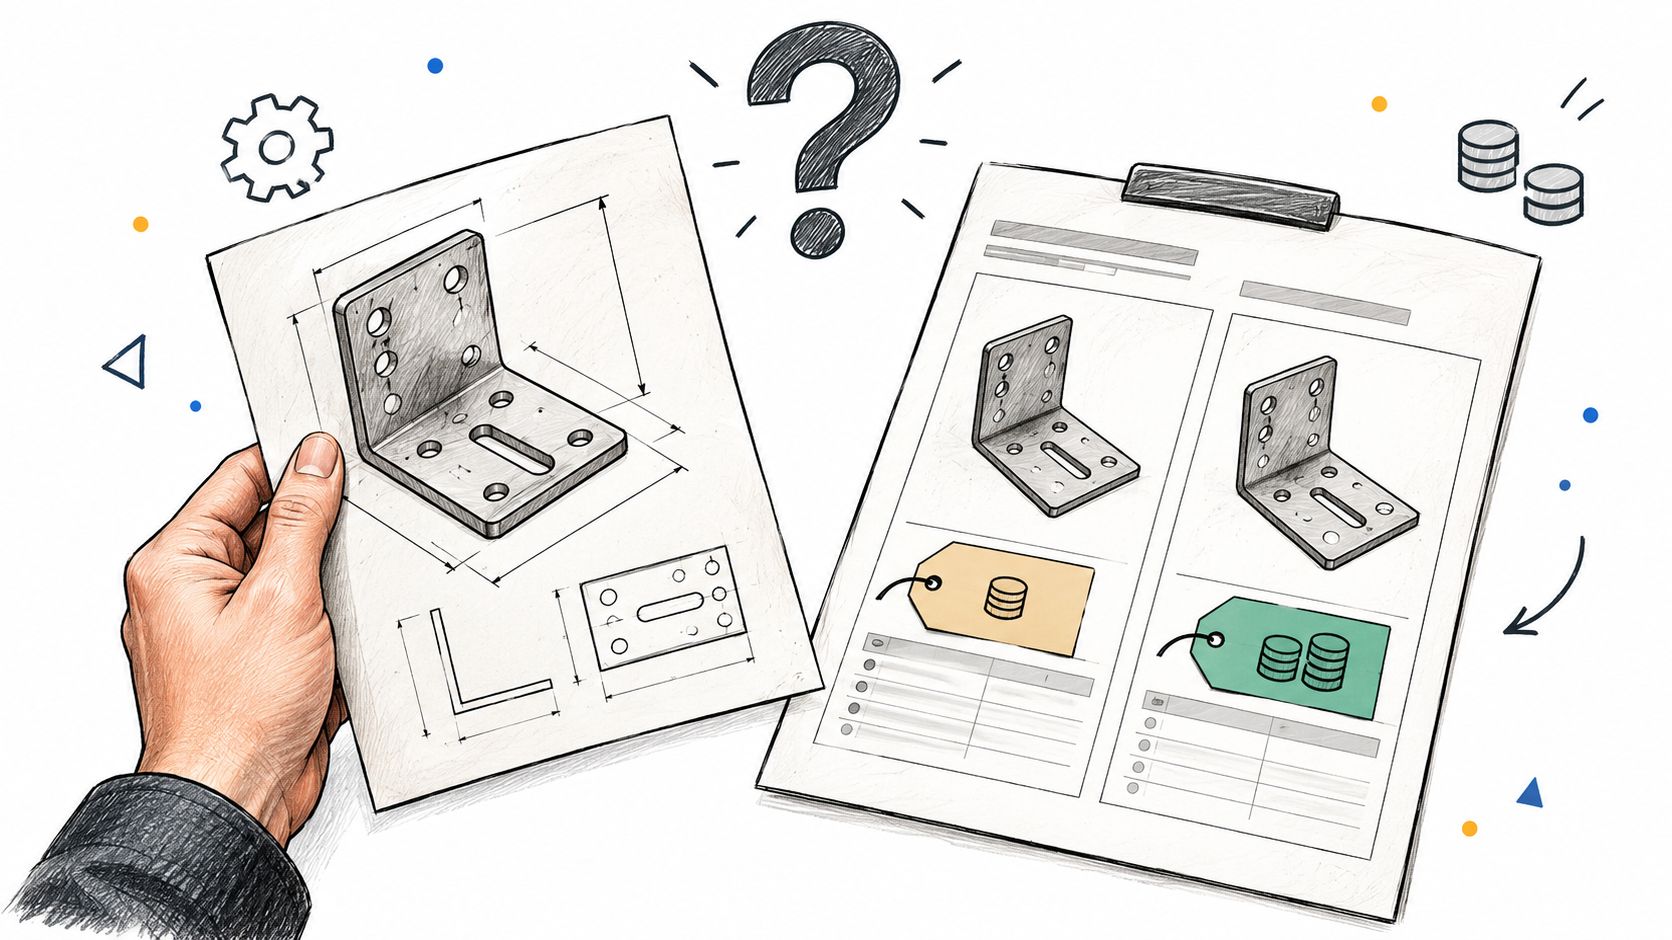
אב־הטיפוס מונח על השולחן. המכסה נסגר, הברגים נכנסים, והמוצר נראה מוכן. ואז מגיעה הצעת המחיר לסדרה, ופתאום צריך להבין למה חלק פח שנראה פשוט כל כך דורש כל כך הרבה עבודה.
זה הרגע לעצור לפני שמאשרים הזמנה. בעבודות פח, השאלה החשובה אינה רק אם אפשר לייצר את החלק, אלא איך ייצרו אותו שוב בלי תיקונים מאולתרים. ההבדל מתחיל בהחלטות קטנות בשרטוט, אבל מגיע עד להרכבה, לתחזוקה ולמחיר שהלקוח ישלם על המוצר השלם.
למה חלק פח שנראה זהה עולה אחרת לגמרי
יזם מגיע עם תושבת למוצר חדש. על המסך היא נראית כמו מלבן עם כיפופים וחורים, וביד היא מרגישה כמו חלק שאפשר לייצר בלי לחשוב יותר מדי. אבל כדי לתת הצעת מחיר רצינית, היצרן צריך להבין דברים שלא רואים בתמונה: מאיפה מודדים, מה חייב להתאים בדיוק, אילו משטחים גלויים ומה מותר לשנות.
ניקח מצב אפשרי, לא מקרה של לקוח מסוים. באב־הטיפוס התאימו את התושבת בהרכבה ידנית, הרחיבו חור והשלימו צבע במקום שנפגע. החלק עבד, אבל עדיין לא הוכח שאפשר לייצר אותו לפי השרטוט בלבד. כשמבקשים סדרה, צריך להחליט אם מתקנים את התכן או משלמים על אותה התאמה בכל חלק.
משווים מסלול ייצור, לא רק צורה
כשמשווים הצעות מחיר, אני ממליץ לבקש הסבר קצר על מסלול הייצור. האם ההצעה כוללת רק חיתוך לייזר, או גם הסרת קצוות חדים, כיפוף, חיבור, גימור וביקורת? האם הספק מתמחר חלק מוכן להרכבה, או חלק שהלקוח יצטרך להשלים אצלו?
גם שינוי בעלויות הענף הוא שיקול אמיתי, אבל לא הסבר אוטומטי לכל פער בין הצעות. מדד מחירי היצוא של ייצור מוצרי מתכת בהרכבה עמד על 107.9 בשנת 2023 ועל 109.5 ברבעונים הראשונים של 2024, לעומת בסיס 100 בשנת 2020. זהו מדד ענפי, לא מחירון לחלק שלכם, ולכן צריך לבדוק בנפרד מה נובע מעלויות ומה נובע מדרישות הייצור.
כלל להשוואת הצעות: בקשו מכל ספק לתמחר את אותה גרסת שרטוט, באותה רמת גימור ובאותה אחריות לבדיקת החלק.
המחיר הזול אינו בהכרח שגוי, והיקר אינו בהכרח מוצדק. הפער נעשה שימושי רק כשמבינים מה כל צד מתכוון למסור. לפני שמנהלים משא ומתן על המחיר, מוודאים שמדברים על אותו חלק מוגמר.
שלוש טכניקות שמרכיבות כל חלק פח
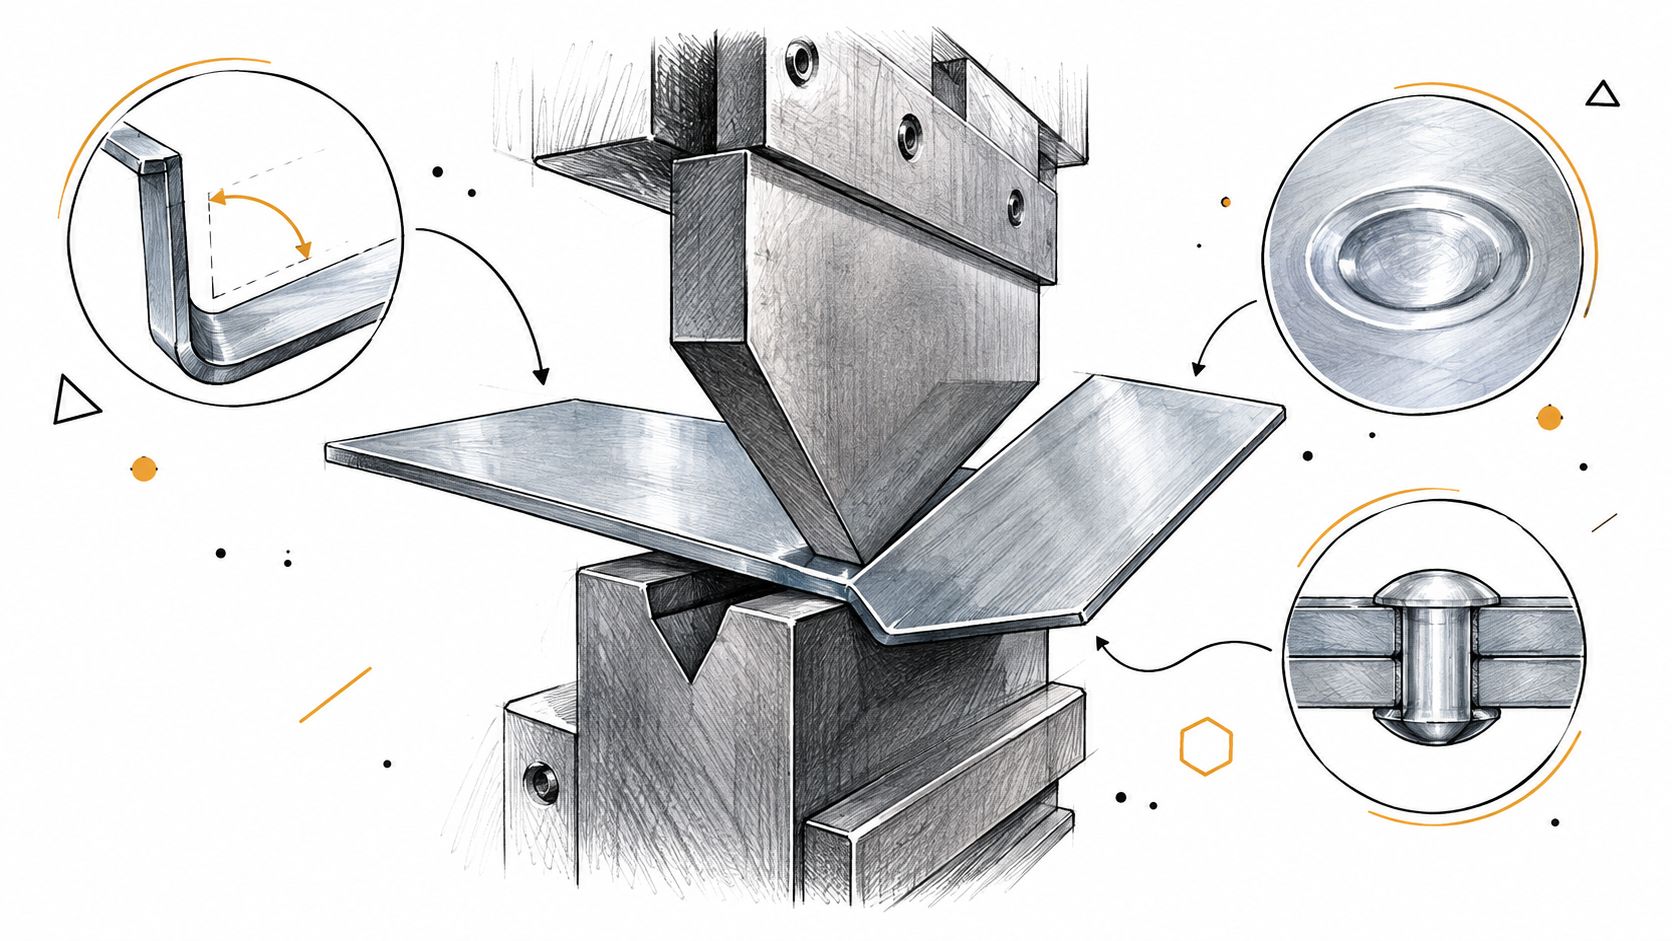
כיפוף, הבלטה והרכבה הם בסיס טוב להבנת עבודות פח. לא כל מוצר דורש את כולן, אבל כדאי לחשוב עליהן יחד: איך יוצרים את הצורה, איך נותנים לה את התפקוד הנדרש ואיך מחברים אותה לשאר המוצר. הבחירה אינה מתחילה בשם המכונה, אלא במה שהחלק צריך לעשות.
כיפוף מאפשר להפוך לוח שטוח לתושבת, למכסה או למעטפת. בתכנון כיפוף פחים אני ממליץ לסגור עם היצרן את הרדיוס ואת סדר הפעולות לפני שמקפיאים את הגיאומטריה. אל תשאירו לו לנחש אם פינה חדה במודל היא דרישה אמיתית או רק תוצאה של אופן השרטוט.
לתת לכל פעולה תפקיד ברור
בהבלטה מעצבים אזור בתוך גוף הפח במקום להוסיף חלק נפרד. כשבוחנים שקע, בליטה או צורה מקשיחה, השאלה שלי היא אם הפעולה באמת פותרת צורך במוצר, ואם היא מוצדקת בכמות המתוכננת. לא הייתי מוסיף כלי ייעודי רק כדי לחסוך חיבור פשוט, בלי לבדוק את המחיר הכולל ואת האפשרות לשנות את התכן בהמשך.
בהרכבה, לעומת זאת, צריך לבחור כיצד החלק יתחבר ומה יקרה כשיצטרכו לפתוח אותו. ריתוך נקודתי, מסמרות והברגה אינם חלופות זהות מבחינת אופן העבודה והתחזוקה. למכסה שירות הייתי בוחן קודם חיבור שניתן לפרק; לחלק קבוע הייתי בודק אם בכלל יש צורך באפשרות הזאת.
בכיפוף: בקשו מהיצרן לאשר שהצורה ניתנת לביצוע ברצף פעולות מוסכם.
בהבלטה: בדקו את הצורך בכלי ואת ההשלכות של שינוי עתידי.
בהרכבה: ודאו שאפשר לגשת למחבר גם כשהמוצר מלא ברכיבים.
אל תסתפקו בבדיקה של כל פעולה בנפרד. בקשו לעבור על התהליך מתחילתו ועד סופו, כולל המקום שבו מחזיקים את החלק ואופן הכנסת כלי ההרכבה. תכנון נכון על הנייר צריך להישאר נכון גם כשמישהו עומד ליד שולחן עבודה ומנסה להרכיב אותו.
ההמלצה שלי פשוטה: אשרו רצף ייצור והרכבה, לא רק צורה סופית. כך אפשר לזהות מוקדם החלטה שנראית נוחה למתכנן אבל דורשת מהיצרן אלתור.
בחירת חומר שמתאים לסביבה ולתקציב
לקוח הביא פעם מארז שעבר מצוין באב־טיפוס, ואז נתקע בסדרה: החומר שהתברגן יפה בדוגמה אחת החל לפתח כתמים ליד ניקובים, וחלופה זולה יותר לא אהבה את הרדיוסים שכבר נעולים בשרטוט. הפער לא נולד במכונה. הוא נולד בהחלטת חומר שנסגרה מוקדם מדי, בלי לשאול איפה החלק יחיה ומה יקרה כשמייצרים אותו שוב ושוב.
אל תבחרו חומר לפי הרגל ממוצר קודם. התחילו בסביבה: מארז סגור, חשיפה לחוץ, שטיפות, מגע עם כימיקלים, חום או רטיבות. אחר כך סכמו עומס, משקל מותר, מראה נדרש ותדירות תחזוקה. רק אז משווים פלדה מגולוונת, אלומיניום ופלדת אל־חלד.
שם החומר לבדו לא מספיק להזמנה. נדרשים סוג מדויק, עובי, מצב חומר, דרישות ציפוי או גימור, ואישור יצרן שהכיפוף, החיתוך והחיבור מתאימים לשילוב הזה.
חומר | מתי אשים אותו על השולחן | איפה אבדוק מחיר | מה לסגור לפני שרטוט מוקפא |
|---|---|---|---|
פלדה מגולוונת | מארזים וחלקים עם מערכת הגנה מוגדרת | כולל טיפול באזורים שנחתכו, נכופו או נרתכו | רדיוס, סדר כיפוף וגימור לפי ציפוי ועובי |
אלומיניום | כשמשקל הוא דרישה מרכזית | לפי סגסוגת, מצב חומר ונזילות העיבוד | אישור לסגסוגת ולמצב הספציפיים, לא לאלומיניום בכלל |
פלדת אל־חלד | כשסביבה, ניקיון או מראה מצדיקים זאת | חומר ועיבוד יחד, לא מחיר לוח בלבד | התאמה לסוג המדויק וליכולת הביצוע של הספק |
כדאי להפריד עוביים בין חלקים באותו מוצר. מפרט ממשלתי לארונות מתכת דורש לפחות 1.6 מ״מ במעטפת העליונה ובלוח הקדמי של קיר המגירות, ולפחות 5.1 מ״מ בתחתית הארון. אלה דרישות לארון מסוים, לא מידה מומלצת לכל מארז, אבל הן מראות למה עובי אחיד הוא לפעמים קיצור דרך שעולה ביוקר.
המבחן שלי פשוט: מארז מחויב מראה, מגע ומיקוד גישה; שילדה נפתחת מעומסים ונקודות תמיכה; תושבת נשפטת לפי אזור החיבור והכוחות שפועלים שם בפועל. אם הספק מציע להחליף חומר, תדרושו השוואה שמפרטת מה משתנה בכיפוף, בחיבור, בגימור ובתחזוקה.
החומר הנכון עומד בדרישה במחיר כולל סביר. בחירה יקרה יותר בלי דרישה שמצדיקה אותה היא לא איכות. היא עלות מיותרת שנכנסת לכל יחידה בסדרה.
מתכן לייצור
קיבלתם פעם שרטוט שבו כל מידה נושאת סבולת של עשירית מילימטר? אני ראיתי כאלה. הם עולים יותר, לוקחים יותר זמן, ובסוף החלק ממילא את אותו תפקיד בדיוק כמו עם סבולות רגילות. סבולת, או טולרנס, היא תחום הסטייה שמותר לחלק לקבל ועדיין לתפקד. השאלה הנכונה היא מה קורה אם המידה משתנה, ולא כמה ספרות אפשר לסחוט מהמכונה.
החלוקה שאני עושה עם לקוחות פשוטה. בחיבור בין חלקים יש מידות שמכריעות אם ההרכבה תצליח. במקומות אחרים אפשר להשאיר חופש גדול יותר בלי לפגוע במוצר. בתהליך תכן מכני מסודר מסמנים בבירור את המידות הקריטיות ומגדירים מאיזה משטח או ציר מודדים אותן.
דיוק הוא דרישה שצריך להצדיק לפי תפקיד החלק, לא סימן כללי להשקעה הנדסית.
מה שקורה כשהדרך למדידה לא מתוכננת
דוגמה מהרצפה: תושבת צריכה להתחבר לרכיב שכבר קיים במוצר. לפני שסוגרים את מיקום החורים, מחליטים מה מיישר את הרכיב ומה רק מהדק אותו. אם לא מחליטים, החור שמדדתם מקצה אחד יושב במקום אחר אחרי הכיפוף השני, והבורג לא נכנס. זה הקיצור ההנדסי שמסביר את רוב הפערים בין אב־טיפוס שעבד על השולחן לסדרה שלמה שלא מתיישרת.
את סדר יצירת החורים כדאי לסכם עם היצרן ביחס לכיפופים ולגישה לכלים. אל תקבעו שכל החורים חייבים להתבצע באותו שלב בלי לבדוק את המשמעות. באותה מידה, אל תחליפו הברגה באום או בבורג מרותך לפני שבדקתם גישה, מקום והשפעה על המשך התהליך.
ארבע החלטות שצריך לנעול לפני שהשרטוט יוצא מהחדר: בסיס מדידה, מאיפה מתחילים למדוד את המידות החשובות. דרישות תפקודיות, מה חייב להתאים לרכיב סמוך ומה אינו קריטי. שיטת בדיקה, איך בודקים את הדרישה בלי לפרש אותה מחדש בכל הזמנה. וסדר פעולות, באיזה שלב כל מידה נוצרת ונמדדת.
יש גם הקשר רחב יותר לתכנון שמאפשר ייצור חוזר. לפי נתוני המגמה של הלמ״ס ליוני עד אוגוסט 2024, הייצור התעשייתי עלה בשיעור שנתי של 5.0%, מספר משרות השכיר ירד ב־0.4% ושעות העבודה עלו ב־2.1%. אלה נתוני התעשייה כולה, לא מדידה של מפעלי פח בלבד, ואין להסיק מהם חיסכון מסוים לפרויקט.
המסקנה שלי נשארת באותו מקום: אל תבנו על כך שעובד מיומן ישלים בכל פעם מידע שחסר בתיק. מה שנחוץ לייצור ולביקורת צריך להיות מתועד, כך שספק יוכל להתחייב לתוצאה ולא רק לנסות לשחזר אב־טיפוס.
גלוון צבע ועמידות בתנאי ישראל
הערה כללית של “גלוון וצבע” אינה מפרט גימור מספיק. צריך לדעת היכן המוצר יעבוד, למה הוא ייחשף ואיך יבדקו את התוצאה. אל תאשרו מערכת ציפוי רק לפי גוון ודוגמה שנראית יפה על השולחן.
יש הבדל בין הגנת החומר לפני העיבוד לבין מצב החלק המוגמר. במפרטים ממשלתיים לתעלות ולרכיבי פח מופיעות דרישות של ציפוי אבץ בעובי מינימלי של 20 מיקרון מכל צד, עם תקינות לאחר כיפוף של 180 מעלות, וביישומים חשופים יותר מופיעות גם דרישות גלוון לפי ת״י 918 ובעובי 80 מיקרון. אלו דרישות תלויות יישום, לא שתי אפשרויות שאפשר להחליף ביניהן בלי בדיקה.
להגדיר מערכת ולא רק שכבה
גם בצביעה יש משמעות להכנת המשטח ולרצף העבודה. מפרט ישראלי למערכת צביעה על פח מגולוון מפרט ניקוי והסרת שומנים, שכבת קישור מקדימה, צבע יסוד בעובי מינימלי של 40 מיקרון וצבע עליון בעובי 25 מיקרון. אין סיבה להעתיק את המערכת הזאת לכל מוצר, אבל יש סיבה לדרוש מהספק פירוט באותה רמת בהירות.
הגדירו גם מה עושים לאחר פעולות שפוגעות מקומית בהגנה. חיתוך, קידוח וריתוך מחייבים התייחסות לאזור המעובד, ולא רק למשטח הגדול שסביבו. אני ממליץ לכלול בשרטוט או במפרט נלווה הוראות לתיקון, אזורים שבהם אסור לצבוע ודרישות חזות לחלק המוגמר.
בדיקת גמר מועילה: הסתכלו על הקצוות, הכיפופים והחיבורים, לא רק על המשטח הרחב והנוח לבדיקה.
אם סביבת העבודה קשה במיוחד, בדקו גם חלופה של פלדת אל־חלד. אבל קבלו את ההחלטה מול דרישת החשיפה ויכולת התחזוקה, לא מתוך הנחה שעוד ציפוי תמיד עדיף.
גימור טוב הוא גימור שהוגדר, בוצע ונבדק בהתאם לשימוש. בלי שלושת אלה, גם שם מוכר של חומר או צבע לא נותן ללקוח תשובה מספקת.
למי יש צורך בפלדה חזקה יותר
אב־טיפוס של מארז ללוח אלקטרוני עבר הדגמה אצל הלקוח בלי בעיה. שלושה חודשים לתוך הייצור הסדרתי, המכסה רטט והתושבת נקעה בקו הכיפוף. החלק נשאר זהה, הכלי, הלחץ ומספר המחזורים השתנו. לפני שמזמינים פלדה חזקה יותר, שאלו מה נכשל בפועל: החלק מתעוות, החיבור משתחרר, המעטפת רועדת, או שההגנה מהסביבה דלה?
לכל תשובה יש כיוון בדיקה אחר.
התופעה בשטח | מה בודקים לפני שמעלים דרגת חומר |
|---|---|
תושבת שמתעוותת | הגיאומטריה ונתיב העברת העומס |
מכסה שמרעיש | התמיכה, הסגירה ונקודות האחיזה |
חיבור שמשתחרר | מומנט ההידוק, אופן ההברגה והרטט במחזור העבודה |
קורוזיה מוקדמת | התאמת הגמר לחשיפה בפועל |
בחלק מהמקרים שינוי צורני יפתור את הבעיה בלי תוספת חומר, וזו בדרך כלל הדרך הזולה יותר. אם העומס גדול באמת, בוחרים חומר מתאים, אבל ההחלטה מתקבלת מול הגדרת עומס כתובה ולא מול תחושה שהחלק "נראה דק". אל תאשרו פח דק רק כי האב־טיפוס עבר הדגמה קצרה, ובאותה מידה אל תשלמו על אל־חלד למוצר שיושב במשרד ממוזג. בקשו השוואת עלות מול חלופה שעומדת בדרישת החשיפה, ודרשו שהנימוק לבחירה יופיע במפרט לצד אופן האימות שלו.
לשאלת החומר יש גם קצה שני: מה קורה בסוף חיי המוצר. סקר הרכב הפסולת של המשרד להגנת הסביבה שפורסם בשנת 2025 מצא כי מתכת היוותה 5.4% מהרכב הפסולת בפח הירוק בישראל. המדגם הזה מודד זרם ביתי ואינו מספר כמה פסולת יצרנית תיווצר בפרויקט שלכם. הוא כן מחזיר לתכן שאלה שנוח לשכוח: האם מי שיפרק את המוצר יוכל להפריד את המתכת משאר הרכיבים?
אני דורש בשלב התכן סימון חומרים, הרכבה שמאפשרת פירוק של חלקי פלסטיק ותיעוד של הגמרים. העלות בתכן קטנה, העלות בפירוק גדולה. "חזק יותר" נותן שקט רק אחרי שמגדירים "מספיק", ואת ההגדרה הזאת כותבים מול עומס, חשיפה וסוף חיים.
שבע שאלות לפני שסוגרים תכן
לפני שמשחררים הזמנה לסדרה, כדאי לקיים מעבר מסודר עם המתכנן, היצרן ואחראי האיכות. לא כדי לפתוח מחדש כל החלטה, אלא כדי לוודא שלכל דרישה חשובה יש תשובה ושהתשובה מופיעה במסמכים. שיחה טובה אינה תחליף לתיק מעודכן.
מה חייב להיות סגור לפני ההזמנה
האם החומר והעובי מתאימים לעומס? בקשו את הנימוק לבחירה ואת אופן האימות שלה. אם ההחלטה נשענת על בדיקת אב־טיפוס, ודאו שהבדיקה מייצגת את השימוש המתוכנן ולא רק את תנאי ההדגמה.
האם רדיוסי הכיפוף מתאימים לכלים? דרשו אישור מהיצרן לגרסה שמיועדת לייצור. אל תסתפקו באישור ישן שניתן לפני שינוי בחומר או בגיאומטריה.
האם יש חורים או חיבורים שמבוצעים לאחר כיפוף? בררו מה רצף הפעולות ומה עושים באזור שבו נדרש תיקון הגנה. חשוב שהאחריות תהיה ברורה, ולא תעבור בין קבלני המשנה.
האם הגלוון והצבע מתאימים לסביבה? בדקו שהמפרט כולל את מערכת הגמר ואת דרישות הקבלה. בקשו גם הגדרה למראה תקין באזורים הגלויים ללקוח.
האם השרטוט מספיק להזמנה? ודאו שיש גרסה מזוהה, חומר, מידות, דרישות גמר והפניה למסמכים משלימים. היצרן לא אמור לחפש החלטות מהותיות בהתכתבות ישנה.
האם רשימת החומרים כוללת את כל הנדרש? עברו על חומרי הגלם, המחברים והרכיבים שנכנסים להרכבה. הגדירו מה הספק רוכש ומה הלקוח מספק, כדי שלא תישאר הנחה סמויה בין הצדדים.
האם קיימת תכנית לבדיקת החלק הראשון? קבעו מה מודדים, מה בודקים בהרכבה ומי מוסמך לאשר. סגרו גם מה קורה אם נמצאת חריגה לפני שממשיכים לייצור.
מי מאשר ומי מעדכן
לכל שאלה צריך להיות אחראי, אבל גם מסמך שאליו נכנסת התשובה. אם הוחלט לשנות חור, חומר או גימור במהלך בדיקת החלק, עדכנו את התיק לפני המשך העבודה. אחרת תצטרכו לפתור שוב את אותה בעיה בהזמנה הבאה.
אל תשחררו סדרה על סמך הבנה בעל פה. השחרור צריך לייצג הסכמה על מה מייצרים, איך בודקים ומי מאשר, בלי לדרוש מהעובדים להשלים את החסר.
מחלק פח למוצר שלם
חלק פח יכול לעמוד בכל המידות שלו ועדיין לא להתאים למוצר. לכן בדיקת הקבלה שלו והבדיקה של המוצר המורכב צריכות להשלים זו את זו. כשמפתחים מארז לציוד, תושבת למערכת או מעטפת למכשור רפואי, אני ממליץ להגדיר הצלחה לפי השימוש במוצר השלם, לא רק לפי התאמה לשרטוט החלק.
גם ההסתכלות על הענף צריכה להיות מדויקת. הלמ״ס מפרידה בין ענף המתכות הבסיסיות לבין ייצור מוצרי מתכת בהרכבה, פרט למכונות ולציוד. ההבחנה הזאת חשובה כשקוראים נתונים, אבל מבחינת הלקוח המבחן נשאר מעשי: מי מקבל אחריות לכך שהחלק משתלב במערכת.
לבחור אחריות שמתאימה לפרויקט
יש פרויקטים שבהם נכון לעבוד ישירות מול יצרן פח, כאשר מחלקת ההנדסה של הלקוח מנהלת את הממשקים. בפרויקטים אחרים כדאי לבחור גוף שמרכז פיתוח, רכש, ייצור והרכבה. אין מודל אחד שמתאים לכולם, אבל חייב להיות ברור מי מחליט כשהדרישות של החלק ושל המוצר אינן מסתדרות.
אני ממליץ להגדיר גם מה נמסר ללקוח מעבר למוצר עצמו. תיק מסודר, גרסאות מאושרות, תוצאות בדיקה ותיעוד שינויים מאפשרים להמשיך לעבוד כשהצוות מתחלף או כשעוברים לספק נוסף. זו אינה תוספת מנהלית לסוף הפרויקט, אלא חלק מהיכולת להחזיק מוצר לאורך זמן.
מוצר בוגר אינו מוצר שאין בו שינויים. זה מוצר שיודעים לבדוק, לתעד ולנהל בו שינוי.
להשאיר ללקוח מוצר שאפשר להמשיך לייצר
לפני סיום הפיתוח, הייתי מבקש שהצוות יוכיח שהוא מסוגל לבצע הזמנה חוזרת מתוך התיק הקיים. לא מתוך זיכרון של מי שהיה בהרכבה הראשונה, ולא בעזרת חלק לדוגמה שעליו נשארו סימונים ידניים. זו בדיקה מעשית לבשלות התיעוד ולחלוקת האחריות.
כדאי להשאיר גם דרך ברורה לטיפול בשינוי עתידי: מי בוחן את ההשפעה, מי מאשר את העדכון ואיך מונעים ערבוב בין גרסאות. כך שינוי קטן אינו מחייב בירור מחדש של כל מה שכבר סוכם.
עבודות פח הן החלטת תכן בתוך פיתוח מוצר, לא רק שורת מחיר בהזמנה. כשבוחנים אותן כך, השיחה עם היצרן נעשית עניינית יותר: פחות ניחושים על מה התכוון המתכנן, ויותר הסכמה על מה הלקוח יקבל. השאלה שכדאי לקחת לפגישת הייצור הבאה היא לא רק אם החלק הצליח, אלא אם כל התנאים להצלחה שלו כבר נמצאים בתיק.
אחת האפשרויות לליווי התהליך היא רותל הנדסת מוצר בע"מ, המציעה אפיון, תכן מכאני, בניית אבי־טיפוס, חיתוך וכיפוף פחים, ייצור והרכבות כחלק מפיתוח מוצר שלם. בקרו באתר ופנו עם השרטוט הקיים, הכמות המתוכננת ותנאי השימוש, כדי לבחון מה צריך לסגור לפני המעבר לסדרה.