
תעשייה 4.0: מה זה, איך זה עובד ומה משנה בייצור

מנהל הייצור מגיע בבוקר ומגלה שהקו עומד מאז שלוש בלילה. עד שאנשי המשמרת מגיעים להסביר מה קרה, הוא כבר צריך להחליט מה לדחות ולמי להתקשר.
מה המושג תעשייה 4.0 אומר לרצפת הייצור
תעשייה 4.0 היא הגל הרביעי של השינוי בייצור, אחרי המיכון, הייצור ההמוני והאוטומציה הבסיסית: מכונות מדווחות על מצבן בזמן אמת, ומערכות מנתחות את הדיווח כדי להציע החלטה או להפעיל תגובה.
בקו שעצר בלילה, הדיווח יכול לכלול את שעת העצירה, מצב הבקר והאירועים שקדמו לה. מנהל התחזוקה לא צריך להתחיל מחקירת זיכרונות. הוא יכול לבדוק אם לחץ האוויר ירד, אם מנוע התחמם או אם המכונה פשוט חיכתה לחומר.
תעשייה 4.0 היא לא מפעל חדש. היא מכונה שמספרת מה קורה לה, ומערכת שמגיבה לזה.
ההבדל אינו עצם קיומו של מסך. ההבדל הוא שהמפעיל, התחזוקה והתכנון יכולים לעבוד עם אותה תמונת מצב, במקום להחזיק כל אחד חלק אחר מהסיפור.
זה רלוונטי גם למפעל ותיק
לפי סקירת מרכז המחקר והמידע של הכנסת, בשנת 2023 פעלו בישראל 12,430 מפעלי תעשייה, מהם 51% בתעשייה מסורתית, 32.4% בתעשייה מעורבת־מסורתית ו־11.9% בתעשייה עילית או מעורבת־עילית; אותה סקירה מציינת כי פריון העבודה בתעשייה בישראל עמד בשנת 2022 על 73.7 דולר.
המשמעות המעשית היא שהשאלה אינה שמורה לחברות אלקטרוניקה או למפעלים חדשים. גם בית מלאכה לעיבוד שבבי, יצרן אריזות או מפעל להרכבות יכולים להרוויח מהבנה טובה יותר של מה שקורה בין פקודת העבודה למוצר המוגמר. איסוף נתונים ואוטומציה חשובים כשהם עוזרים להפיק יותר מהציוד, מהחומר ומשעות העבודה שכבר קיימים.
במפעל קטן לא חייבים לחבר הכול. לפעמים מספיק לדעת למה המכונה שמכתיבה את קצב האספקה נעצרת, ומי צריך לקבל הודעה כשהיא נעצרת.
אני הייתי מתחיל בשאלה פשוטה: האם אתם יכולים להצביע על עצירה בקו שאיש אינו יודע להסביר? אם כן, יש לכם מועמד לבדיקה. עדיין לא בהכרח מועמד לרכישת ציוד.
הטכנולוגיות המרכזיות ומה כל אחת עושה בקו
טכנולוגיה | מה היא עושה | איפה רואים אותה בקו | איזה מספר היא משנה |
|---|---|---|---|
אינטרנט של הדברים (IoT ו־IIoT) | מודדת טמפרטורה, רעידות, זרם מנוע, לחץ וזמן מחזור ושולחת את הנתונים הלאה | חיישנים על המכונה ובתוך התא | משך עצירות לא מתוכננות ותדירות חריגות |
ביג דאטה | אוספת ומאחסנת נתונים מכמה מכונות ומערכות לאורך זמן | שרת מרכזי של המפעל או ענן | פערי תפוקה ופסילות לפי מוצר, משמרת ואצווה |
בינה מלאכותית ולמידת מכונה | לומדת מה נחשב תקין למכונה מסוימת ומזהה סטייה מוקדם | מודל חיזוי בבקרת איכות ובתחזוקה | שיעור פסילות ותדירות כשלים |
רובוטיקה ואוטומציה | מבצעת פעולות חוזרות כמו הרכבה, הובלה ובדיקה באופן עקבי | זרוע רובוטית, רכב הובלה אוטומטי, תא בדיקה | זמן מחזור ואחידות איכות |
הדפסה תלת־ממדית | מייצרת חלקים ישירות מקובץ תכנון | מדפסת תעשייתית לאבות־טיפוס, מתקנים וסדרות קצרות | זמן מעבר מרעיון לחלק פיזי |
חיישן לחץ על מערכת פנאומטית, למשל, יכול לעזור לברר למה מהדק אינו נסגר בעקביות. זה תפקידו של IIoT, האינטרנט התעשייתי של הדברים: להוציא קריאה מתוך התהליך ולהעביר אותה למקום שבו אפשר להשתמש בה. לפני שמוסיפים חיישן, כדאי לבדוק אם הבקר כבר מחזיק את הקריאה הדרושה.
ביג דאטה הוא שם גדול לצורך די פשוט: לשמור מספיק היסטוריה ממקורות שונים כדי להשוות ביניהם. כשמחברים קריאות מהציוד לרישומי מערכת ניהול המשאבים, ERP, ולמעקב הייצור, אפשר לבדוק אם זמני המחזור מתארכים עם חומר מספק מסוים או עם משפחת מוצרים מסוימת. בלי זיהוי משותף של המוצר והזמן, מקבלים מאגר גדול, לא הסבר.
לא כל חריגה צריכה בינה מלאכותית
מודל למידת מכונה יכול ללמוד את התנהגות זרם המנוע בעומסים שונים ולהתריע על דפוס חריג. אבל אם התקלה מופיעה בכל פעם שהטמפרטורה חוצה גבול ידוע, כלל פשוט עשוי להספיק. אני מעדיף כלי שקל לתחזק ולהסביר על פני מודל שאיש בצוות אינו יודע לבדוק.
רובוטיקה מטפלת בצד הפיזי של העבודה. זרוע שמעמיסה חלקים לתא בדיקה יכולה לשמור על רצף, אבל רק אם החלק מגיע במיקום צפוי ואפשר לטפל בחלק שנתקע. בתכנון אוטומציה תעשייתית, ההזנה, האחיזה וההתאוששות מתקלה חשובות לא פחות מתנועת הזרוע עצמה.
הדפסה תלת־ממדית מתאימה, למשל, למתקן שמחזיק מארז בזמן הרכבה. במקום להזמין כלי לפני שבודקים את תנוחת העבודה, מדפיסים מתקן, מנסים ומשנים את התכן. לחלק סופי צריך לבדוק גם חוזק, חומר, גימור ויכולת לחזור על התוצאה; קובץ תקין אינו אישור שהחלק מתאים לשימוש.
המבחן הוא המספר השבועי
אני בוחן כל טכנולוגיה לפי מספר שמישהו במפעל כבר בודק: דקות עצירה, חלקים פסולים, שעות הרכבה או זמן הכנת מתקן. אם אי אפשר להסביר איזה מספר אמור להשתנות, מוקדם לקנות.
הטכנולוגיות האלה כמעט אינן עובדות לבד. חיישן בלי מקום לשמור בו את הקריאות הוא מדחום על הקיר; מאגר בלי קשר למוצר הוא ארכיון; ורובוט בלי תהליך יציב יחזור בעקביות גם על פעולה לא נכונה.
מהמכונה להחלטה, ומה לא עובד
נורית התקלה ברכב שימושית מפני שחיישן, מחשב וכלל אזהרה פועלים יחד. הנורה עצמה אינה מאבחנת הכול, אבל היא מפנה את הנהג לבדיקה לפני שהוא ממשיך כרגיל. במפעל צריך לבנות שרשרת דומה, עם אחריות ברורה גם אחרי שההתראה נדלקת.
נניח שחיישן קורא טמפרטורה בבית מיסב. שער תקשורת אוסף את הקריאה ושולח אותה לאחסון, שם נשמרים הזמן, זיהוי המכונה ומספר החלק או פקודת העבודה. מערכת הניתוח משווה את הקריאה להתנהגות התקינה בתנאי ההפעלה האלה.
הקריאה צריכה להגיע לאדם שיכול לפעול
אם נמצאה חריגה, המערכת שולחת הודעה או פותחת הוראת עבודה. כאן צריך להחליט מי מקבל אותה, מה עליו לבדוק ומתי מותר להמשיך לעבוד. התראה בתיבת דואר שאיש אינו פותח אינה בקרת תהליך.
גם ההקשר חשוב. טמפרטורה גבוהה בזמן עיבוד חומר קשה אינה בהכרח אותה תופעה כמו טמפרטורה גבוהה כשהמכונה כמעט אינה עמוסה. לכן צריך לשמור לצד הקריאה את מצב העבודה, ולא להשוות מצבים שונים כאילו היו זהים.
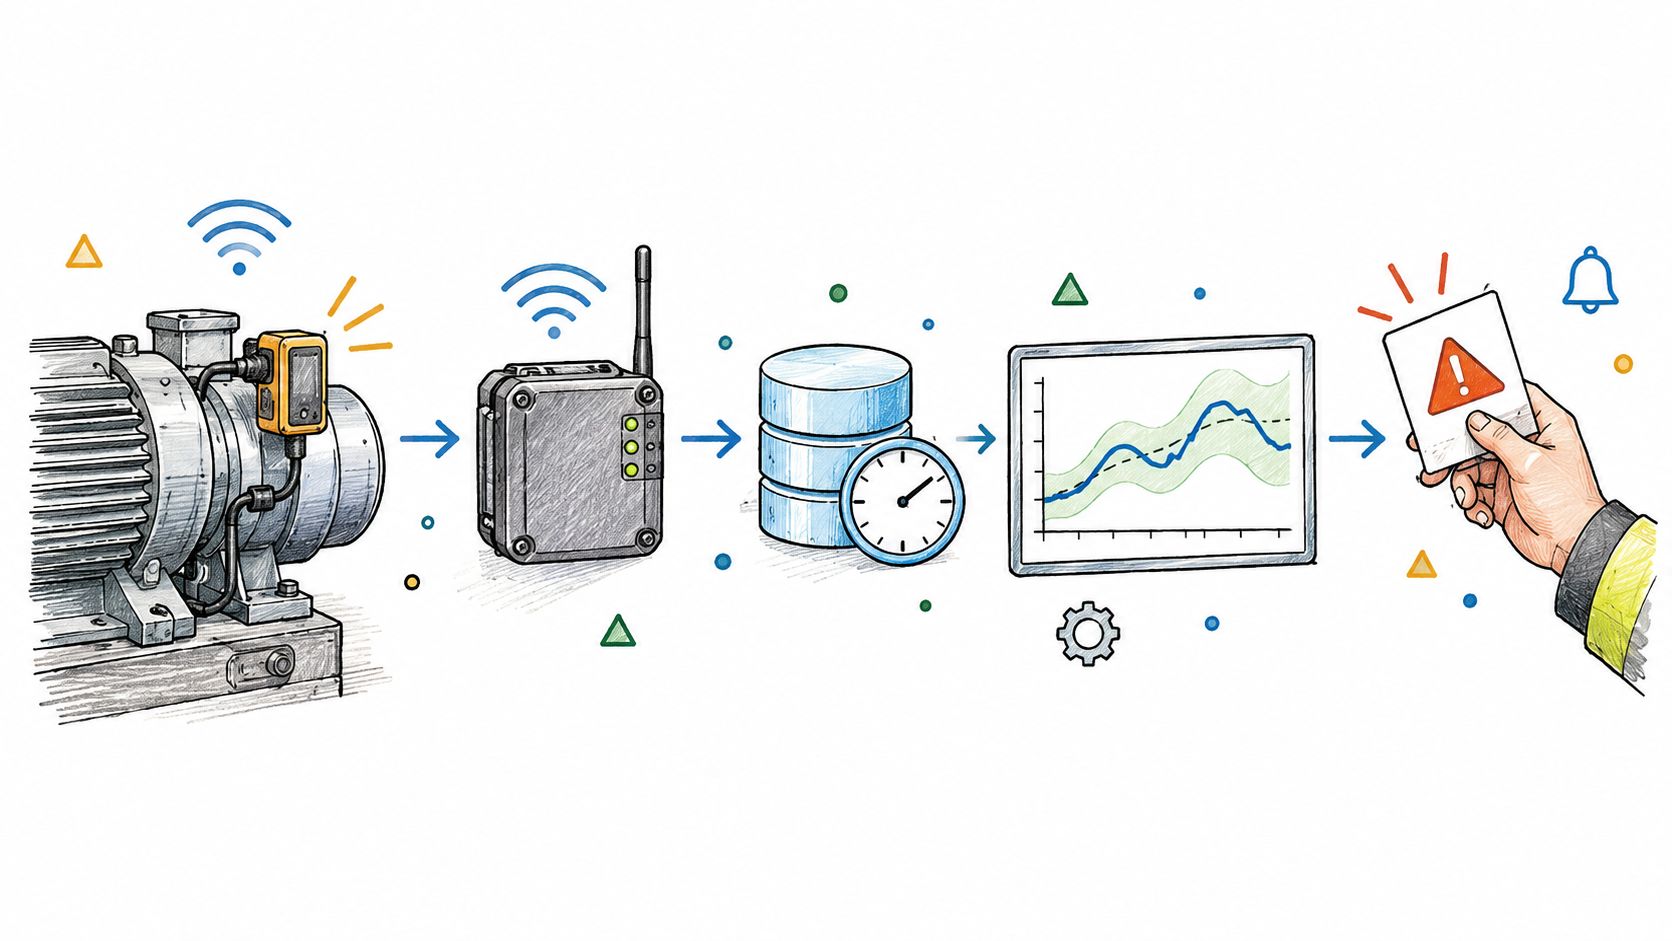
בישראל, החיבור הזה נעשה בדרך כלל כשכבה דיגיטלית מעל ציוד קיים, ולא בהחלפת כל הקו. כך אפשר לקשור את מצב המכונה לאיכות החלק: במקום למצוא פגם רק בבדיקה הסופית, מזהים סטייה בתהליך ובודקים אותה לפני שממשיכים לייצר.
לפי ניסיון תוכניות המו״פ הנתמכות של זירת הייצור המתקדם ברשות החדשנות, המתואר בגלובס, מפעלים שהטמיעו רכיבי Industry 4.0 דיווחו על שיפור של כ־20%–30% בביצועים. זה טווח מדווח בפרויקטים נתמכים, לא הבטחה לקו שלכם ולא תחליף להגדרת מדד מדויק.
יותר חיישנים אינם יותר הבנה
נניח שמדידת רעידות מצביעה על שינוי, אבל אנשי האיכות משתמשים במספר חלק אחר מזה שמופיע בייצור. איש אינו מצליח לקשור בין החריגה לבין החלק שנפסל. החיישן עובד היטב; החיבור העסקי וההנדסי חסר.
לפני הרחבת הניטור צריך לנקות מספרי חלקים, לקבוע גרסה מאושרת, להסכים על מבנה מוצר משותף ולתעד סיבות פסילה באופן עקבי. גם הוראות העבודה צריכות להתאים לגרסה שמיוצרת בפועל. אחרת אין דרך לדעת אם השינוי נובע מהמכונה, מהחומר או מהוראה ישנה.
כלל עבודה: אל תאספו קריאה לפני שהחלטתם איזו החלטה היא אמורה לשנות.
האמונה השנייה שמכשילה פרויקטים היא שרובוט חייב להגיע ראשון. אם המפעיל ממתין לאישור שרטוט או מחפש רכיב חלופי, רובוט מהיר לא יקצר את ההמתנה. תיעוד דיגיטלי או רישום עקיבות עשויים להיות שימושיים יותר בשלב הזה.
גם תחזוקה חזויה דורשת יותר מהתקנת חיישן: צריך היסטוריית תקלות, תיעוד תיקונים ודרך לבדוק אם ההתראה הייתה מוצדקת. אני לא הייתי מפעיל עצירה אוטומטית על סמך מודל חדש בלי שלב שבו הצוות בוחן את ההתראות מול המציאות. טכנולוגיה אינה מייצרת משמעת; משמעת מאפשרת להשתמש בטכנולוגיה בביטחון.
המדדים שמשתנים בקו הייצור ובשרשרת האספקה
OEE, היעילות הכוללת של הציוד, מחושב כזמינות כפול ביצועים כפול איכות. הוא עוזר להפריד בין ציוד שלא עבד, ציוד שעבד לאט וחלקים שיוצרו אך לא היו תקינים.
מדד | מה הוא מודד | מה משתנה כשמחברים נתונים | מי מרגיש את זה ראשון |
|---|---|---|---|
OEE | זמינות כפול ביצועים כפול איכות | רואים באיזה מרכיב מאבדים תפוקה, ולא רק את התוצאה הכוללת | מנהל הייצור |
זמן עצירה לא מתוכנן ו־MTTR | משך העצירות והזמן הממוצע לתיקון | אפשר לזהות גורמי עצירה, לקצר אבחון ולתכנן טיפול כשיש התרעה מתאימה | מנהל התחזוקה |
זמן כיוון (Changeover) | הזמן בין סדרת ייצור אחת לאחרת | מתעדים מעברים ומזהים המתנה לכלי, לחומר או לאישור | מתכנן הייצור |
זמן מחזור ושיעור פסילות | משך ייצור החלק ושיעור החלקים שנפסלו | מבחינים בסטייה וממקדים את בדיקת התהליך | מהנדס האיכות |
זמן אספקה משרשרת האספקה | הזמן מהזמנה ועד משלוח ללקוח או לקו | מעדכנים תכנון לפי התקדמות הזמנות ומועד הגעת רכיבים | רכש ותכנון |
עקיבות רכיבים וגרסאות | איזה רכיב ובאיזו גרסה נכנס לכל מוצר | מזהים אילו מוצרים מחייבים בדיקה או החזרה, במקום לפעול ללא הבחנה | מחלקת איכות ורכש |
אותו מספר, משמעות שונה לכל צוות
מנהל הייצור צריך לראות את מרכיבי ה־OEE, לא רק ציון מסכם. שיפור במהירות המכונה אינו הישג אם הוא מלווה בעלייה בפסילות. גם שינוי בהגדרת הזמן המתוכנן עלול לשפר את הדוח בלי לשפר את העבודה.
מנהל התחזוקה צריך להבחין בין זמן אבחון, המתנה לחלף ותיקון בפועל. אם רוב ההשבתה נובעת מחיפוש חלק חילוף, שיפור בארון החלפים ובזיהוי המק״טים עשוי לעזור יותר ממודל חיזוי. המספר מועיל רק כשמפרקים אותו לפעולות שאפשר לשנות.
בסדרות קצרות, מתכנן הייצור מרגיש במיוחד את זמן הכיוון. כדאי להגדיר אם סופרים עד הפעלת המכונה או עד קבלת חלק תקין מאושר, ולהישאר עם אותה הגדרה. אחרת מעבר שנראה מהיר בדוח עלול לכלול בהמשך כיוונים, בדיקות ותיקונים שלא נספרו.
מעבר לדלת המפעל
מהנדס האיכות צריך לקבל זמני מחזור ופסילות עם הקשר: מוצר, כלי, חומר וגרסה. הרכש צריך לדעת איזו אצווה התקבלה והיכן השתמשו בה; התכנון צריך לדעת אם הרכיב החסר אכן יצא מהספק או רק קיבל תאריך משוער. כך ניהול שרשרת אספקה מתחבר לתוכנית שאפשר לבצע בקו.
התוכנית האסטרטגית הלאומית לייצור מתקדם מציבה מטרות של שיפור פריון, תחרותיות, גמישות תפעולית והשתלבות בשרשראות אספקה בינלאומיות. ברצפת הייצור, המטרות האלה מתבטאות בדברים מוחשיים: מעבר מסודר בין מוצרים, תשובה אמינה ללקוח ויכולת לשחזר את האיכות גם בהזמנה הבאה.
כשערך מסוים אינו ידוע, אני מעדיף תא ריק עם אחראי למדידה על פני יעד שנבחר מהאוויר. קודם מגדירים מה מודדים ובאיזה גבול תהליך. רק אחר כך מחליטים מה צריך להשתפר.
שלושה מקרים מהרצפה ומה השתנה בהם
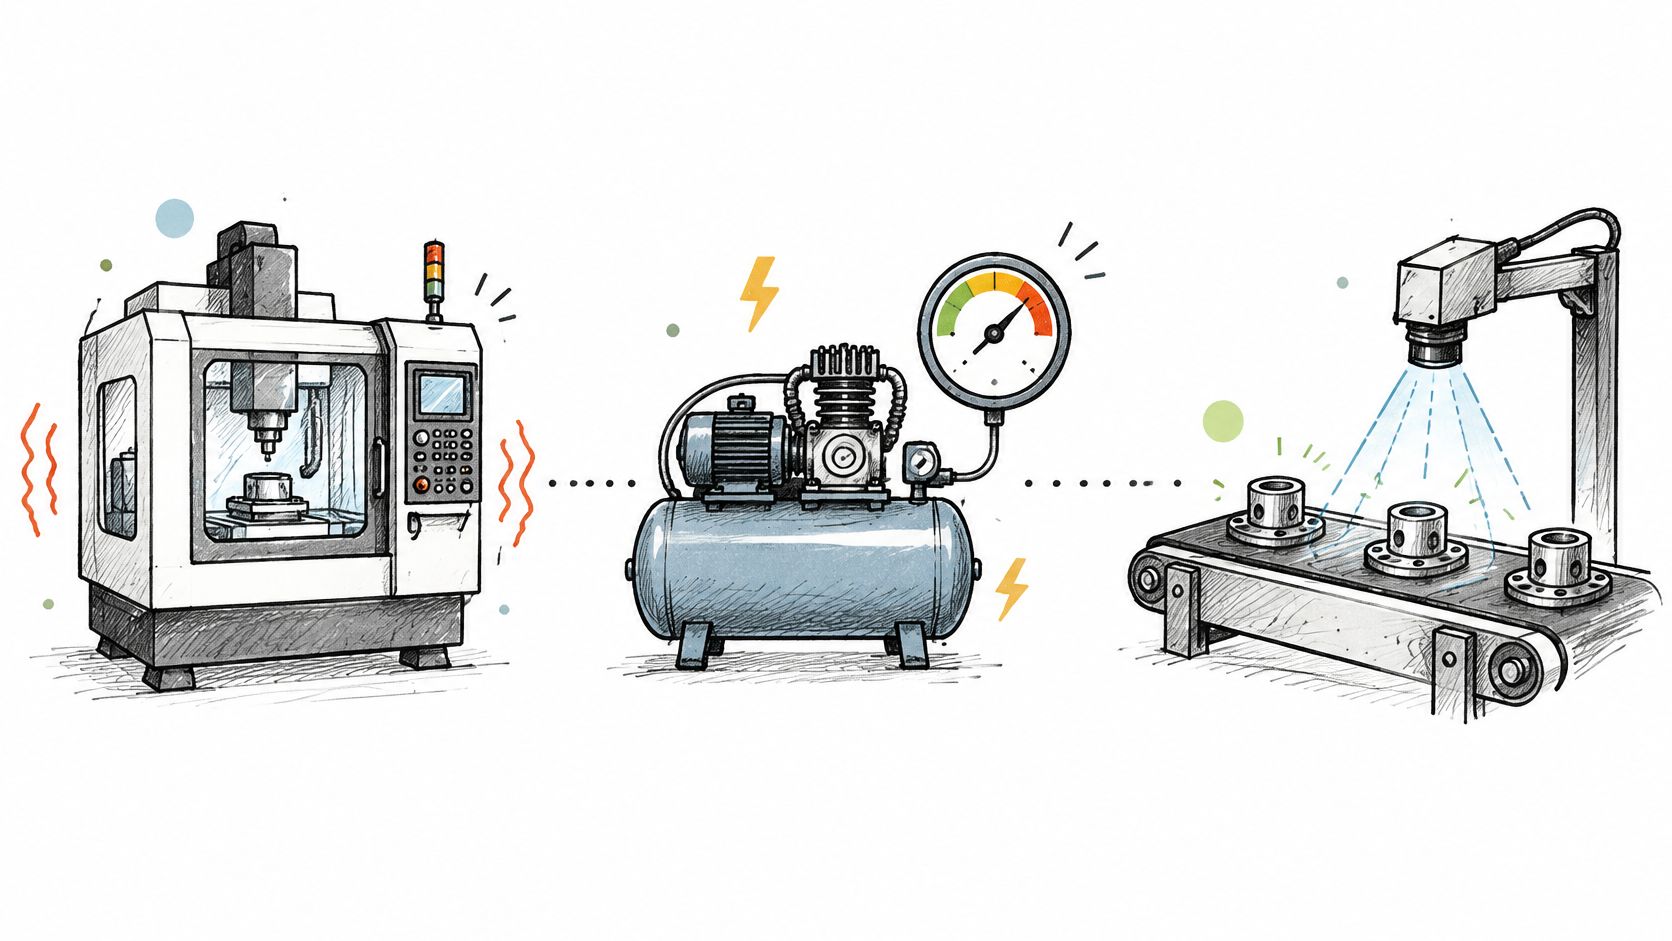
המקרים הבאים הם תרחישים להמחשה, לא תוצאות שפורסמו על חברות מסוימות. בכל אחד מהם כדאי לשים לב לרגע שבו איש צוות יכול לפעול אחרת, ולא רק לטכנולוגיה שמופיעה בתמונה.
מיסב שמחליפים בזמן מתוכנן
נניח שחיישן רעידות בכוש של מכונת CNC מראה עלייה הדרגתית לאורך שלושה שבועות. המודל מסמן חריגה, ואיש התחזוקה משווה אותה למהירות הסיבוב, לכלי ולפעולות שבוצעו. הוא בודק את המכונה ומוצא סימנים שמצדיקים החלפת מיסב.
במקום להמתין לעצירה ביום שלישי אחר הצהריים, הצוות מתכנן את ההחלפה לסוף השבוע ומכין מראש חלפים וכלים. ההחלטה שעשתה את ההבדל הייתה להוציא הוראת תחזוקה לאחר בדיקה, לפני שהמכונה הפסיקה לייצר. התראה לבדה לא הייתה מספיקה.
מצלמה שמצביעה על מקור הבעיה
בתרחיש אחר, מצלמה בקו אלקטרוניקה בודקת מיקום רכיבים וחיבורי הלחמה גלויים. מזין רכיבים מתחיל לסטות, ובמהלך המשמרת מופיע דפוס חוזר של חוסר יישור, עוד לפני שהבודק הידני מבחין בעלייה בפסילות. איש האיכות מאמת את הממצאים מול לוחות בפועל.
המפעיל עוצר לבדיקה ממוקדת של המזין ומבודד את הלוחות שיוצרו מאז הבדיקה התקינה האחרונה. ההחלטה החשובה אינה לפסול אוטומטית כל תמונה חריגה, אלא לתקן את מקור הסטייה ולקבוע מה מחייב בדיקה חוזרת. מצלמה גם אינה תחליף לבדיקה חשמלית או לבדיקת חיבורים שאינה יכולה לראות.
אצווה שאפשר לאתר בלי לנחש
נניח שספק מודיע על בעיה באצוות מחברים. רישום ERP המקושר לדיווח ההרכבה מראה לאילו סדרות נכנסו המחברים, באיזו גרסה ובאילו מוצרים מוגמרים השתמשו בהם. צוות האיכות יכול להתחיל מבידוד הקבוצה הרלוונטית במקום להחזיק את כל תוצרת החודש.
היקף הפעולה עדיין נקבע לפי הסיכון ודרישות האיכות. העקיבות מספקת בסיס להחלטה, לא היתר אוטומטי לצמצום החזרה. ההבדל הוא שאפשר להגדיר אוכלוסייה לבדיקה על סמך רישום, ולא על סמך השערה.
גם החיבור עצמו צריך הגנה
רשות החדשנות בתיאור המפעל החכם כוללת עמידות בפני מתקפות סייבר לצד שליטה בתהליכים, אוטומציה וגמישות. תקלה ברשת או חדירה יכולות לפגוע בזמינות הקו, ולכן צריך לתכנן הרשאות, גיבוי, גישה מרחוק והתנהגות בטוחה כשאין תקשורת.
בכל התרחישים, החיסכון מתחיל בהחלטה שמתקבלת מוקדם יותר. לא בעצם התקנת המצלמה, החיישן או התוכנה.
מה למדוד השבוע לפני שבוחרים פרויקט
ביום שני אפשר להתחיל בבדיקה ממוקדת, בלי להזמין מערכת חדשה. המטרה היא להגיע לשיחה על ציוד כשכבר ברור איזו בעיה צריך לפתור.
בחרו מוקד כואב. התחילו במכונה שעוצרת הרבה או בתהליך שמייצר פסולת יקרה. בחירה לפי עלות ההפרעה עדיפה על בחירה במכונה שהכי קל לחבר.
תעדו במשך שבועיים. רשמו כל עצירה וסיבתה, כל חלק פסול והגורם הידוע לפסילתו, ואת זמני המעבר בין סדרות. כשהסיבה אינה ידועה, כתבו זאת במקום להמציא קטגוריה נוחה.
אתרו מידע שכבר קיים. בדקו ERP, יומן משמרת ופאנל מכונה, ורשמו היכן נמצא כל שדה. כך נמנעים מרכישת חיישן למידע שכבר נשמר.
קבעו קו בסיס מוסכם. בחרו מדד מרכזי, כמו שיעור פסילות או OEE, והגדירו עם הצוות מה ייחשב שיפור שימושי באחוזים. שמרו גם על האיכות והתפוקה כדי שלא תשפרו מספר על חשבון התהליך.
תחמו פיילוט. קבעו תאריך התחלה, תאריך סיום, תוצאה מדידה ואחראי בשמו. הגדירו מראש מה יגרום להרחבה, לשינוי או להפסקה.
לבדוק בתנאי העבודה, לא רק בהדגמה
לפי הדיווח בביזפורטל, בסוף 2025 הוכרזה השקעה של 40 מיליון ש״ח בחמישה אתרי הרצה בתחומי התעשייה, הבריאות, האנרגיה, העיר החכמה והקיימות, כדי לאפשר פיילוטים בתנאי אמת. עבור מפעל קטן, העיקרון החשוב הוא לבדוק שונות בחומר, התנהגות מפעילים ותקלות תקשורת לפני התחייבות לציוד גדול; ההכרזה אינה מבטיחה התאמה או זכאות לכל חברה.
במכשור רפואי ובמוצרים אלקטרו־מכאניים צריך לכלול גם עקיבות גרסאות, אימות תהליך, ניהול שינויים ותיעוד איכות. פיילוט מצליח צריך להיות ניתן לשחזור, לא רק להפיק חלק תקין בהדגמה.
פיילוט מועיל מסתיים בהחלטה שאפשר להסביר לצוות, גם כשההחלטה היא לא להמשיך.
לשיחה עם רותל על הגדרת הבדיקה אפשר להתקשר אלינו בטלפון 972-9-7441110 או לכתוב לכתובת rotel@rotel.co.il.
איזה פרויקט ראשון מתאים למפעל שלכם
אני הייתי בוחר בעיה שאפשר למדוד ושינוי שאפשר להשלים בתוך רבעון. לא מפני שכל פרויקט צריך להיות קצר, אלא מפני שפרויקט ראשון צריך ללמד את הצוות איך לבחור, להטמיע ולבדוק בלי לקשור את כל המפעל להימור גדול.
רשות החדשנות בתוכנית המכינה למו״פ מגדירה ארבעה מתווים: היערכות להטמעת תהליכי מו״פ, בדיקת היתכנות טכנולוגית, פיתוח מענה לכשלים בתהליך הייצור ושיפור תהליך באמצעות טכנולוגיות תעשייה 4.0. לצד המכינה, תוכנית מופ״ת תומכת בקידום מוצרים ותהליכי ייצור באמצעות חדשנות טכנולוגית.
הבחירה המעשית דומה: לפעמים חסרה תשתית עבודה, לפעמים צריך לבדוק אם הרעיון אפשרי, ולפעמים הכשל כבר ברור. הערכות העלות והזמן בטבלה הן כלי ראשוני לתכנון, לא הצעת מחיר או התחייבות ללוח זמנים.
פרויקט ראשון | עלות יחסית | זמן עד תוצאה ראשונה | מתאים כאשר |
|---|---|---|---|
תיעוד הנדסי דיגיטלי, גרסאות, הוראות עבודה ומבנה מוצר | נמוכה | שבועות עד חודשים | יש טעויות גרסה או הוראות עבודה לא עדכניות |
חיבור מכונת צוואר בקבוק לניטור | נמוכה עד בינונית | שבועות | יש מכונה שעוצרת הרבה בלי הסבר |
בקרת איכות אוטומטית עם ראייה ממוחשבת | בינונית | חודשים | שיעור הפסילות גבוה וקבוע, ובדיקה ידנית לא תופסת הכול |
תחזוקה חזויה על ציוד קריטי | בינונית עד גבוהה | חודשים | כשל עולה ביוקר ויש היסטוריית נתונים לכמה חודשים |
אוטומציה של הרכבה או הובלה | גבוהה | חודשים עד שנה | יש סדרה חוזרת ויציבה של מוצר אחד או שניים |
לבחור לפי התנאים, לא לפי ההתלהבות
אם עובדים מרכיבים לפי שרטוטים שונים, תיעוד הנדסי הוא הבחירה הישירה. התחילו במוצר מוגדר ובמסלול אישור ברור, ובדקו אם פחתו טעויות שנובעות מגרסה שגויה.
אם צוואר הבקבוק נעצר בלי הסבר, חיבור המכונה מתאים יותר. דרשו שהפיילוט יפיק סיבות עצירה שימושיות, ולא רק גרף של זמן עבודה.
ראייה ממוחשבת מתאימה כשאפשר להגדיר פגם נראה, לייצב תאורה ולהציג דוגמאות תקינות ופגומות. בסדרות שמשתנות לעיתים קרובות צריך להביא בחשבון גם את עבודת ההכנה והאימות לכל דגם.
תחזוקה חזויה מתאימה לציוד קריטי כשיש קשר שניתן לבדוק בין הסימן הנמדד לכשל. כשאין היסטוריה מתאימה, הייתי מתחיל בניטור ובתיעוד התחזוקה, ולא מבטיח חיזוי.
אוטומציה של הרכבה או הובלה מתאימה לתהליך שחוזר באופן יציב. במוצר שעוד משתנה, מתקן עבודה פשוט ותכן נוח להרכבה עשויים להיות השקעה טובה יותר מתא שקשה לשנות.
במפעל קטן אני מעדיף לעיתים שני ניסויים זולים על פני פרויקט גדול, בתנאי שלכל ניסוי יש גבול ומדד משלו. הפרויקט הראשון צריך להשאיר מספר שאפשר לבדוק, לא רק ציוד שאפשר להציג.
איזה מספר בקו אתם בודקים בכל יום, אבל מתקשים להסביר לאורח למה הוא נראה כך?
רותל הנדסת מוצר בע"מ משלבת פיתוח מוצר, תכן מכאני ואלקטרוני, אבות־טיפוס, סדרות קצרות וייצור והרכבות, עם דגש על תכנון לייצור ותיעוד הנדסי. אם אתם בוחנים פיילוט של תעשייה 4.0, אפשר להתחיל בשיחה על התהליך, הנתונים וההחלטה שתרצו לשפר לפני רכישת ציוד. בקרו באתר רותל הנדסת מוצר בע"מ וכתבו לנו מה עוצר את הקו או מקשה על המעבר מפיתוח לייצור.