
ייצור מוצרי פלסטיק – המדריך המעשי

בשעה 23:00, עם קובץ CAD פתוח ומייל מהלקוח הראשון שמחכה לתשובה, רוב המהנדסים לא מחפשים תיאוריה. הם רוצים לדעת אם ללכת על אב־טיפוס, לקפוץ לסדרת פיילוט, או לסגור תבנית הזרקה ולשלם על הטעות אחר כך. זה הרגע שבו ייצור מוצרי פלסטיק מפסיק להיות נושא טכני ומתחיל להיות החלטה עסקית קרה, כואבת, ולעיתים מצילת פרויקט.
בישראל זה אפילו חד יותר. ענף הגומי והפלסטיקה מעסיק כ-23,800 עובדים ופועל ב-615 מפעלי ייצור, עם מכירות של כ-21.7 מיליארד ש"ח וייצוא של כ-2.73 מיליארד דולר ב-2022, וחלקו עמד על כ-3.4% מסך התפוקה התעשייתית בישראל, לפי נתוני הסקירה של משרד המסחר האמריקאי על ענף הפלסטיקה בישראל. זה לא שוק נישתי. זו תעשייה עמוקה, עם הרבה אפשרויות, והרבה מקומות ליפול בהם אם בוחרים מסלול לא נכון.
הרגע שבו רעיון פלסטי פוגש את המציאות
יזם מגיע עם חלק קטן, כביכול פשוט. מכסה, בית למכשיר, מחבר, קופסה. על המסך הוא נראה גמור, אבל ברגע שמניחים אותו מול מפעל, מתחילות השאלות האמיתיות. כמה יחידות באמת צריך עכשיו. האם הגימור חייב להיות מבריק או שמספיק נקי. מתי הלקוח הראשון צריך את זה ביד.
ההחלטה הראשונה היא לא על חומר, היא על סיכון
רוב האנשים חושבים שהשאלה הראשונה היא איזה פולימר לבחור. היא לא. השאלה הראשונה היא כמה רחוק אתם רוצים להתחייב לפני שבדקתם את השוק. דוגמה אחת יכולה להספיק כדי להוכיח גיאומטריה, סדרה קצרה יכולה לחשוף בעיות הרכבה, ותבנית יקרה יכולה לקבע אתכם למסלול שאי אפשר לחזור ממנו בקלות.
כלל עבודה פשוט: אם עוד לא ראיתם את המוצר ביד, אתם לא באמת יודעים מה עובר בראש של המשתמש.
בפועל, ייצור טוב מתחיל בשיחה על קצב. קצב פיתוח. קצב אספקה. קצב תיקון. מי שממהר לתבנית בלי להבין את השימוש בפועל, משלם פעמיים. פעם אחת על הכלי, ופעם שנייה על השינויים.
השוק הישראלי לא אוהב פרויקטים איטיים
הייצור המקומי בנוי לעבודה מהירה יחסית בין אב־טיפוס, סדרות קצרות וייצור סדרתי, וזה יתרון אמיתי כשיש פער בין רעיון טוב לבין דרישה מסחרית דחופה. מצד שני, התשתית הזו גם מפתה למהר יותר מדי. הרבה יזמים מנסים לדלג על הבדיקה הקריטית של התאמה לשוק, כאילו תבנית טובה תפתור בעיה של היתכנות.
היא לא.
בישראל, הרגלי הייצור, האספקה והייצוא מאפשרים תנועה מהירה, אבל דווקא בגלל זה צריך לחשוב כמו בעל מפעל, לא כמו מציג בפיץ'. חלק טוב הוא לא רק חלק שנראה נכון. הוא חלק שניתן לייצר, לבדוק, לשפר ולחזור עליו בלי לשרוף כסף בכל סבב.
ארבע שיטות עיקריות לייצור מוצרי פלסטיק
יש ארבע דרכים מרכזיות להסתכל על ייצור מוצרי פלסטיק, וכל אחת מהן מתאימה לעולם אחר. הבעיה של הרבה מדריכים היא שהם מדברים על אחת מהן כאילו היא התשובה לכל שאלה. זה לא עובד כך. שיטה טובה היא זו שמתאימה לנפח, לגיאומטריה, לחומר, ולזמן שבו אתם צריכים מוצר ביד.
הזרקת פלסטיק
הזרקה היא השיטה של חלקים מדויקים, חזרתיים, וסדרות בינוניות עד גדולות. חומר תרמופלסטי מותך נכנס לתבנית סגורה, מתקרר, והחלק יוצא זהה כמעט בכל מחזור. זו הסיבה שהשיטה הזו שולטת כמעט בכל מקום שבו צריך דיוק, עקביות, ותפוקה.
הסוויט ספוט שלה ברור. כשיש לכם נפח שעולה על סדרת ניסוי, גיאומטריה סבירה, ורצון להוריד עלות ליחידה לאורך זמן, הזרקה היא הבחירה הטבעית. תבנית פלדה או אלומיניום היא המחיר של הכניסה למשחק, אבל אחר כך הקצב גבוה והיד החוזרת עושה את שלה.
אם אתם רוצים להעמיק בטכנולוגיה עצמה, יש הסבר מסודר על הזרקת פלסטיק שיכול לעזור להבין את מנגנון העבודה לפני שסוגרים תכנון.
תרמופורמינג
תרמופורמינג עובד אחרת לגמרי. לוקחים גיליון פלסטיק, מחממים אותו, ומושכים אותו על תבנית. זו שיטה חכמה כשצריך מארזים, מגשים, כיסויים, וחלקים יחסית פשוטים בגיאומטריה שלהם. התבנית זולה יותר, ההכנה מהירה יותר, והכניסה לפרויקט קלה יותר.
אבל יש מחיר לפשטות. תרמופורמינג פחות מתאים לפרטים חדים, לקירות מורכבים, או לחלקים שדורשים אחידות עמוקה במבנה. אם המוצר שלכם הוא מעטפת או מגש, זה כלי נכון. אם אתם מנסים לדחוס לתוכו גיאומטריה שאינה מתאימה לשיטה, אתם מבזבזים זמן.
אקסטרוזיה
אקסטרוזיה היא שיטה של תנועה רציפה. חומר מומס נדחף דרך תבנית ויוצא כפרופיל אחיד. זו שיטה טבעית לצינורות, פרופילים, פסי איטום, ושכבות. אם המוצר הוא לא "חלק" אלא "אורך", אתם כבר מסתכלים בכיוון הנכון.
כאן אין כמעט טעם לחשוב במונחים של חלק בודד. חושבים על רצף. על חתך. על עקביות לאורך זמן. מי שמחפש במקומות הלא נכונים, למשל לנסות לייצר גוף מורכב בשיטה הזו, מייצר לעצמו בעיה מראש.
הדפסת תלת־ממד
הדפסה תלת־ממדית היא לא תחליף אוטומטי לייצור, היא כלי לאימות. SLA, SLS ו-MJF נותנים לכם גאומטריות מורכבות, אבות־טיפוס, ולעיתים סדרות זעירות מאוד. כשצריך לבדוק ארגונומיה, לתפוס שגיאת תכן, או להראות משהו מוחשי למשקיע וללקוח, זו דרך מהירה ונוחה.
אבל צריך להיות ישרים. הדפסה היא לא הדרך הנכונה לעלות לייצור המוני. היא מדהימה לבדיקת רעיון, חלשה יותר ככל שמבקשים ממנה לשמש תחליף לשרשרת ייצור אמיתית. מי שמבלבל בין שתי המטרות, מקבל חלק שנראה טוב על השולחן, אבל לא בהכרח מחזיק בשטח.
השוואה מעשית בין שיטות הייצור
שיטה | נפח מומלץ | סוג תבנית ועלות | זמן הכנה | חומרים נפוצים | סבלנות וגימור | מגבלות עיקריות |
|---|---|---|---|---|---|---|
הדפסת תלת־ממד | אב־טיפוס, 1 עד 50 יחידות | בלי תבנית קלאסית, עלות כניסה נמוכה יחסית | קצר מאוד | חומרים ייעודיים להדפסה | טובה לצורה, פחות עקבית מחומר תעשייתי | לא מתאימה בקלות לסדרות גדולות, פני שטח ומבנה תלויים בטכנולוגיה |
תרמופורמינג | סדרה קצרה, 100 עד 5,000 יחידות | תבנית פשוטה יחסית, עלות בינונית | מהיר | גיליונות תרמופלסטיים | גימור טוב לחלקים פשוטים | פחות חופש גיאומטרי, עובי דופן פחות אחיד |
הזרקה | מעל 1,000 יחידות | תבנית מתכת, עלות גבוהה יותר | ארוך יותר בהתחלה | PP, PE, ABS, PC/ABS, POM ועוד | גימור טוב מאוד ודיוק גבוה | דורש DFM נכון, תבנית יקרה, רגיש לשינויים מאוחרים |
אקסטרוזיה | פרופילים רציפים | דיזה ותבנית רציפה, עלות לפי פרופיל | בינוני | מגוון תרמופלסטיים | אחידות טובה לאורך | מתאים רק לפרופילים רציפים, לא לחלקים סגורים ומורכבים |
הטבלה הזו פותרת הרבה דיונים מיותרים. אם אתם ב-10 יחידות, אל תדברו על תבנית פלדה. אם אתם צריכים פרופיל רציף, אל תתעקשו על הזרקה. ואם אתם לא יודעים עדיין מה הלקוח יעשה עם המוצר, אל תברחו ישר לכלי הכי יקר.
ההבדל האמיתי בין השיטות הוא לא רק מחיר. הוא שליטה. כל שיטה נותנת לכם רמת שליטה אחרת על גיאומטריה, זמן, וסיכון. זה מה שצריך להחליט, לא רק "מה נשמע יותר מקצועי".
בחירת חומרים שמתאימים למוצר ולשוק הישראלי
ליזם ישראלי אין פריבילגיה לבחור חומר רק לפי מה שנשמע טוב בדאטה־שיט. צריך לחשוב גם על זמינות, על יציבות אספקה, על התאמה לשימוש, ועל מה יקרה אם חומר מסוים יתעכב במשלוח. זה המקום שבו החלטה חכמה חוסכת כאבי ראש חודשים קדימה.
להתחיל ממשפחת הפולימר הנכונה
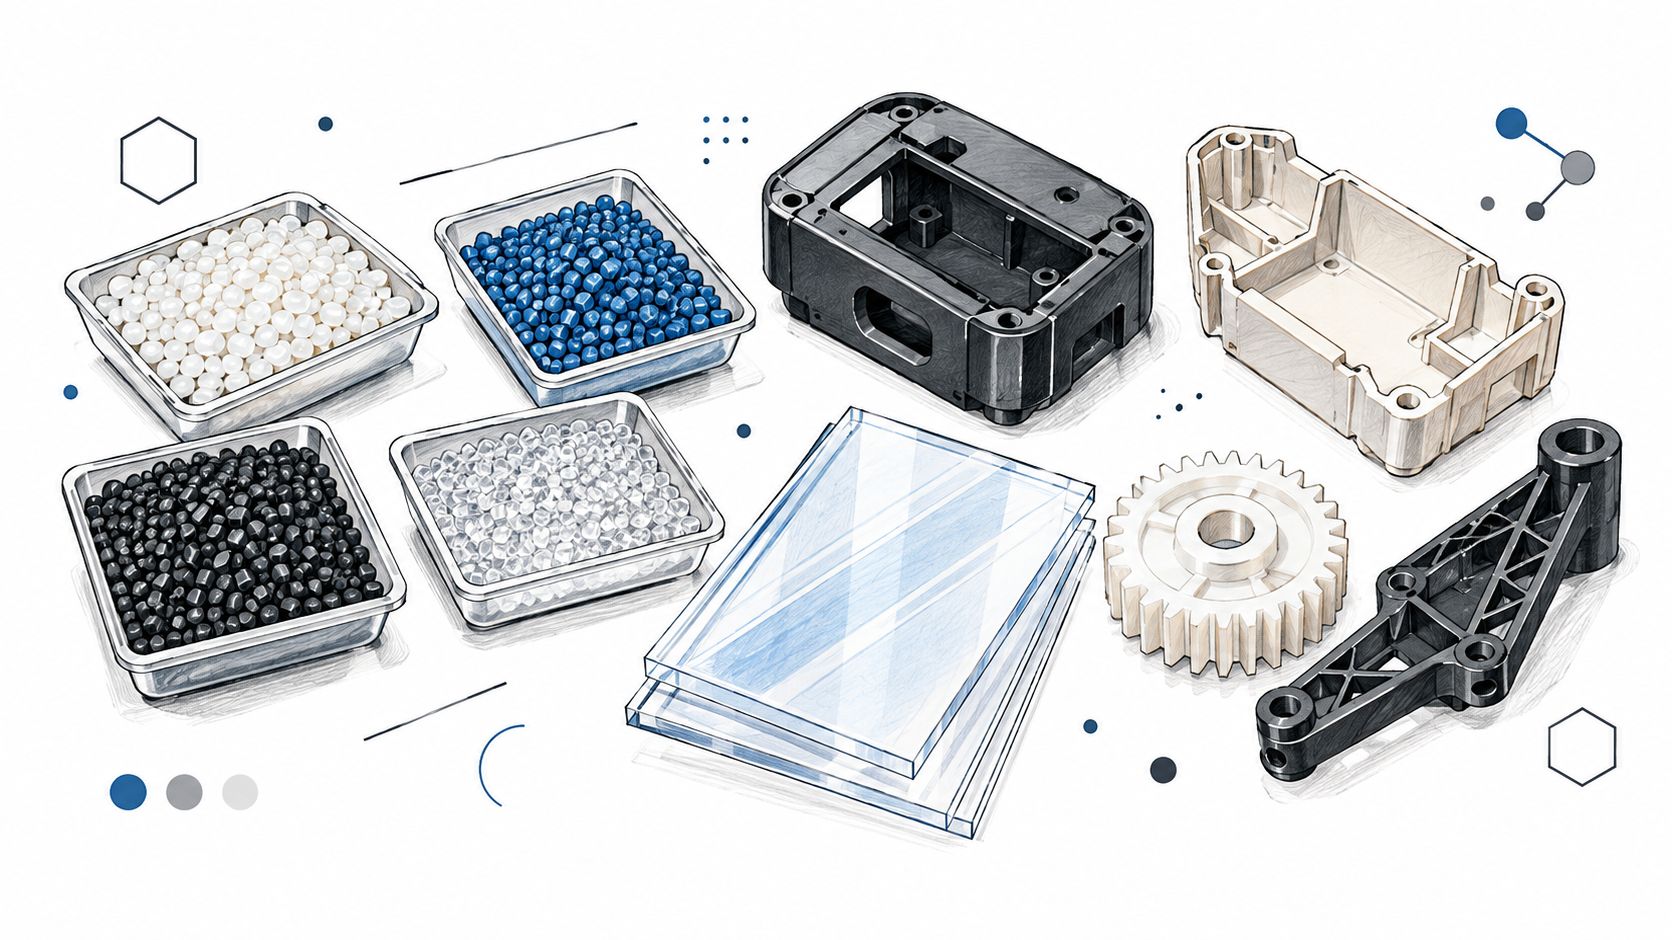
PP ו-PE הם בדרך כלל נקודת פתיחה טובה כשמחפשים עלות נמוכה, זמינות רחבה, והתאמה לחלקים רבים בהזרקה. ABS ו-PC/ABS מתאימים יותר כשצריך קשיחות, תחושת מוצר טובה וגימור נעים למוצרי צריכה. POM מתאים לחלקים הנדסיים שצריכים תנועה מדויקת יותר, PMMA נותן שקיפות, ו-PA66 נכנס כשיש עומסים תרמיים ודרישות חזקות יותר.
בישראל, הבחירה הזו חשובה עוד יותר כי בשרשרת הערך נכנסים מדי שנה כמעט מיליון טון חומר פלסטי, והמסמכים המקצועיים המקומיים מצביעים על כך שהאולפינים הם בין הנפוצים והנשלחים ביותר למחזור. לכן חומר כמו PP או PE הוא לא רק החלטה כלכלית, אלא גם החלטה שמקלה על התאמה עתידית למחזוריות ולרגולציה.
תוספים הם לא קוסמטיקה
מעכבי בעירה, מייצבי UV, פיגמנטים, ותוספי מוליכות הם לא "שדרוגים נחמדים". הם חלק מהתכנון. בישראל, שמש חזקה ושימוש חיצוני לא סולחים על חומר שלא טופל נכון. אם המוצר יוצא לשטח בלי מייצב UV מתאים, אתם מזמינים הזדקנות מוקדמת.
בדיקה שאני לא מוותר עליה: בקשו מהספק תעודת CoA לכל משלוח, ואל תחתמו לפני שבדקתם את MFI מול הדרישה שלכם. חומר נכון על הנייר יכול להתנהג אחרת לגמרי בייצור.
יש גם הבדל חשוב בין חומר סטנדרטי לחומר שמאושר למגע מזון או עומד בדרישות ייעודיות אחרות. אל תערבבו בין הצורך הרגולטורי לבין היכולת הטכנית. לפעמים חומר "טוב יותר" מבחינת תקינה הוא לא החומר הנכון לייצור, אם הוא פוגע בתהליך או מקשה על האספקה.
זמינות היא חלק מהמפרט
מי שמתכנן בישראל צריך לחשוב גם על זמן הגעה של גרנולט מאירופה או מאסיה, לא רק על טמפ' הזרקה. כשחומר ייחודי נדרש לכל המוצר, כל עיכוב קטן הופך מהר מאוד לעצירת קו. לכן תכנון חכם מתחיל בחומר שקל להשיג לאורך זמן, ורק אחר כך מחפש אופטימיזציה.
אם אפשר להשאיר גמישות בין שני חומרים דומים מבחינת ביצועים, עדיף. זה לא פשרה. זו הנדסה טובה. מוצר שניתן לייצר בלי מתח מיותר בשרשרת האספקה, הוא מוצר שחי טוב יותר בשוק.
עקרונות DFM שמונעים טעויות יקרות בתבנית
DFM טוב לא נראה מרשים על מצגת. הוא פשוט מונע שיחות יקרות אחרי שהפלדה כבר נחתכה. כל שינוי קטן על המסך הופך מהר מאוד לשינוי אמיתי בתבנית, בזמן מחזור, ובעלות היחידה.
מה שצריך להיכנס לתכן כבר עכשיו
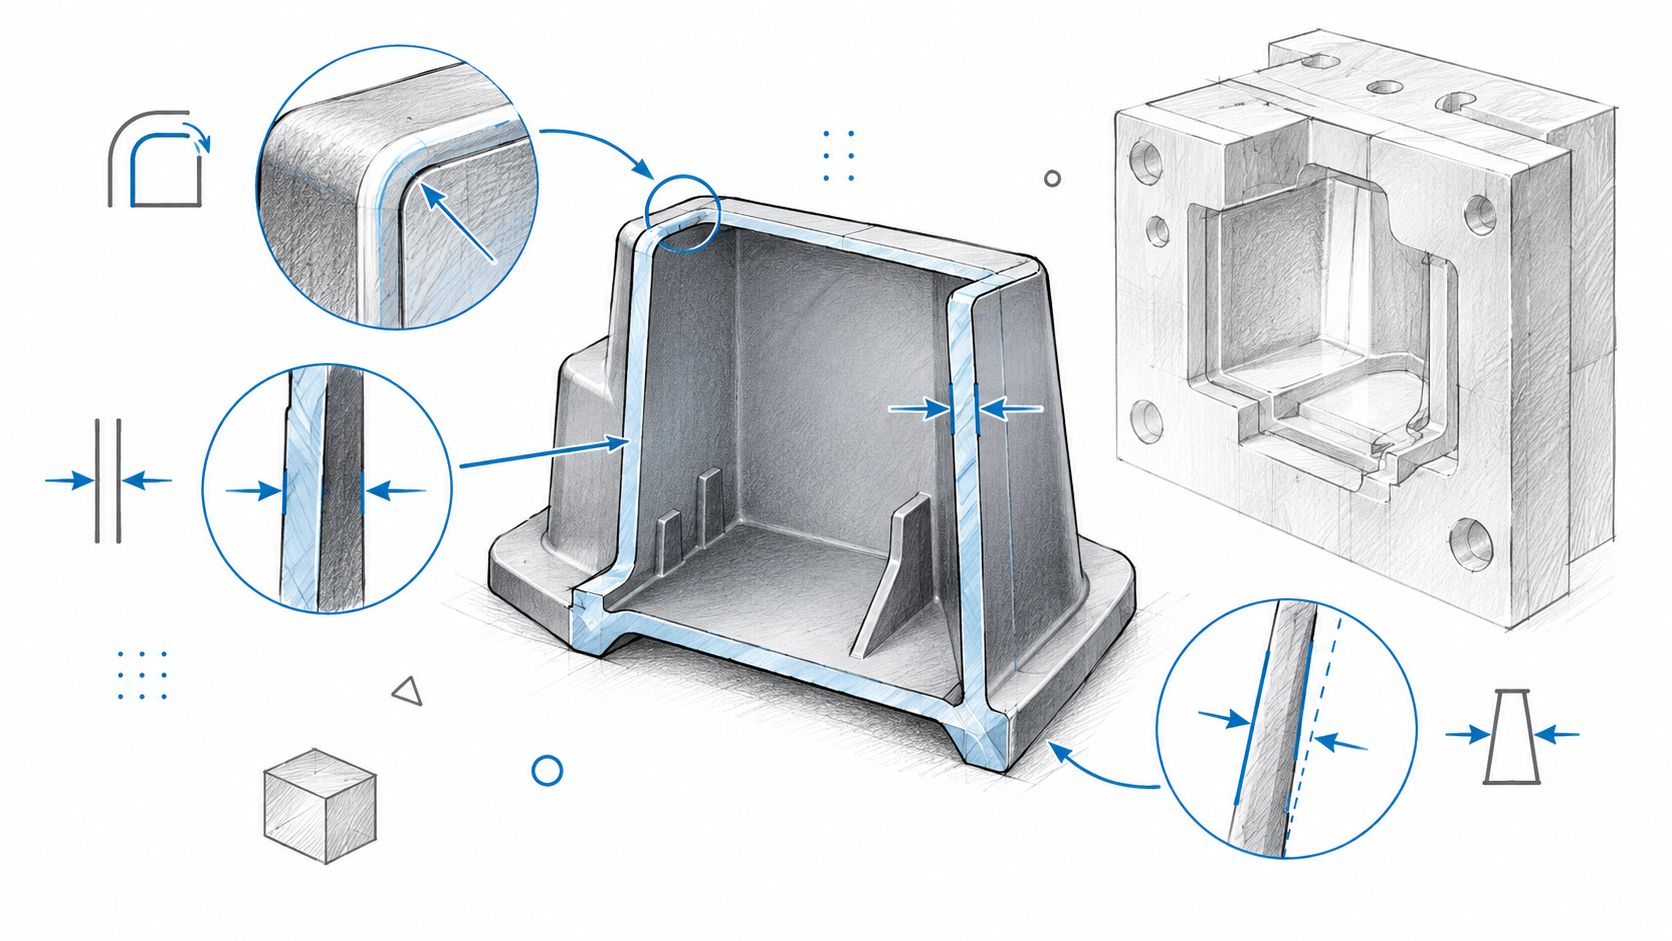
עובי דופן אחיד הוא הבסיס. בחלקי מדף, טווח של 1.5 עד 3.0 מ"מ הוא נקודת מוצא סבירה, כשצריך לשמור על זרימה, למנוע שקיעות, ולצמצם עיוותים. רדיוסי פינה מינימליים של 0.5 מ"מ עוזרים לעיבוד טוב יותר ומאריכים את חיי התבנית. זוויות חילוץ של 1° עד 2° לכל צד מקלות על הפליטה ומקטינות שחיקה.
מיקום השער חשוב לא פחות. אם שמים אותו מול החלק העבה ביותר, מקטינים סיכוי לסימני הלחמה ובעיות מילוי. פה הרבה תבניות נופלות, לא בגלל שהמכונה רעה, אלא כי הקובץ נבנה בלי לחשוב על איך החומר באמת יזרום.
כלל פשוט: תבנית טובה מתחילה בשרטוט שלא מתנגד לפיזיקה.
לא כל תבנית צריכה אותו דבר
יש הבדל בין תבנית חד־מופעית, רב־מופעית ומשפחתית. חד־מופעית מתאימה כשיש צורך בבקרה הדוקה או בנפח נמוך. רב־מופעית מתחילה להיות הגיונית כשיש נפח קבוע ודרישה לתפוקה. תבנית משפחתית יכולה לחסוך, אבל היא גם מכניסה יותר סיכון של חוסר איזון בין חלקים שונים.
גם בחירת הפלדה משנה. P20 מתאים הרבה פעמים כשצריך איזון טוב בין עיבוד, עלות וחיי תבנית. H13 נכנס כשנדרשת עמידות גבוהה יותר לעומס ולשחיקה. מי שבוחר פלדה רק לפי מחיר קנייה, בדרך כלל משלם אחר כך בתחזוקה, תיקונים וזמן עצירה.
הבדל קטן בתכן יכול לעשות הבדל גדול בייצור. שינוי עובי דופן מ-2 מ"מ ל-3 מ"מ יכול לקצר את זמן המחזור, אבל הוא גם מעלה משקל וחומר. לכן לא בוחרים "עבה יותר" אוטומטית. בוחרים את מה שמשרת את המוצר, את המחזור, ואת עלות היחידה יחד.
הנחיות DFM בהזרקת פלסטיק יכולות לחסוך חודשים של תיקונים אם בודקים אותן לפני סגירת התבנית.
מאב־טיפוס יחיד ועד סדרה סדרתית בלי להיתקע
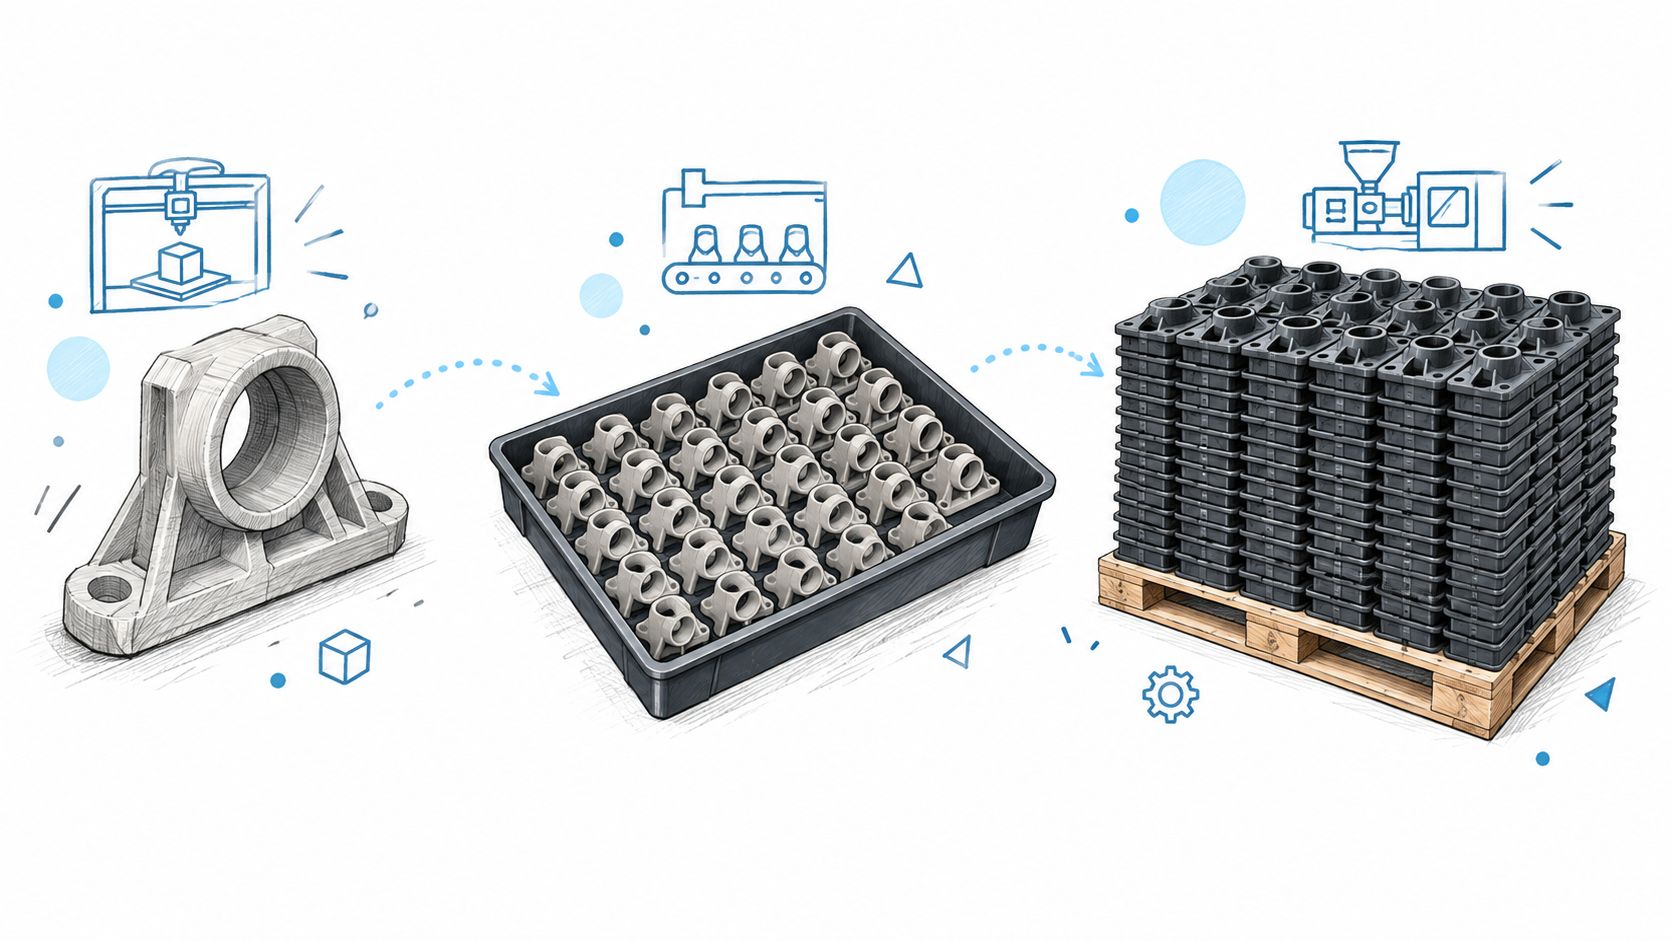
הדרך הנכונה לרוב המוצרים היא לא קפיצה ישרה לייצור מלא. היא מסלול מדורג, כי כל שלב חושף משהו אחר. אב־טיפוס בודק צורה. פיילוט בודק שימוש. ייצור סדרתי בודק משמעת.
שלב ראשון, להחזיק את הרעיון ביד
אב־טיפוס בהדפסת SLA או FDM נותן לכם תשובה מהירה על גיאומטריה, ארגונומיה, גישה לברגים, וכיוון הרכבה. בסביבה טובה, זה יכול לקרות בתוך 3 עד 5 ימי עבודה. לא מדובר במוצר סופי. מדובר בכלי למידה.
כאן צריך להיות אכזריים עם עצמכם. אם החלק לא יושב טוב ביד, אם הכפתור לא נגיש, אם הגלגול בקצה לא נעים, זה הזמן לתקן. לא אחרי תבנית.
שלב שני, לבדוק את השוק בלי לקפוץ לבריכה עמוקה
סדרת פיילוט של 50 עד 500 יחידות בתבנית אלומיניום רכה או בהזרקה עם תבנית חד־מופעית מצופה היא שלב שאסור לדלג עליו. כאן בודקים התנהגות בייצור, התאמה להרכבה, אריזה, ותלונות ראשונות. זה השלב שבו מגלים מה חסר במפרט.
אל תדלגו על הפיילוט. מוצרים רבים נכשלים לא בגלל התבנית, אלא בגלל שמיהרו מדי ממודל יפה לקו ייצור אמיתי.
שלב שלישי, רק עכשיו סקל
כשיש מכירות, יציבות תכן, וידיעה ברורה על הביקוש, עוברים לתבנית פלדה רב־מופעית עם אוטומציה. רק אז הגיוני להשקיע בכלי גדול באמת. המעבר הזה צריך להישען על נתונים מהשטח, לא על תקווה.
ואקום פורמינג יכול להיות אלטרנטיבה טובה במקרים מסוימים של מעטפות וחלקים פשוטים, אבל גם שם צריך לבחון אם הוא באמת מתאים לצורת המוצר ולנפח.
עלויות, לוחות זמנים ובקרת איכות בייצור פלסטיק
התקציב בפרויקט פלסטיק כמעט אף פעם לא נשבר בגלל סעיף אחד דרמטי. הוא נשבר בגלל הרבה סעיפים קטנים שמצטברים. תבנית, חומר, משלוח, צבע, בקרה, עיכובים. כל אחד נראה סביר בפני עצמו, עד שמגיע החשבון.
מה באמת מנפח את המחיר
בתבנית, ההבדל בין כלי חד־מופעי לכלי משפחתי הוא לא רק במחיר הקנייה. יש גם אמורטיזציה ליחידה, MOQ, ורגישות גבוהה לנפח בפועל. בהזרקה, ככל שהכמות עולה, העלות ליחידה יורדת, אבל רק אם עמדתם בהתחייבות לכמות והקטנתם חזרות ותיקונים.
תרכיז צבע, במיוחד מאסטרבאץ', משפיע גם הוא על המחיר. לפעמים שינוי צבע קטן הופך לפרויקט לוגיסטי שלם. לוגיסטיקה דרך נמל, אריזה, ובדיקה איכותית מוסיפים עוד שכבה של עלות. ומהצד השני, הובלה אווירית חוסכת זמן אבל שוחקת את הרווח מהר מאוד.
לוחות זמנים נראים קצרים יותר על הנייר
אישור DFM עד משלוח יכול להיראות כמו תהליך קצר, אבל בפועל שבועיים הופכים בקלות לשישה כשנכנסים תיקונים, בדיקות חומר, עיכוב בתבנית או חוסר זמינות של חלקים משלימים. מי שמתכנן "מהר" בלי מרווח, לא מתכנן באמת. הוא פשוט דוחה את הבעיה לסוף.
בקרת איכות לא מתחילה במוצר הסופי. היא מתחילה בביקורת קבלת חומרי גלם, ממשיכה באישור חלק ראשון, דגימות לאורך ייצור, ולבסוף אישור לפני אספקה. מי שמדלג על זה, מקבל אמנם קופסה פלסטית, אבל לא בהכרח מוצר שאפשר להעמיד מאחוריו.
איך לא לפספס כשל בזמן
AQL, דוחות PPAP, מדידות CMM, בדיקות מתיחה ובדיקת פתיחה, כל אלה לא נועדו להרשים. הם נועדו לעצור בעיה לפני שהיא מגיעה ללקוח. אם מופיעים פערים במידות, שינויי ברק, עיוותים, או חריגה בהתנהגות החומר, צריך לעצור ולא "לראות אם זה עובר".
מרכיב | הזרקה | תרמופורמינג | תלת־ממד |
|---|---|---|---|
תבנית | השקעה גבוהה יותר, מתאימה לנפח | תבנית פשוטה יותר | לרוב בלי תבנית |
זמן הקמה | ארוך יותר בתחילת הדרך | מהיר יותר | קצר מאוד |
עלות ליחידה | יורדת עם נפח | בינונית | גבוהה יחסית |
QC | מדויק, דורש בקרה הדוקה | תלוי בעקביות היריעה | טוב לאימות, פחות לייצור סדרתי |
סיכון | גבוה אם התכן לא סגור | בינוני | נמוך לאב־טיפוס, גבוה לייצור |
הטבלה הזו מראה את הדבר החשוב באמת. לא כל שיטה זולה באותה נקודה. לא כל שיטה מהירה באותו שלב. ומה שנראה חיסכון בתחילת הדרך, לפעמים מתגלה כהוצאה הגדולה ביותר של הפרויקט.
בחירת שותף לייצור ומחשבות לסיום
בסוף, אתם לא בוחרים רק תהליך. אתם בוחרים אדם, צוות, והרגלי עבודה. מפעל טוב לא נמדד רק במכונות. הוא נמדד ביכולת להגיד לכם "לא" בזמן, לפני שהכסף נשרף. הוא נמדד בשקיפות, בהבנה הנדסית, ובקצב תגובה כשמשהו משתבש.
לפני חתימה, תשאלו לפחות את השאלות הנכונות: מי בודק את התבנית בפועל, האם יש ביקור במפעל, האם אפשר לראות דוגמאות פיזיות, אילו רישיונות קיימים, מי אחראי על שינויי תכן, מה קורה כשיש אי־התאמה, איך נראית בקרת איכות, מי מנהל את התקשורת, ומה מסלול האספקה האמיתי. אם אתם שוקלים מסגרת חוזית רחבה יותר סביב ייצור, רכש ותפעול, גם עורך דין מקרקעין גלעד בר לחברות יכול להיות מקור מועיל להבנת ההיבט החוזי והארגוני.
והכי חשוב, תבינו את האופי של השותף מולכם. יש מפעלים שיודעים להריץ. יש כאלה שיודעים לחשוב. אתם צריכים את שניהם, או לפחות את היכולת לשתף פעולה עם מישהו שלא רק מייצר, אלא גם רואה את התמונה הגדולה. ייצור מוצרי פלסטיק מצליח כשיש אמון שנבנה על רצפת הייצור, לא רק על מצגת יפה.
אם אתם צריכים לתכנן, לאמת ולייצר מוצר פלסטיק בלי להיתקע בין אב־טיפוס לסדרה, רותל הנדסת מוצר בע"מ מלווה פרויקטים משלב הרעיון ועד ייצור והרכבה. אתם יכולים לבחון את הגישה שלהם, ולראות איך הם עובדים על תכן, בדיקות וייצור דרך רותל הנדסת מוצר בע"מ, במיוחד אם אתם רוצים מסלול מסודר בין תכנון, DFM וסדרה ראשונה.