
עיצוב מוצר פלסטיק: המדריך המלא מהרעיון ועד הייצור

יזם מגיע עם סקיצה יפה. לפעמים זה על מפית בבית קפה בתל אביב, לפעמים זה קובץ שעבר כבר כמה סבבים של תיקונים. הבעיה כמעט תמיד דומה, הצורה נראית טוב, אבל עוד לא ברור אם אפשר לייצר אותה בלי להיתקע על חומר, תבנית, רגולציה או עלות שלא תעמוד בתוכנית העסקית.
עיצוב מוצר פלסטיק טוב מתחיל בדיוק בנקודה הזאת. לא במראה, אלא בהחלטות שמחברות בין רעיון למוצר שאפשר להרים, לבדוק, לייצר שוב ושוב ולשלוח לשוק בלי הפתעות מיותרות.
התעשייה הישראלית מספקת בסיס אמיתי לעבודה כזאת. חברת חוליות, שנוסדה ב־1947, הייתה למפעל הפלסטיק הראשון בישראל למוצרי צריכה. בתחילת שנות ה־50 היא אימצה טכנולוגיית הזרקה כדי להתמודד עם עלויות עבודה גבוהות, ובשנות ה־60 הרחיבה את הייצור גם לצינורות ולאביזרים למערכות מים וביוב. לפי דו״ח היסטורי של UNIDO, ייצור חומרי הגלם הפלסטיים בישראל החל ב־1962, ועד 1971 כבר ייצרה ישראל כ־35,000 טון פלסטיק וייבאה מעל 28,000 טון.
המאמר הזה עובר על הדרך המעשית, מהאפיון ועד בקרת האיכות וסוף החיים של המוצר. המטרה אינה להפוך כל יזם למהנדס תבניות, אלא לעזור לו לקבל את ההחלטות הנכונות בזמן הנכון.
הרגע שבו רעיון הופך למוצר פלסטי
הטעות הנפוצה ביותר היא לחשוב שהשלב הראשון הוא איור טוב יותר. הוא לא. השלב הראשון הוא לשאול אם המוצר הזה יודע לחיות בעולם אמיתי, עם ידיים, נפילות, ניקוי, אריזה, הרכבה ומפעל שלא יסלח על גיאומטריה לא סלחנית.
יזם מחזיק סקיצה ומדמיין מוצר מוגמר. מהנדס מוצר רואה מיד שאלות אחרות. איזה פולימר מתאים? האם החלק צריך להיות קשיח, גמיש, שקוף או עמיד לכימיקלים? כמה יחידות צריך לייצר? האם היצרן המקומי ערוך לתהליך, והאם הגיאומטריה מתאימה לתבנית הזרקה?
השרשרת שמחברת בין רעיון למדף
בשטח, המסלול הנכון עובר דרך אפיון, DFM, אבטיפוס, תבנית הזרקה, סדרת ניסוי, בקרת איכות וייצור סדרתי. כל חוליה משפיעה על הבאה. שינוי מאוחר בחומר יכול לשנות את עובי הדפנות. שינוי בעובי הדפנות יכול לשנות את נקודת ההזרקה. שינוי בגיאומטריה יכול להפוך תבנית פשוטה לתבנית מורכבת ויקרה.
הפער בין מוצר שנראה טוב לבין מוצר שמוכן לייצור סדרתי נמדד בשרשרת הזאת. לא בכמות הפיקסלים בהדמיה.
חברת חוליות היא דוגמה היסטורית למעבר הישראלי ממוצרי פלסטיק בסיסיים ליכולות של הנדסה, תבניות והזרקה תעשייתית. במקביל, התשתית המקומית התרחבה משמעותית. לפי נתוני Trade.gov לשנת 2022, הענף היווה כ־3.4% מסך תפוקת הייצור בישראל, הסתכם בכ־6.2 מיליארד ש״ח, העסיק כ־23,800 עובדים ופעל באמצעות 615 מפעלי ייצור.
כלל עבודה: אם עדיין אין תשובה לחומר, לשיטת הייצור ולמי שמייצר, אין עדיין מוצר. יש כוונה טובה.
המטרה אינה להאט את הפיתוח. להפך. אפיון ו־DFM מוקדמים מונעים מצב שבו כולם מגלים מאוחר מדי שהמוצר יפה, אבל לא יוצר.
אפיון המוצר ובחירת החומר הנכון
חומר לא בוחרים לפי מה שנשמע מתקדם. בוחרים אותו לפי מה שהמוצר צריך לעשות בכל יום, ובאיזה מחיר אפשר לחיות עם זה. כשמדלגים על האפיון, לא בוחרים חומר. מנחשים.
מתחילים בתנאי השימוש
האפיון צריך להגדיר את הפונקציה של המוצר, את המשתמשים, את אופן ההרכבה ואת תנאי ההפעלה. האם המוצר ייחשף ל־UV? האם יבוא במגע עם שמנים, חומרי ניקוי או כימיקלים? האם הוא יעמוד בעומס מכני, בחום, בקור או במחזורי פתיחה וסגירה?
אם המוצר בא במגע עם מזון או משקאות, יש להכניס את הרגולציה כבר לשלב הזה. תקן ישראלי 5113 משמש לאישור בטיחות של חומרי פלסטיק ומוצרי פלסטיק במגע עם מזון ומשקאות, והוא מבוסס על תקנות האיחוד האירופי ועל דרישות ה־FDA, כפי שמתואר בסקירה המדעית על בטיחות פלסטיק במגע עם מזון.
החלטת חומר אינה החלטת קוסמטיקה. היא קובעת איך המוצר יתנהג, איך התבנית תתוכנן, ומה יהיה אפשר להוכיח בבדיקות.
השוואת פולימרים נפוצים
במוצרים רבים תעלה השאלה בין PP, ABS, PC, PA או חלופות ממוחזרות. אין חומר שמתאים לכל מצב. צריך להשוות בין תכונות מכניות, זמינות, עלות, מראה, התנהגות בתבנית ודרישות סוף החיים.
פולימר | תכונות מכניות | עלות יחסית | שימושים טיפוסיים |
|---|---|---|---|
PP | משקל נמוך, קשיחות טובה ועמידות שימושית | נמוכה עד בינונית | חלקי צריכה, מארזים ורכיבים כלליים |
ABS | איזון בין קשיחות, עמידות ומראה | בינונית | מארזים, חלקים חיצוניים ומוצרי צריכה |
PC | עמידות מכנית גבוהה ושקיפות אפשרית | בינונית עד גבוהה | חלקים שקופים ורכיבים הנדסיים |
PA | ביצועים הנדסיים טובים והתאמה לעומסים | בינונית עד גבוהה | גלגלי שיניים, תושבות ורכיבים טכניים |
שיקולי מיחזור נכנסים כאן, לא בסוף הפרויקט. לפי דו״ח WES-MED, כ־107,326 טון פלסטיק מוחזרו בישראל בשנת 2021, שהם כ־8.2% בלבד מהצריכה השנתית. לכן מונומטריאל, צמצום שילובי חומרים וסימון נכון יכולים להקטין את התלות במערכת מיחזור שאינה אחידה.
ב־2022 אומצו בישראל תקנים רשמיים ל־PE ממוחזר ול־PP ממוחזר, ובמקביל היו בתהליך אימוץ תקנים נוספים ל־PET, PVC, פסולת פלסטיק, PS, עקיבות והערכת התאמה של תוכן ממוחזר, לפי מסמך SwitchMed על שרשרת הערך של הפלסטיק בישראל.
שינוי פולימר אחרי סגירת הגיאומטריה אינו שינוי קטן. הוא עלול לחייב תכנון מחדש של עובי דפנות, נקודות הזרקה ופלטת התבנית. לכן כדאי לבצע בדיקת DFM לתהליך הזרקת פלסטיק לפני שהשרטוט הופך להתחייבות.
תכנון לייצור והחלטות שמשפיעות על התבנית
DFM הוא המקום שבו עיצוב מוצר פלסטיק מפסיק להיות תרגיל אסתטי והופך לתכנון יצרני. כל החלטה כאן מתורגמת ישירות לסיכון, לזמן ולעלות של התבנית.
הגיאומטריה קובעת את התהליך
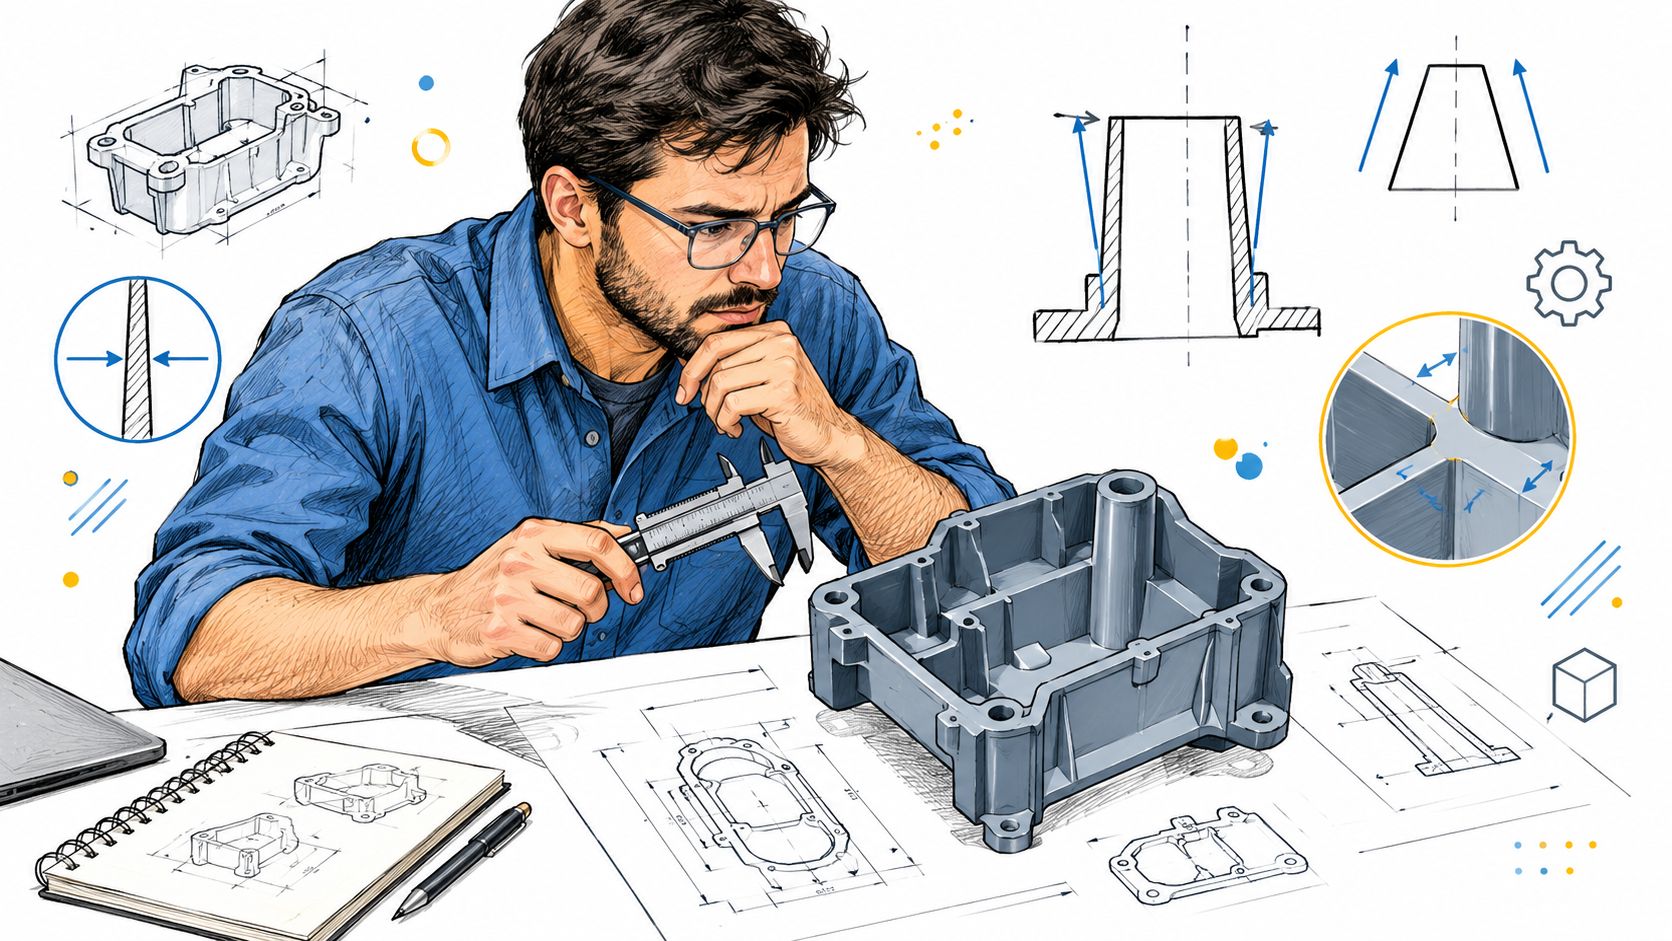
עובי דפנות אחיד מפחית סיכון לשקיעות ולעיוותים. רדיוסים פנימיים מקטינים ריכוזי מאמץ ומשפרים את זרימת החומר. שיפועי חילוץ מאפשרים להוציא את החלק מהתבנית בלי לגרור את הדפנות. אלה כללים פשוטים, אבל הם חייבים להופיע במודל לפני שהקובץ יוצא לתוכנת CAM.
קווי חלוקה דורשים שיקול נוסף. קו חלוקה שנמצא באזור נסתר יכול להפוך פגם בלתי נמנע לפרט שאיש לא רואה. קו חלוקה שעובר על משטח חזיתי בולט עלול להרוס תחושה של מוצר מדויק, גם אם המידות תקינות.
מיקום נקודת ההזרקה והגזוזית משפיע על מילוי החלל, על סימנים אסתטיים ועל האפשרות לשלוט בתהליך. אין מיקום מושלם באופן כללי. יש מיקום שמתאים לפולימר, לגיאומטריה, לעובי ולדרישות המראה.
למה תבנית פשוטה מנצחת
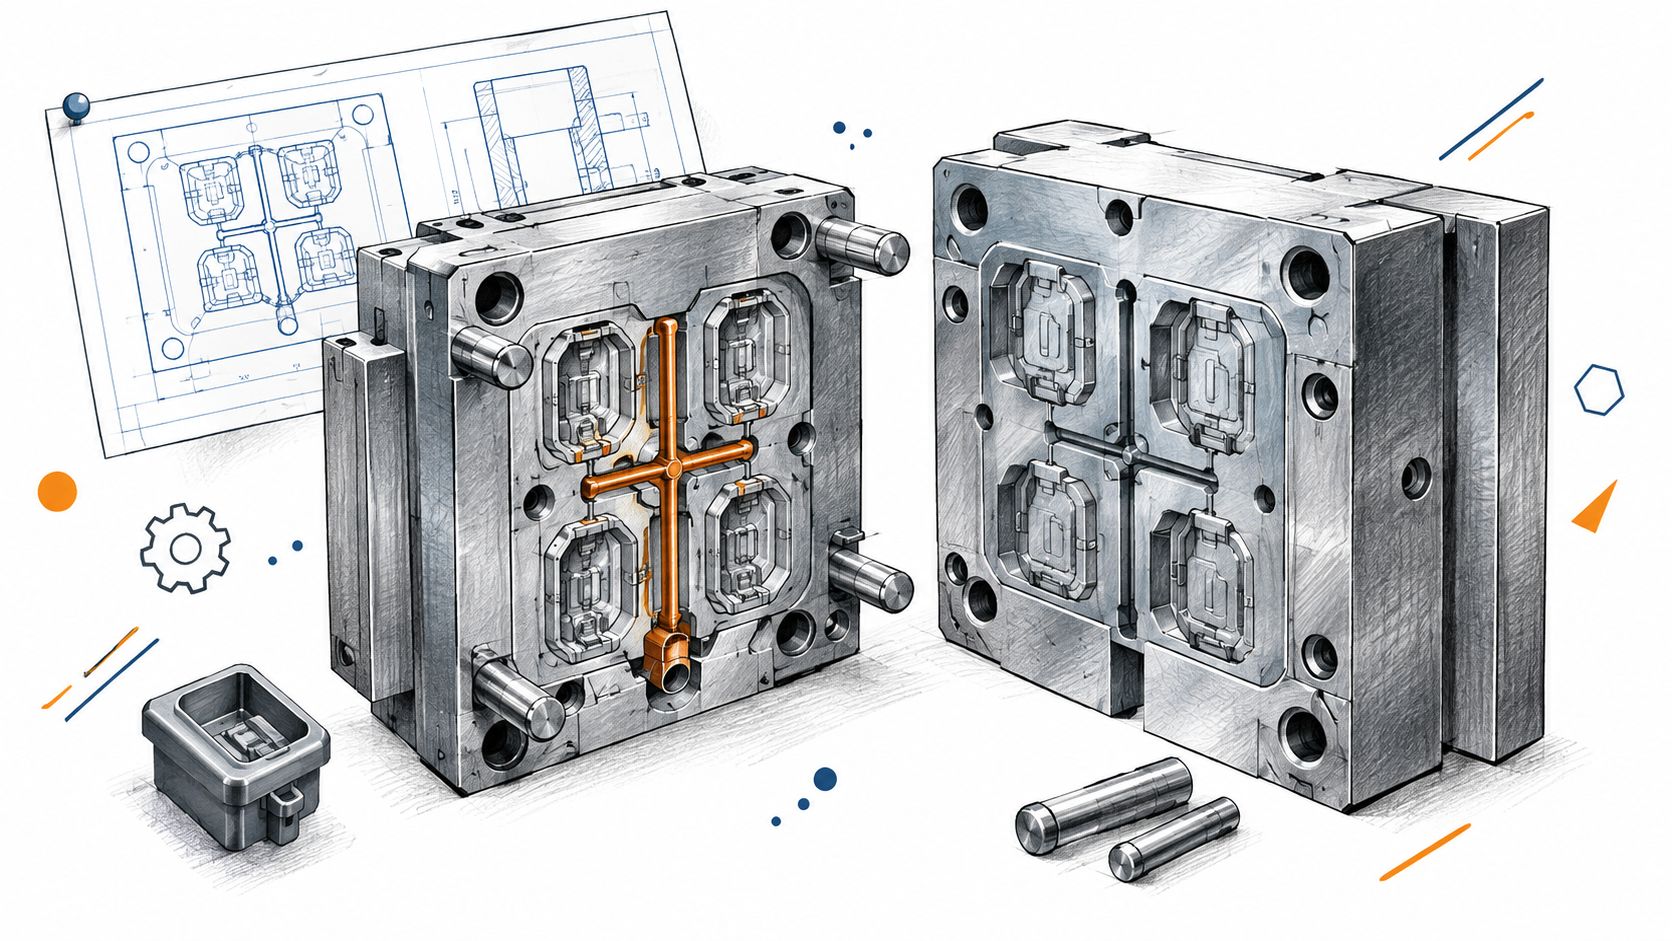
תבנית עם קו חלוקה פשוט ושני חללים היא בדרך כלל קלה יותר לתכנון, לעיבוד ולתחזוקה מתבנית עם פעולות צד רבות. פעולות צד מאפשרות גיאומטריות מורכבות, אבל הן מוסיפות חלקים נעים, התאמות, שחיקה ונקודות כשל.
הבחירה נעשית לפני שמתחילים לחתוך פלדה. אחרי שהכלי כבר בעיבוד, שינוי בקו חלוקה או במנגנון חילוץ אינו תיקון מודל. הוא שינוי בכלי עצמו.
תבנית זולה יותר אינה בהכרח תבנית פשוטה יותר. היא תבנית שהמוצר תוכנן כך שלא יכריח אותה להיות מורכבת.
לכן בדיקת DFM טובה צריכה לעבור על עוביים, רדיוסים, שיפועים, שקיעות, עיוותים, קווי חלוקה, נקודות הזרקה, גזוזיות ומנגנון חילוץ. אם אחד מהנושאים האלה נשאר פתוח, גם הצעת מחיר לתבנית נשארת חלקית.
אבטיפוס דגם וסדרה קצרה
אבטיפוס אינו שלב טכני שמבצעים כדי לסמן וי. הוא מבחן אמת לרעיון. השאלה אינה אם צריך אבטיפוס, אלא איזו שאלה הוא צריך לפתור.
כל דגם נועד לבדוק דבר אחר
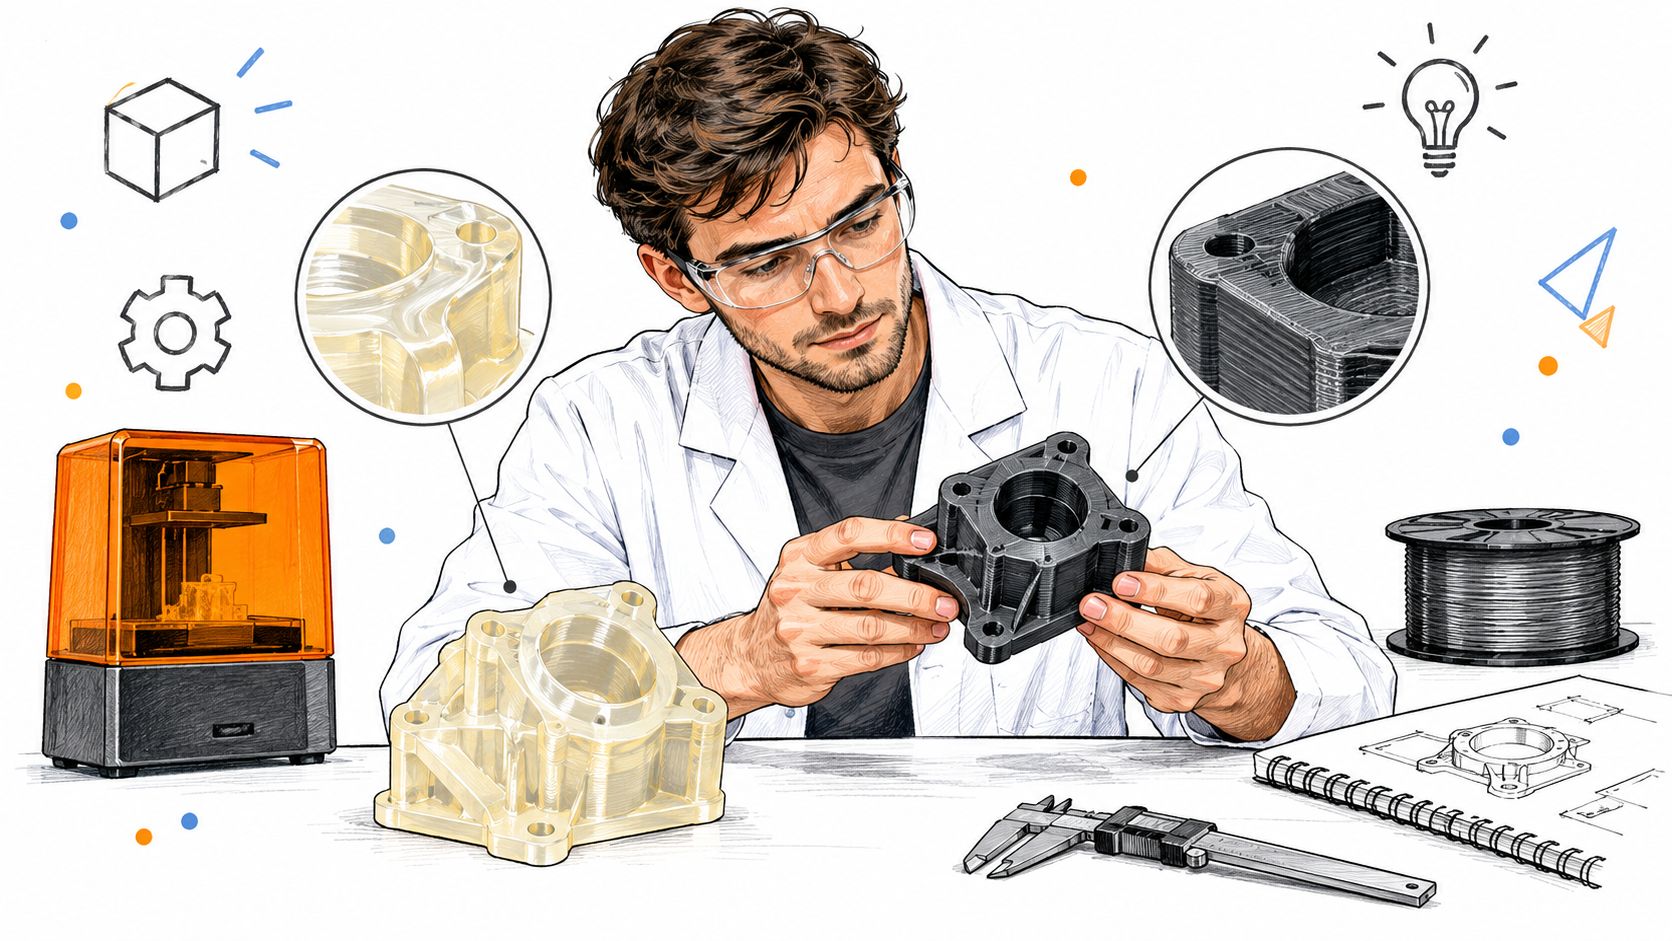
דגם SLA מתאים לבדיקת גודל, פרופורציות ותחושה ביד. הוא מאפשר לראות אם המוצר נוח, אם הכפתור ממוקם נכון ואם המעטפת נראית הגיונית מחוץ למסך.
מודל FDM מתאים לבדיקות מכניות גסות יותר. הוא טוב כשצריך לבדוק אם חלק נכנס למקום, אם מכסה נסגר, או אם מנגנון בסיסי עובד. הוא אינו מחקה בהכרח את פני השטח או את ההתנהגות של חלק מוזרק.
כאשר נדרשת בדיקה קרובה יותר לייצור, אפשר לעבור ל־CNC או ליציקת ואקום בסיליקון. כאן כבר אפשר לבחון התאמות, תחושת חומר ומכלולים באופן שמדמה טוב יותר את המוצר הסופי.
סדרת אפס לפני השקעה מלאה
סדרת אפס, או pilot, מאפשרת לבדוק את המוצר בכמות קטנה יחסית לפני השקעה בתבנית מלאה. בודקים את השוק, את האריזה, את זמן ההרכבה ואת התקלות שהמשתמשים מייצרים בלי כוונה.
המעבר מהדפסה להזרקה ראשונית מוצדק כשהגיאומטריה יציבה וכשהצבע, המגע או הקצב חשובים למוצר. אם עדיין משנים את המעטפת בכל פגישה, הדפסה תלת־ממדית שומרת על גמישות וחוסכת נעילה מוקדמת.
אבטיפוס טוב לא נותן תשובה לכל השאלות. הוא מבודד שאלה אחת ומאפשר לענות עליה בזול ובמהירות.
לאחר מכן, סדרת האפס מחברת בין מה שנראה נכון לבין מה שאפשר להרכיב, לארוז ולבדוק. תכנון אבטיפוס מקצועי צריך להיבחר לפי הסיכון שרוצים להוריד, לא לפי הטכנולוגיה שנשמעת הכי מרשימה.
תבניות הזרקה והמסע מפלדה למוצר
תבנית הזרקה היא בדרך כלל ההשקעה הכבדה ביותר במחזור החיים של מוצר פלסטי. לכן לא נכון להתחיל אותה מקובץ תלת־ממדי “כמעט סופי”. צריך תוכנית הנדסית סגורה, מידות ברורות והחלטה על נפח הייצור הצפוי.
מהתכנון לעיבוד
העבודה מתחילה בתוכנית הנדסית, לרוב ב־DWG, ובקובץ STEP שמאפשר בדיקה ומדידה סופית. אחר כך בוחרים חומר לכלי בהתאם לנפח הייצור ולסוג הפולימר.
P20 יכולה להתאים לאלפי יחידות. H13 נכנסת לתמונה כשנדרשת עמידות גבוהה יותר, למשל עם פולימרים קשים או סדרות ארוכות. אלומיניום מתאים יותר לסדרות קצרות או לניסוי T0 מהיר. זו אינה בחירה שיווקית. היא החלטה על אורך חיים, תחזוקה וסיכון.
לאחר בחירת החומר מתחילים עיבוד CNC. בחללים מורכבים משתמשים ב־EDM. אחר כך מגיעים להקשחה, ליטוש ידני, הרכבה ובדיקות התאמה על בסיס סטנדרטי.
מה לומדים ב־T0 וב־T1
ניסוי T0 נותן דגימות ראשונות. בודקים אם החומר ממלא את החלל, אם יש שקיעות או עיוותים, ואם פני השטח נראים כפי שתוכנן. T1 כבר אמור להתבסס על מדידות ותיקונים, לא על תחושת בטן.
רק אחרי סבבי תיקון נוספים, לעיתים T2 או T3, מאשרים את התבנית לייצור סדרתי. מי שמנסה לדלג על הניסויים לא מבטל את הסיכון. הוא פשוט מעביר אותו אל הייצור, שם כל טעות חוזרת על עצמה.
לוח הזמנים המציאותי לתהליך נע בין שישה לעשרה שבועות. קיצור אפשרי, אבל הוא מחייב יותר משאבים ולעיתים גם מחיר גבוה יותר. תכנון וייצור תבניות הזרקה צריך להתחיל מהחלטות ייצור ברורות, לא מהבטחה כללית למהירות.
כשהמוצר פוגש רגולציה או מכשור רפואי
מוצר לשוק הכללי ומוצר רפואי יכולים להיראות דומים מבחוץ. מבפנים הם חיים תחת כללים שונים לחלוטין. במוצר רפואי, סביבת הייצור אינה רק עניין של איכות. היא חלק מהתכן.
השוואת דרישות הייצור
במוצר כללי, המהנדס מתמקד בפונקציה, בעלות, בעמידות ובתקן הרלוונטי. במוצר רפואי, הוא חייב להוסיף עקיבות, ולידציה, אחידות תהליכית וסביבה מבוקרת.
פרמטר | תעשייה כללית | מכשור רפואי |
|---|---|---|
סביבת ייצור | לפי צורכי המוצר | חדר נקי ונהלים מבוקרים |
תיעוד | לפי דרישות הפרויקט | עקיבות מלאה של חומרי גלם ותהליכים |
בחירת פולימר | לפי תפקוד, מראה ועלות | לפי תפקוד, ניקוי, עיקור והתאמה רגולטורית |
בדיקות | מידות, מראה ותפקוד | בדיקות תהליכיות, מאקרו, מיקרו ולידציה |
הרכבה | לפי נוחות ויעילות | הרכבה מבוקרת עם תיעוד ובקרה |
בישראל קיימים מפעלים עם ISO 13485, ובחלק מהמקרים גם חדרים נקיים ברמת ISO 8 למוצרים רפואיים והיגייניים, לפי המידע על פרויקטים רפואיים ותנאי הייצור. המשמעות המעשית היא שצריך לבחור מראש פולימר שמתנהג באופן יציב בתהליכי ניקוי או עיקור, ולתכנן גיאומטריות שמצמצמות לכידת חלקיקים ונדידת חלקים.
תיעוד הוא חלק מהמוצר
סטארטאפ רפואי לא יכול להסתפק בקובץ CAD ובכמה דגימות. הוא צריך לדעת מאיזה חומר נוצר כל חלק, באיזה תהליך, באילו תנאים ובאיזה אצווה. הוא צריך להוכיח אחידות ממדית וקוסמטית, במיוחד במעבר מאבטיפוס לסדרה קצרה או לייצור המוני.
בדיקות מאקרו ומיקרו יכולות לזהות סיבים, חללים או זיהומים לפני הרכבה סופית. במוצר רפואי, בדיקה כזאת אינה עיכוב. היא הדרך להימנע מהכנסת פגם לתוך מכלול שאחר כך קשה לפתוח ולנתח.
התבנית יקרה יותר, סדרת האפס קטנה יותר, והתהליך איטי ומבוקר יותר. אבל אלה אינם חסרונות מקריים. הם המחיר של מוצר שצריך להיות עקבי, ניתן למעקב ובטוח לשימוש.
בקרת איכות וסוף חיים של מוצר פלסטיק
במפעל טוב, בקרת איכות לא מתחילה ליד תחנת הבדיקה, אלא כבר בשלב ההגדרה. אם חלק נראה מצוין על המסך אבל קשה לייצר אותו ברצף, לתחזק אותו או למחזר אותו, הוא עוד לא מוכן למוצר אמיתי.
DFM ו־D4R באותו שולחן
DFM, תכנון לייצור, בודק אם החלק באמת יודע לעבור תבנית, הרכבה ובקרה בלי הפתעות. D4R, תכנון למיחזור, שואל מה יקרה לאותו חלק בסוף החיים. בשטח, שני הדברים האלה חייבים להיסגר יחד כבר באפיון, כי החלטה אחת על חומר, סימון או שילוב שכבות יכולה להקל על הייצור ולסבך את המיחזור, או להפך.
שיעור המיחזור הנמוך שראינו קודם לכן, כ־8.2% בלבד, מסביר למה D4R לא יכול להישאר הערה שולית. מארז PP עם תווית PP פשוט יותר לפירוק ולגריסה ממבנה רב־שכבתי עם תווית PVC, במיוחד כשצריך למיין חומר במהירות ובאופן עקבי.
סימון חומר בתחתית המוצר, למשל PP או PE, עוזר למיון. מונומטריאל מפחית את הצורך בהפרדת שכבות. גם הימנעות מצמדי חומרים שקשה להפריד, וצמצום קומפוזיטים, משפרים את הסיכוי שהחומר ישמש שוב במקום להיתקע כפסולת קשה לטיפול.
עובי דופן הוא החלטה לכל מחזור החיים. הוא משפיע על התבנית, על המשקל, על העיוותים, על פליטות הייצור ועל האנרגיה שתידרש לעיבוד החומר בעתיד.
איכות שנמדדת, לא מוצהרת
בקו הייצור עצמו, First Article בודק שהחלק הראשון עומד בדרישות לפני שרצים לסדרה. מדידות של ממדים קריטיים מראות אם התהליך יציב, ו־Cpk עוזר להבין אם הוא נשאר סביב מה שהוגדר. בדיקות כמו Drop Test ומבחני מתיחה חושפות את הפער בין חלק שעובר בקלות במחשב לבין חלק שנפגש עם שימוש אמיתי, אחסון, נפילות ותפעול יומיומי.
הרגולציה מוסיפה שכבה נוספת. לפי המידע על חוק האריזות בישראל, יצרנים ויבואנים של מוצרים ארוזים או חומרי אריזה נדרשים למחזר את פסולת האריזה לפי יעדים מוגדרים, להגיש דיווחים חצי־שנתיים ושנתיים, ולעבוד מול גוף מוכר שהוכר על ידי המשרד להגנת הסביבה. יעד המחזור לפלסטיק עומד על 22.5%, בעוד יעד המחזור הכולל לכל חומרי האריזה הוא 60%, לפי הסקירה המשפטית על חוק האריזות.
לכן עיצוב מוצר פלסטיק טוב לא נגמר כשחלק יוצא מהתבנית. הוא ממשיך בבדיקה, בתיעוד, בשימוש, באיסוף ובמיחזור. מי שמכניס את כל זה לתכנון כבר מההתחלה, מייצר מוצר שאפשר להחזיק לאורך זמן, לא רק חלק שנראה נכון.